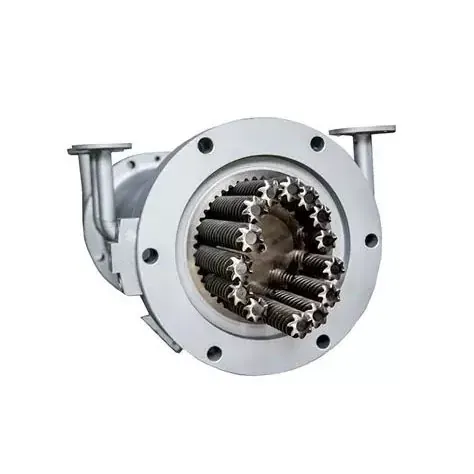
Ekki er hægt að velja WPC mót úr vörumynd og ytri málum. Verkfærin verða að passa við viðar-plast formúluna, sniðhlutann, úttakið, útblástur þrýstivélarinnar, kvörðunaraðferðina, kælilínuna og frammistöðuprófin sem notuð eru fyrir fullbúið borð eða snið.


Fljótt svar
Til að kaupa aWPC extrusion mót, sendu endanlega þversniðið með vikmörkum, heildarfjölliða- og viðarfyllingarformúlunni, efnisframleiðsluaðferð, markafköst og línuhraða, extruder tengi, niðurstreymis kæliskipulag og áætlun um móttöku fullunnar vöru. Merktu sýnilega fleti, mikilvæga veggi, innri rif, holrúm, radíus og allar upphleyptar eða slípunarheimildir á teikningunni.
Ekki samþykkja verkfærin frá þurrvíddarskýrslu eingöngu. Keyrðu samþykkta formúlu í gegnum fyrirhugaða línu, láttu sniðið kólna, mældu síðan mál, vegg- og rifþykkt, réttleika, snúning, yfirborðsástand og massa á lengd. Frammistöðupróf vörunnar er áfram á ábyrgð framleiðanda fullunnar vöru.
Kauptu mótunarkerfi, ekki einangraðan stálblokk
Útpressunarmótið býr til heita sniðið þegar WPC bráðnar yfirgefa extruderinn. Það snið er enn mjúkt og getur breytt lögun. Kvörðunartæki, kælihlutar, stuðningur, dráttar- og skurðarbúnaður halda honum síðan og koma á stöðugleika. Deyja sem lítur rétt út á bekknum getur framleitt óstöðugt snið ef þessir hlutar neðanstreymis passa ekki við það.
WPC moldsvið Nanhaiya notar stálhluta með hertu og fáguðu yfirborði. Mótin eru CNC-vinnuð og hitameðhöndluð og valfrjálsar kælirásir eru fáanlegar. Vöruumfangið nær yfir plötur, plötur og snið, þar á meðal þilfar, girðingar, plötur og útihúsgögn úr PE eða PP með viðarfyllingu.
| Kauphlutur | Starf þess | Hvað verður að koma fram í tilvitnuninni |
|---|---|---|
| Millistykki og inntak | Tengir útstreymi útblásturstækisins við sniðflæðisleiðina | Flans, boltamynstur, skrá, innsigli, bræðsluinntak, miðhæð, hitari og skynjaraupplýsingar |
| Extrusion deyja | Dreifir bræðslu og myndar heita sniðhlutann | Líkams- og innleggsteikningar, efni, meðferð, hitunarsvæði, flæðiyfirborðsfrágangur og stillingarpunktar |
| Kvörðunartæki eða stærðarverkfæri | Styður mikilvæg yfirborð og mál við snemmkælingu | Fjöldi hluta, snertiflötur, lofttæmi eða vatnstengingar, stilling og uppsetning |
| Kæliverkfæri | Fjarlægir hita á meðan sniðið er stutt | Kælirásir, vatnsþörf, skipulag tanks eða plötu og tengistærðir |
| Skiptu um hluta | Leyfir fyrirhuguð vöruafbrigði eða kemur í stað venjubundinna klæðnaðar | Teikningarnúmer, samhæfnifylki, varamagn og breytingaaðferð |
| Meðhöndlun og stuðningur | Staðsetur verkfærið og verndar extruder tenginguna | Hlutalóð, lyftipunktar, standur, teinar, miðlínustilling og geymslubúnaður |
| Skjöl | Stýrir framleiðslu, uppsetningu, rekstri og framtíðarskiptum | Samþykktar teikningar, efnisskrá, skoðunarskrár, handbók og varahlutalisti |
Verksmiðjusýn okkar:setningin "eitt sett af WPC mold" er of óljóst til að bera saman verð. Einn birgir getur aðeins vitnað í upphitaða deyjahlutann. Annað getur falið í sér millistykkið, nokkra kvörðunartæki, kæliplötur, stoðir, varahitara og leiðbeiningar um gangsetningu. Við biðjum kaupanda að bera saman umfang lína áður en heildin er borin saman.



Loka sniðteikningin er upphafspunkturinn
Vörulistamynd sýnir vörufjölskylduna, en hún felur upplýsingarnar sem stjórna verkfærum. Okkur vantar hlutasýn með málum og vikmörkum. Teikningin ætti einnig að bera kennsl á þá fleti sem passa við klemmur, festingar, ramma eða önnur snið því þessir eiginleikar eiga oft skilið þéttari stjórn en skrautlegt andlit.
Fyrir holan snið, gefðu hverjum vegg og vefvídd. Ekki skilja innri holrúmin eftir sem listrænt mynstur. Rúmfræði þeirra hefur áhrif á efnisdreifingu, kælingu, stífleika, þyngd sniðs og hvernig hluturinn hegðar sér við drátt.
- Heildarbreidd, hæð og snið stefnu
- Veggþykkt á hverju ytra andliti
- Innri vefþykkt og staðsetning
- Stærð hola, magn og rúmfræði
- Horn og innri geislar
- Róp, tungur, klemmur og festingarsvæði
- Mikilvæg vikmörk og skoðunargögn
- Leyfilegur bogi, snúningur og réttleiki
- Markmassi á hverja lengdareiningu
- Sýnileg andlit og mörk yfirborðsgalla
- Upphleypt, slípun eða burstun
- Skurð lengd og niðurstreymis skurðaraðferð
- Gegnheil, hol, lokuð eða sampressuð smíði
- Samþykkt aðalsýni og endurskoðunardagur
Ekki má vinna deyjaopið sem afrit af köldu fullbúnu sniðinu.Heiti WPC hlutinn getur breyst í gegnum blástur, niðurdrátt, kvörðun og kælingu. Verkfærabætur verða að þróast í kringum raunverulega formúlu, framleiðsla og niðurstreymiskerfi.
Verksmiðjusýn okkar:hrein 3D flutningur er gagnlegur fyrir sölu, en það er lélegt framleiðsluskjal. Við spyrjum hvaða yfirborð sameinast öðrum hluta, hvaða veggur stjórnar styrk, hvaða andlit viðskiptavinurinn sér og hvar álverið getur sætt sig við afbrigði. Þetta forgangskort er gagnlegra en að setja sömu þéttu vikmörkin á hverja línu.


WPC er fjölskylda formúla, ekki eitt hráefni
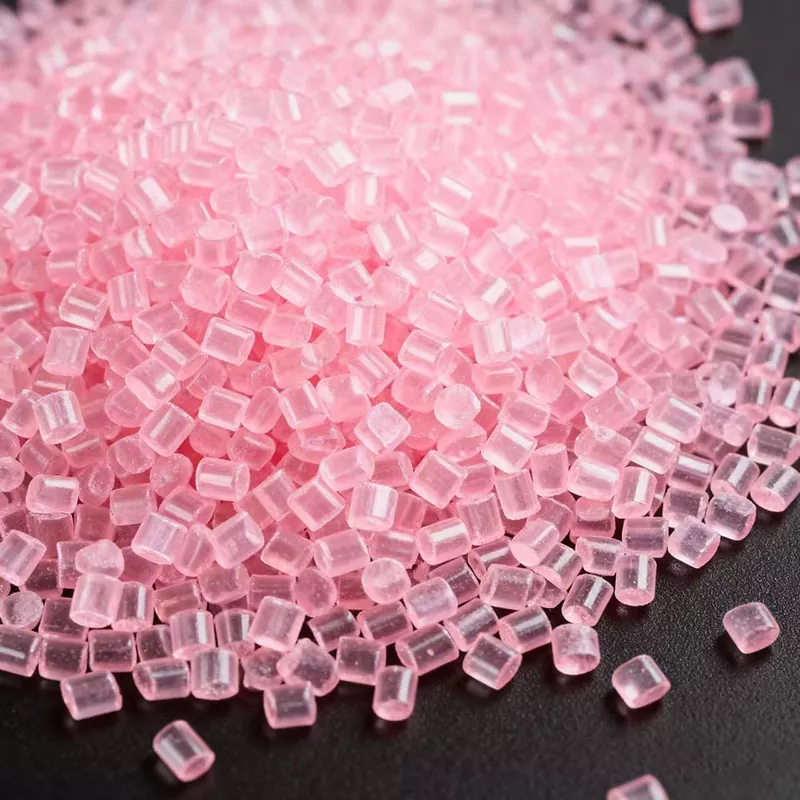
Verkfærasmiður þarf meira en stafina WPC. Fjölliðan getur verið PE, PP eða PVC. Viðarhluturinn getur verið mismunandi eftir tegundum, kornaformi, stærðardreifingu og rakaástandi. Formúlur geta einnig innihaldið steinefnafylliefni, smurefni, tengiefni, litarefni, sveiflujöfnun, froðuefni eða endurunnið efni.
WPC moldsíða Nanhaiya auðkennir PE og PP með viðarfylliefni sem markefni. Vöru- og notkunarúrval þess nær einnig yfir PVC froðuplötur og sérhæfða PE viðar-plast vinnslu. Gefðu upp nákvæma framleiðsluformúlu svo mótið sé hannað fyrir efnið sem fer inn í það.
| Formúluinntak | Hvers vegna þarf verkfærabirgir þess | Hvað á að senda |
|---|---|---|
| Matrix fjölliða | Breytir bræðsluhegðun, hitastigsglugga, niðurfellingu og kælingarsvörun | Nákvæm plastefni, gagnablað birgja og hlutfall |
| Viðarhluti | Hefur áhrif á fóðurhegðun, flæðiþol, rakaálag og yfirborðsútlit | Viðartegund, hveiti eða trefjar, agnasvið, rúmþyngd, rakaástand og hlutfall |
| Steinefnafylliefni | Breytir seigju, þyngd, sliti og yfirborði | Heiti efnis, agnagögn, meðferð og hlutfall |
| Smurefni og vinnsluhjálp | Hefur áhrif á losun deyja, þrýsting, yfirborðs- og niðurstreymismeðferð | Vöruheiti, íblöndunarhraði og blöndunarröð |
| Tengiefni og sveiflujöfnun | Breytir efnasambandinu og frammistöðu lokaafurðar | Einkunn og prósenta, auk hvers kyns vinnslutakmarkana |
| Litarefni eða hettulag | Hefur áhrif á sýnilegt yfirborð, hitasvörun og sam-útpressu skipulag | Litakerfi, lagþykktarmarkmið, staðsetning co-extruder og flæðishlutfall |
| Endurunnið efni | Getur bætt við seigju, mengun og rakabreytingum | Uppruni, undirbúningur, hámarkshlutfall og lotubreyting |
| Froðukerfi | Breytir þéttleikaþróun, þrýstingi og víddarbata | Heill samsetning, markþéttleiki og vinnslugluggi |
Skógarafurðarannsóknarstofa bandaríska landbúnaðarráðuneytisins útskýrir að hægt sé að fjarlægja WPC raka fyrir vinnslu, í sérstöku blöndunarþrepi eða í línuútpressunarferli. Tæknikafli þess bendir einnig á að WPC-framleiðendur nota mismunandi búnaðarleiðir, þar á meðal forsamsettar kögglar með einni skrúfu, eins þrepa tvískrúfublöndu og sniði og tandemkerfi. Mótið verður að passa við leiðina sem veitir bræðslu þess.
Tilvísunarformúlaregla:setja eina samþykkta formúlu og undirbúningsaðferð í verkfærasamninginn. Framtíðarbreytingar eru mögulegar, en liðið þarf grunnlínu þegar þrýstingur, yfirborð, mál eða framleiðsla breytist.
Raki á skilið sína eigin línu í beiðni um tilboð. Bólur, göt og óstöðugt yfirborð við mótið geta byrjað í geymslu, þurrkun, blöndun, fóðrun eða loftræstingu. Slípað flæðiyfirborð getur ekki fjarlægt vatn sem er eftir í efnasambandinu.
Passaðu mótið við hvernig WPC bræðslan er framleidd
Forsamsett WPC-kúla sem rennur í gegnum einskrúfuprófunarbúnað nær mótinu öðruvísi en þurrblanda sem er blandað og mótað í einu tveggja skrúfuferli. Úttakið getur haft mismunandi þrýstingsstöðugleika, hitadreifingu og næmi fyrir takmörkunum á skjánum. Biðjið mótsbirgðann að endurskoða extruderinn og millistykkið, ekki aðeins sniðið.
| Framleiðsluleið | Dæmigert innkaupaáhersla | Upplýsingar sem þarf við mótsinntak |
|---|---|---|
| Forsamsettar kögglar og einskrúfa snið | Stöðug flutningur, bráðnun, þrýstingsmyndun og sniðmyndun | Kögglaflokkur, raki, þvermál skrúfa, framleiðsla, bræðsluhitastig, þrýstingssvið og síun |
| Eins þrepa tvískrúfa samsetning og snið | Fóðrun, blöndun, rakahreinsun og mótun á einni samfelldri leið | Heill formúla, fóðrunaráætlun, loftræsting, skrúfastilling, losunarþrýstingur, hitastig og breytileiki í hraða |
| Tandem extrusion | Aðskilið blöndunar- eða þurrkunarskyldu frá lokaþrýstingi og prófunarskyldu | Flutningsaðferð, gögn frá öðrum þrýstibúnaði, bræðsluástand, stjórnunarrökfræði og meðhöndlun í uppnámi |
| Sampressuð hetta eða hagnýtt lag | Stöðug lagadreifing og viðloðun um sniðið | Kjarna- og lokformúlur, flæðishlutfall, inntaksstilling, einstakur þrýstingur og samþykki lagþykktar |
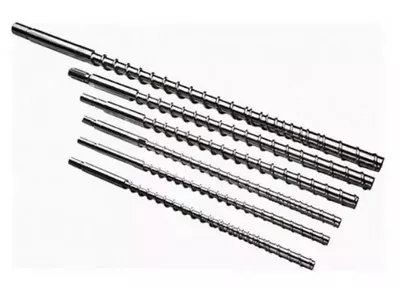
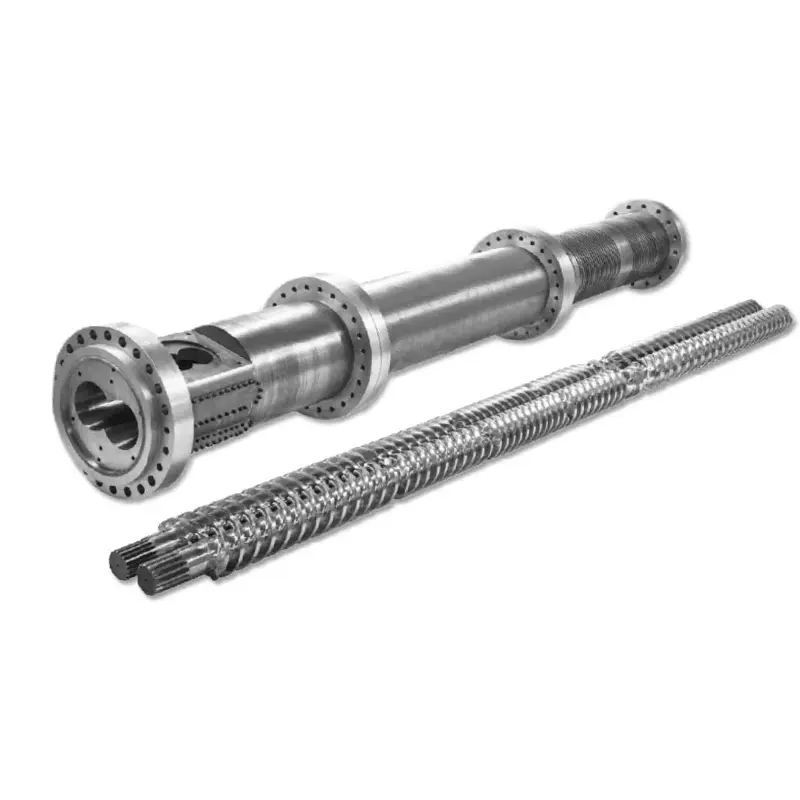
Nanhaiya vistirstakar skrúfur, samhliða tvískrúfur, keilulaga tvískrúfa tunnaogplastpressuvélar. Veldu mýkingarhlutann eftir vinnsluvinnunni. Hannaðu síðan mótið í kringum bræðsluástandið sem hluti getur viðhaldið.
Fyrir slípiviðar- og steinefnafylltar formúlur skaltu skoða slitpakkann fyrir skrúfu og tunnu áður en aukið er takmörkun á myglu. núverandi handbók Nanhaiya,Skrúfutunnu fyrir WPC útpressun: Hvernig á að stöðva slit á viðar-plasti, nær yfir loftræstingu, hitastig og yfirborðsval án þess að endurtaka ákvarðanir um sniðverkfæri í þessari grein.
Verksmiðjusýn okkar:þegar nýtt mót eykur þrýsting er teningnum oft kennt um strax. Stundum er takmörkunin röng. Stundum getur skrúfan ekki veitt samræmda, fullbúna bræðslu á umbeðnum hraða. Við berum saman þrýsting fyrir og eftir breytingar, athugum ástand skjásins og efnisins og staðfestum raunverulegt nettóúttak áður en flæðisleiðin er skorin aftur.

Sniðflæði verður að koma saman við útgang teygjunnar
WPC snið getur innihaldið þykka ytri veggi, þunna innri vefi, djúpar rifur og lítil horn í einum hluta. Hver leið þolir flæði á annan hátt. Ef bræðslan nær einu svæði of hratt og annað of hægt getur sniðið togað, snúið, rifnað eða sýnt ójafnan þéttleika og yfirborð.
Verkfærahönnunin notar umbreytingarform og staðbundið flæðisviðnám til að koma jafnvægi á hlutann. Markmiðið er ekki eins hraði á hverjum innri punkti. Markmiðið er stöðugt snið við útganginn sem kvörðunartækið getur staðið undir án óhóflegrar leiðréttingar.
Ytri veggir
Sýnileg andlit þurfa stöðugt framboð og viðeigandi yfirborð á deyjavörinni. Þykkir hlutar bera einnig meiri hita inn í kvörðunartækið og geta kólnað hægar en þunnir þættir.
Innri vefir
Þunn rif eru viðkvæm fyrir ófullkominni fyllingu eða rifi. Fóðurslóðir þeirra, mótum og stuðningur niðurstreymis ættu að vera sýnilegar á verkfæra- og móttökuteikningum.
Rjúpur og horn
Litlir eiginleikar geta aukið staðbundið flæði og klárað vandamál. Merktu hagnýtu brúnirnar svo verkfæraleiðrétting verndar passa í stað þess að bæta gagnrýnislaust yfirborð.



Verksmiðjusýn okkar:mygluleiðrétting ætti að hafa mælda ástæðu. Við merkjum hvar sniðið er þungt, þunnt, hratt, hægt eða brenglað og breytum síðan ábyrgu flæðisvæðinu í stýrðum skrefum. Að mala vör vegna þess að sniðið "lítur rangt út" getur skipt út einum galla fyrir annan og fjarlægir metið sem þarf fyrir næsta sett.
Kvörðun og kæling ákvarða kuldasniðið
Útpressunarmótið myndar heitan hluta. Kvörðunartækið kemur á og styður mikilvæg yfirborð á meðan hiti fer úr efnið. Kæling heldur áfram í gegnum plötur, tanka eða úðahluta og afdrátturinn færir sniðið undir stýrðri spennu. Þessir íhlutir verða að deila miðlínu og hraðaviðmiðun.
Nanhaiya býður upp á valfrjálsar kælirásir í WPC mótum sínum. Tilgreindu tilgang hvers hringrásar, inntaks- og úttaksstærð, vatnsgæðaþörf, rekstrarhitastig og tiltækt rennsli. Verksmiðjan ætti einnig að skipuleggja aðgang fyrir hreinsun rása sem geta safnað hreiður eða rusl.
| Innstreymi niðurstreymis | Áhrif á prófílinn | Kaupandagögn til að veita |
|---|---|---|
| Tengiliður og stuðningur við kvörðunartæki | Heldur völdum ytri flötum, rifum, brúnum eða holum þegar hluturinn kólnar | Kvörðunarteikning, lengd, þrepafjöldi, lofttæmiaðferð og stillingarsvið |
| Kælivatnsástand | Breytir hita-fjarlægingarhraða og víddarstöðugleika | Framboðshitasvið, rennsli, þrýstingur, vatnsgæði og endurrásarkerfi |
| Fjarlægð frá teppi til kvörðunartæki | Breytir óstuddri hegðun heitra sniða fyrir stærð | Línuskipulag, stillingarsvið og gangsetningaaðgangur |
| Tegund frádráttar og röðun | Stillir línuhraða og getur dregið sniðið ójafnt | Skipulag belta eða brautar, hraðasvið, snertiflötur og miðhæð |
| Skurður og stöflun | Getur leitt í ljós eða skapað hreyfingu eftir frumkælingu | Skurð lengd, gerð saga eða skera, stuðningsborð og stöflunaraðferð |
Ekki lofa köldum stærðum við teningaútganginn.Sammála hvar og hvenær hver vídd verður mæld eftir kælingu. Notaðu sömu skilyrðingar- og mæliaðferðina fyrir samþykkissýni og framleiðslueftirlit.
Prófíl-útpressunarrannsóknir USDA Forest Products Laboratory lýsir ferli þar sem bráðið WPC var mótað í gegnum mót, fylgt eftir með stærðarmóti, vatnsúðatanki og togara. Sú röð er gagnleg áminning: myndunarniðurstaðan tilheyrir allri línunni, jafnvel þegar mótið er keypt sem einn hlutur.
Tilgreindu myglusmíði, meðferð og skoðun
Nanhaiya framleiðir WPC mót úr stáli og lýsir hástyrktu álstáli með hertu og fáguðu yfirborði fyrir vinnusvæðin. Hvert mót er CNC vélað, hitameðhöndlað og fáður. Endanlegur samningur ætti að breyta þessum almennu vörueiginleikum í kröfur á íhlutastigi.
- Efniseinkunn fyrir hvern aðalhluta
- Hitameðferð og herðandi umfang
- Kröfur um lokið hörku og prófunarstaðsetningu
- Krafa um flæði og yfirborð
- Mikilvægar stærðir og vikmörk
- Skrár, krækjur og samsetningartilvísanir
- Magn hitara, afl, spenna og tengi
- Gerð hitaeiningar, staðsetningu og upplýsingar um snúrur
- Þrýsti- og bræðsluhitaportar
- Kælirásarteikning og þrýstiprófun
- Festingarefni, einkunn og varamagn
- Skiptanlegur innlegg og skilgreining á slithluta
- Ryðvörn, pökkun og geymsluaðferð
- Efnis-, meðferðar- og víddarskrár
Ekki biðja um harðasta mögulega yfirborðið alls staðar. Teygjuhlutinn, innlegg, festingar, millistykki og stuðningur hafa mismunandi störf. Forskriftin ætti að sameina yfirborðsástand, styrk undirlags, viðgerðaraðferð og tæringaráhrif og væntanlegt viðar- og steinefnainnihald.


Hæfni birgja getur falið í sér Nanhaiyaframleiðslutæki, upplýsingar um vottorðogstuðningur við uppsetningu og viðhald. Settu nauðsynleg skjöl og stuðning í innkaupapöntunina frekar en að treysta á almenna vörulistayfirlit.
Notaðu gallamynstrið til að finna ábyrgðarsvæðið
Gallar í WPC sniði geta byrjað í hráefninu, blöndunartækinu, fóðrunartækinu, skrúfunni og tunnu, mótinu, kvörðunartækinu, kælihlutanum eða frádráttarhlutanum. Staðsetning galla á þversniðinu og breyting hans með tímanum gefur gagnlegar vísbendingar. Skráðu þau áður en þú breytir hitastigi, hraða og verkfærum saman.
| Sá galli | Myglueftirlit | Aðrar línuathuganir | Innkaupanámskeið |
|---|---|---|---|
| Snið snýr í eina endurtekanlega átt | Flæðijafnvægi, veggjöfnun, dreifingarstilling og losunarástand | Staða kvörðunartækis, kælijafnvægi og afdráttarstilling | Snúðu mældum samþykkishlut eftir fulla kælingu |
| Einn veggur eða rif er þunnt | Staðbundin takmörkun, innskotsstaða, útfelling, slit eða skemmd flæðiyfirborð | Samkvæmni formúlunnar, raki, ástand skjásins og stöðugleiki framleiðslunnar | Merktu hvern mikilvægan vegg og rif á teikningunni |
| Innri vefbrot | Vefstraumsslóð, mótahönnun og útgöngustuðningur | Raki, mengun, bræðsluundirbúningur, hraði og óstudd fjarlægð | Láttu skoðun á þversniðsskurði fylgja með í keyrsluprófinu |
| Gróft eða rifið yfirborð | Áferð á vör, útfelling, hitastig og staðbundið flæði | Formúla, smurefnajafnvægi, raki, dreifing og línuhraði | Samþykkja líkamlegt yfirborðssýni samkvæmt nafngreindri formúlu |
| Bólur eða göt | Biðsvæði og staðbundin ofhitnun | Raki viðar, þurrkun, fóðrun, loftræsting og rokgjörn flutningur | Skráðu rakaundirbúning og frammistöðu loftræstingar í prófunaráætluninni |
| Brún eða svört blettur | Dauð svæði, útfellingar, of hátt staðbundið hitastig og skemmdir á hreinsun | Tunnuútfellingar, hitauppstreymi, stöðvunaraðferðir og mengað fóður | Biðjið um skjalfesta ræsingu, stöðvun og þrif |
| Málin svífa á meðan á hlaupi stendur | Hitahreyfing, laus stilling, slit og ástand kælirásar | Afköst, hitastig, þrýstingur, lofttæmi, vatn og dráttarhraði | Notaðu tímasetta sýnatöku í gegnum stöðuga keyrslu, ekki eitt snemma sýni |
| Hár þrýstingur og lítil framleiðsla | Takmarkað flæði, stífluð leið, óhentug umskipti eða lágt hitastig | Skjástífla, slitin skrúfa, fóðurtakmörkun og seigja efnis | Skilgreindu þrýstingsstaðsetningu og nothæfan rekstrarglugga |
Hagnýt greiningaraðferð:merktu efst, neðst, til vinstri og hægri á extrudate og lokasniðið. Skráðu sömu stefnu í gegnum kvörðunartækið. Ef gallinn snýst eða breytist eftir línuíhlut hefur rannsóknin betri upphafspunkt en almenn fyrirmæli um að stilla mótið.
Verksmiðjusýn okkar:við erum varkár þegar galli er aðeins lýst sem "yfirborðið er slæmt." Við spyrjum hvar það birtist, hvort það sé samfellt, hvenær það byrjar eftir gangsetningu, hvaða formúlulota er í gangi og hvað verður um þrýsting. Nálæg mynd með stefnu og geymdum hluta sparar oft meiri tíma en löng skilaboð.

WPC extrusion mold RFQ gátlisti
Heildartilboð gerir tilvitnanir sambærilegar og gefur verkfræðingateyminu skýrt viðmiðunarskilyrði. Notaðu eitt endurskoðunarnúmer yfir vöruteikningu, formúlu, línuútlit og staðfestingarskjal.
- Þekkja fullunna vöru.State þilfari, girðingar, hurðarkarm, loft, pallborð, innréttingar eða annað snið. Útskýrðu notkunina og hvaða yfirborð eru sýnileg eða virka.
- Festið stýrða þversniðið.Taktu með mál, veggi, rifbein, holrúm, radíus, viðmið, vikmörk, réttleika, snúning og markmassa á hverja lengd.
- Gefðu upp heildarformúluna.Skráðu fjölliðaflokk, viðartegund og innihald, steinefnafylliefni, smurefni, tengiefni, sveiflujöfnun, litarefni, endurunnið efni og hvaða froðu- eða lokunarkerfi sem er.
- Lýstu efnisgerð.Gefðu upplýsingar um þurrkun, blöndun, blöndun, kögglagerð, geymslu, magnþéttleika og rakastýringu.
- Skilgreindu útpressunarleiðina.Tilgreinið eina skrúfu, samhliða tvíbura, keilulaga tvíbura eða tandem; skrúfa þvermál; framleiðsla; línuhraði; síun; eðlilegur þrýstingur; og hitagluggi.
- Stjórnaðu vélrænu viðmótinu.Festið flansinn, skrána, boltahringinn, bræðsluinntakið, þéttihliðina, miðjuhæðina, stuðninginn, lyftuna og rýmishlífina.
- Skrá rafmagns- og veitugögn.Gefðu upp spennu, tíðni, hitastýringu, gerð hitaeiningar, kapalstaðal, hitastig kælivatns, flæði, þrýsting og gæði.
- Sýndu niðurstreymisskipulagið.Innifalið kvörðunarhlutar, lofttæmi eða vatnstengingar, kælitanka, stuðningsborð, afdráttarbúnað, upphleyptingu, skeri og tiltæka stillingu.
- Skilgreindu yfirborðsvinnu.Tilgreindu hvort varan skilur línuna slétta, upphleypta, pússaða eða burstaða og hversu mikið efni aukaferlið fjarlægir.
- Skráðu alla íhluti sem fylgir.Aðskilið millistykki, mótunarhús, innlegg, kvörðunartæki, kæliplötur, hitarar, skynjarar, innsigli, festingar, standar, verkfæri og varahlutir.
- Biðjið um tækniskrána.Látið fylgja teikningar, efnisskrá, efnis- og meðferðarskrár, skoðunarskýrslu, rafmagnslista, kælimynd, handbók og varahlutalista.
- Skrifaðu staðfestingarprófið.Nefndu formúluna, sniðið, úttakið, hraðann, keyrslutímann, ferlaskrár, sýnatökutíðni, víddarmörk, yfirborðssýni og prófun á fullunnum vöru.
Skiptiviðvörun:ekki nota slitið mót sem eina skilgreiningu á nýja settinu. Sameina upprunalegar teikningar, mælingar á vélviðmóti, gott viðhaldið snið og ástæðu skipta. Að afrita slitna flæðiseiginleika getur endurskapað gamla gallann.
Fyrir PVC eða WPC borð línu, skoðaðuPVC borð keilulaga tvískrúfa tunnumeð verkfærapakkanum. Fyrir afkastamikil eða samsett skyldu, berðu samansamsnúningur samhliða tvískrúfa tunnuog því víðarasamhliða tveggja skrúfa svið. Þessir tenglar styðja val á búnaði; endanlegt val fer enn eftir formúlunni og vinnsluleiðinni.
Samþykktu mótið með stýrðri framleiðslu keyrslu
Byrjaðu á íhlutaskoðun, sannaðu síðan myndunarniðurstöðuna á línunni. Samþykkt WPC formúla skiptir máli vegna þess að önnur fjölliða, viðarinnihald, rakaástand eða smurkerfi getur breytt þrýstingi, yfirborði og endurheimt víddar.
| Samþykktarstig | Hvað á að sannreyna | Skrá til að varðveita |
|---|---|---|
| Skjalaskoðun | Teikningarendurskoðun, íhlutalisti, efni og meðferðarumfang, hitarar, skynjarar, kælirásir, varahlutir og handbækur | Undirrituð skjalaskrá |
| Bekkur skoðun | Mikilvæg viðmót, skrár, op, innlegg, þéttingarfletir, festingar, flæðifletir og samsetningarstilling | Mál og sjónskýrsla bundin við hlutanúmer |
| Uppsetning | Miðhæð, flansfesting, stuðningur, lyftiaðgangur, hitalagnir, skynjarar, vatnstengingar og stilling við kvörðunartæki | Gátlisti fyrir uppsetningu og ljósmyndir |
| Upphitun | Svæðisgreining, viðbragð stjórnanda, lestur skynjara, straumdráttur, leki og ástand kælirásar | Svæðiskort og stöðugar mælingar |
| Framleiðsluhlaup | Samþykkt formúla, fóðurundirbúningur, framleiðsla, línuhraði, hitastig, þrýstingur, mótorálag, kæling og flutningsskilyrði | Tímabundið vinnslublað og geymt hráefnissýni |
| Prófílskoðun | Ytri mál, vegg- og rifkaflar, réttleiki, snúningur, yfirborð, litur, massi á lengd og passa við íhluti | Mælingar bundnar við skera stöðu og framleiðslutíma |
| Breyting og bati | Samþykkt aðlögun, venjuleg stöðvun og endurræsing, eða ein stærð eða litabreyting þegar það skiptir máli fyrir daglega framleiðslu | Afskráning rekstraraðila og listi yfir eftirstöðvar |
Fullunnin vara gæti þurft próf sem fara langt út fyrir sniðstærðir.ASTM D7031er leiðarvísir til að meta vélræna og eðlisfræðilega eiginleika WPC vara og þar kemur fram að notendur ættu að velja prófin sem henta forritinu.ASTM D7032-21nær yfir frammistöðueinkunnir fyrir WPC og plast-tréþilfar, stigaganga, hlífar og handrið.
Fyrir náttúruleg trefjastyrkt samsett þilfarsborð,ISO 16616:2015veitir prófunaraðferðir, á meðanISO 19821:2017netföng span einkunn. Staðfestu viðeigandi útgáfu, landskóða og vöruumfang áður en þú skrifar samninginn. Mótið ber ekki samræmi fullunnar vöru.
Verksmiðjusýn okkar:besta afhendingin er stöðugur ferligluggi og sett af rekjanlegum sýnum. Við viljum vita hvaða formúla rann, hversu hratt línan hreyfðist, hvar þrýstingur settist, hvernig kæling var stillt og hvenær hvert sýni var skorið. Eitt fallegt borð sem sett er á borð útskýrir ekki hvort línan geti endurtekið hana.

Algengar spurningar
Hvaða upplýsingar þarf til að vitna í WPC extrusion mót?
Sendu endanlega prófílteikningu með vikmörkum, heildar WPC formúlunni, efnis undirbúningsaðferð, extruder og millistykki upplýsingar, markúttak og línuhraða, kælingu og frádráttaruppsetningu, yfirborðskröfur, breytingaáætlun, tiltæk tól og mælanlegt móttökupróf. Líkamlegt vörusýni er gagnlegt, en það ætti ekki að koma í stað stýrðu teikningarinnar.
Getur ein WPC mold keyrt PE, PP og PVC byggt viðarefni?
Sama fullunna lögunin gerir efnin ekki skiptanleg. PE, PP og PVC-undirstaða WPC samsetningar geta verið mismunandi hvað varðar flæði, hitastigsglugga, smurningu, niðurdrátt og kælingu. Við förum yfir nákvæma formúlu og vinnsluleið áður en við ákveðum hvort einn verkfærahluti og aðskilin innlegg séu hagnýt eða hvort sérstök verkfæri séu öruggari.
Inniheldur WPC extrusion mót kvörðunartækið?
Tilvitnað umfang verður að segja. Extrusion deyjan mótar heita bræðsluna, á meðan kvörðunarbúnaðurinn, kælihlutarnir og drátturinn halda og koma á stöðugleika í sniðinu þegar það kólnar. Biðjið um verkfæralista sem auðkennir mótið, millistykki, kvörðunartæki, kæliplötur, innsigli, hitara, skynjara og skipti um hluta.
Af hverju snúist WPC sniðið eða bognar eftir mótið?
Snúningur eða bogi getur stafað af ójöfnu flæði, ójafnvægi vegg- eða vefhluta, ójafnri kælingu, kvörðunarstillingu, óstöðugu úttaki, ójöfnu hitastigi eða misjafnri flutningi. Mældu stefnu og tímasetningu bjögunarinnar áður en þú stillir nokkrar breytur. Fullkomið mótunar- og kælikerfi verður að athuga.
Hvaða efni notar Nanhaiya fyrir WPC mót?
WPC moldsíða Nanhaiya listar stál og lýsir hástyrktu álstáli með hertu og fáguðu yfirborði. Hvert mót er CNC vélað og hitameðhöndlað, með valfrjálsum kælirásum. Samþykkt tilboð ætti að auðkenna nákvæma einkunn, meðferðarumfang, flæði-yfirborðsfrágang og skoðunarskrár fyrir verkefnið.
Hvernig ætti að tilgreina holan WPC þilfarsprófíl?
Gefðu heildar þversniðið ytri mál, vegg- og rifþykkt, rúmfræði holrúms, radíus, mikilvæg vikmörk, sýnileg flöt, upphleypt eða slípunarheimild, markmassa á hverja lengd og lokaprófunarstaðal vörunnar. Merktu hvaða stærðir eru virkar svo verkfæraframleiðandinn viti hvar aðlögun er mikilvægust.
Getur myglan tryggt að WPC þilfari stöðluðust?
Nei. Mótið stjórnar myndun sniðs, en endanleg frammistaða vöru fer einnig eftir formúlunni, samsetningu, rakastýringu, útpressunarskilyrðum, kælingu og framleiðslugæðakerfi. Framleiðandinn verður að prófa fullunna þilfarið í samræmi við viðeigandi kröfur, svo sem valinn ASTM, ISO eða landsstaðal.
Hvernig ætti að samþykkja WPC extrusion mold?
Skoðaðu samþykktar teikningar, efni, meðferð, viðmót, hitara, skynjara, flæðifleti og skiptu um hluta fyrst. Keyrðu síðan umsamda framleiðsluformúlu á nafngreindu sniði, framleiðsla og línuhraða. Skráðu vinnsluaðstæður og mældu stærð kælda sniðsins, vegg- og rifkafla, réttleika, snúning, yfirborð, massa á lengd og allar prófanir sem krafist er í vörulýsingunni.
Tæknilegt efni útbúið úr núverandi WPC-móti Nanhaiya, skrúfutunnu, búnaði og þjónustusíðum. Ytri tækniaðstoð er takmörkuð við opinberar USDA, ASTM og ISO heimildir. Lokamál verkfæra, efni, meðferð, línuumfang og viðmiðunarviðmiðanir eru stjórnað af samþykktum verkefnisskjölum.