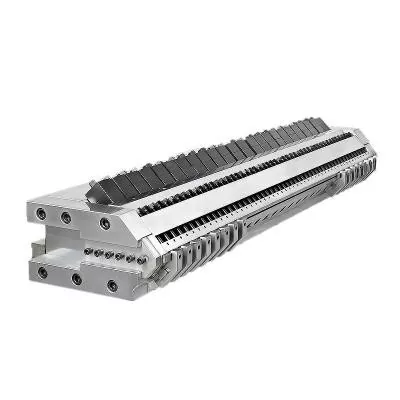
Tunnuflans lítur einfalt út þar til nýi hlutinn nær vélinni. Þá getur lítil villa í skránni, boltahring, þéttihlið eða bræðslugang stöðvað uppsetningu. Þessi handbók sýnir innkaupa- og viðhaldsteymi hvernig á að breyta gömlu sýnishorni, vélaviðmóti og rekstrarskyldu í stýrða flansforskrift.



Fljótt svar
Til að kaupaextruder tunnu flans, sendu stýrða teikningu sem auðkennir holuna, ytra þvermál, þykkt, staðsetningarskrá, boltamynstur, þéttingarflöt, efni, yfirborðsmeðferð og mótunarhluta. Bættu við raunverulegum hita- og þrýstingsgrundvelli, útpressunar- eða deyjahaus líkan, magn og skoðunarkröfur.
Ekki panta sérsniðna vélflans út frá orðunum „ANSI,“ „DIN,“ „JIS“ eða „PN16“ eingöngu. Þessar tilvísanir geta aðeins skilgreint staðlaðan pípuflans þegar fullkomin staðlað tilnefning og þjónustugrundvöllur er tilgreindur. Extruder tenging þarf venjulega sína eigin viðmótsteikningu, jafnvel þegar önnur hliðin fylgir viðurkenndu flansmynstri.
Finndu fyrst hvers konar flans þú ert að kaupa
Innkaupavillur byrja oft þegar þrír mismunandi þættir eru allir kallaðir flans. Venjulegur rörflans, sérsniðinn extruder tunnuflans og umbreytingarmillistykki geta litið svipað út á mynd. Þau eru ekki tilgreind á sama hátt.
| Hluti | Hvað skilgreinir það | Helsta innkaupaáhætta |
|---|---|---|
| Venjulegur rörflans | Nákvæm staðall, útgáfa, nafnstærð, flokkur eða PN, framhlið, efni, bora og tengigerð | Stuttur merkimiði eins og „DIN flans“ getur átt við fleiri en eina víddar- og einkunnakerfi |
| Sérsniðin extruder tunnu flans | Stýrð vélteikning, pörunartunna eða millistykki, skrá, boltamynstur, bræðsluhola, þéttingareiginleikar og þjónustuskylda | Notkun pípa-flansborðs fyrir vélaviðmót sem hefur sérsniðna staðsetningar- og flæðiseiginleika |
| Deyfhaus millistykki flans | Tvö viðmót auk innri bráðnabreytinga, stefnu, stuðnings og skynjara eða skjápakka | Báðir endar passa sérstaklega, en samsett flæðisleið, miðlína eða boltastefna gerir það ekki |
Straumur Nanhaiyatunnu flans sviðnær yfir kringlótta stálflansa með flanstengingum og sérhannaðar portstærðum. ANSI, DIN og JIS mynstur eru fáanleg, ásamt fullkomlega sérsniðnum málum fyrir plast, efnafræði, kornun og vélbúnað.
Verksmiðjusýn okkar:staðlaða nafnið byrjar tæknilegt samtal; það lýkur ekki teikningunni. Við spyrjum fyrst hvar hluturinn situr, hvað staðsetur hann, hvað innsiglar hann og hvað fer í gegnum hann. Þegar þessar aðgerðir eru skýrar verður miklu auðveldara að stjórna réttum stærðum.


Málin sem ákveða hvort flansinn passi
Gagnleg teikning skilur stærð frá virkni. Boltagötin skapa klemmukraft, skrárinn staðsetur hlutana, andlitið ber innsiglið og holan ber bræðsluna eða vinnslumiðilinn. Að biðja einn eiginleika um að bæta upp fyrir annan skapar erfiða samsetningu og óvissa þéttingu.
| Teikniaðgerð | Hvers vegna það skiptir máli | Það sem kaupandi ætti að taka fram |
|---|---|---|
| Ytra þvermál | Stjórnar umslagi, aðgangi að verkfærum og úthreinsun nálægt hitari, hlífum eða stoðum | Nafnstærð, umburðarlyndi og hvers kyns takmörkuð geiri |
| Miðborun eða bráðnagangur | Stýrir samfellu flæðis og innra skrefi í samskeyti | Þvermál, umburðarlyndi, lögun umbreytinga, stefnu og yfirborðsþörf |
| Heildar- og staðbundin þykkt | Hefur áhrif á boltafestingu, stífleika, röðun og samsetta lengd | Tímaflit, þykkt, forholur og lengd nas |
| Staðsetningarskrá eða tapp | Stofnar sammiðja samsetningu í stað þess að treysta á boltaholuúthreinsun | Karlkyns eða kvenkyns lögun, þvermál, dýpt, passa og innleiðing |
| Boltamynstur | Veitir klemmutengingu og festir hornstefnu | Magn, þvermál hallahringja, gatastærð, þráður, dýpt og hyrnt viðmið |
| Lokandi andlit | Skapar fyrirhugaða snertingu við þéttingu, hring, gróp eða málmhlið | Tegund framhliðar, mál, frágangur, innsiglisforskrift og leyfilegt tjón |
| Geometrísk stjórntæki | Haltu holunni, skránni og þéttingarhliðinni rétt tengdum | Dagsetningar auk nauðsynlegs flatneskju, hornrétts, staðsetningar, samás eða úthlaups |
| Stefna | Stilltu hitara, skynjaratengjum, lyklagöngum, hlífum eða ósamhverfum mótunarhlutum saman | Klukkuhorn frá einu ótvíræðu viðmiði |
ISO 286-1 býður upp á alþjóðlegt kerfi fyrir vikmörk í línulegum stærðum og passa, þar á meðal strokkaeiginleika og grunnhugmyndir um holu og grunnskaft. ISO 1101 veitir táknmál fyrir form, stefnu, staðsetningu og úthlaupsstýringar. Þessir staðlar hjálpa til við að tjá kröfuna, en hönnuðurinn verður samt að velja hagnýt viðmið og leyfileg gildi.
Boltholulausn er ekki staðsetningarkerfi.Ef tengdur deyjahausinn eða millistykkið verður að vera sammiðja við holuna, skilgreinið skrá eða annan stýrðan staðsetningareiginleika. Það að herða bolta á meðan tveimur skaðlegum holum er þvingað saman getur skemmt andlitið, innsiglið eða festingar og skilið eftir skaðlegt innra þrep.

ANSI, DIN, JIS og PN eru ekki fullkomnar kauplýsingar
Nanhaiya býður upp á ANSI, DIN og JIS valkosti eða sérsniðna staðal. Það svið er gagnlegt þegar flans tengist rótgrónum verksmiðjurörum eða verður að passa við núverandi svæðismynstur. Tilvitnunin þarf enn nákvæmlega skjalið, útgáfuna, nafnstærð, einkunn, andlit, efni og allar breytingar á verkefninu.
ASME B16.5, til dæmis, er titill fyrir rörflansa og flansfestingar frá NPS 1/2 til og með NPS 24. Umfang þess fjallar um þrýstings-hitastig, efni, mál, vikmörk, merkingar og prófanir. Þetta er sterkur rammi fyrir íhluti innan umfangs þess, en titill þess breytir ekki hverri extruder tengingu í B16.5 flans.
Hagnýt greinarmunur:ef flansinn er hluti af mörkum þrýstilagna skal nota viðeigandi lagnareglur og hæfa verkfræðiskoðun. Ef það er sérsniðið vélviðmót skal stjórna því með samþykktri búnaðarteikningu og notkunarskyldu. Ef það sinnir báðum hlutverkum verður kauppakkinn að uppfylla bæði kröfurnar.
Standard mynstur
Tilgreinið staðlað númer, ártal eða útgáfu, stærð, flokk eða PN, framhlið, efnisflokk og pörunarhluta. Skráðu öll frávik sérstaklega.
Sérsniðið mynstur
Gerðu undirritaða teikningu að heimild. Tilvísun í staðal getur samt skilgreint valda þræði, passa, tákn eða prófunaraðferðir.
Blandað viðmót
Sýndu hvaða andlit fylgir staðli og hvaða andlit er sérsniðið. Skilgreindu innri umskipti og horntengsl milli beggja enda.
Verksmiðjusýn okkar:"sama og gamli flansinn" er gagnlegt samhengi, en það er ekki skoðunarhæf krafa. Við setjum nákvæmlega viðmótið á teikningu og biðjum kaupanda að samþykkja hana. Þetta gefur framleiðslu-, skoðunar- og uppsetningarteymum sama svarið þegar mæling er spurð.
Ekki er hægt að aðgreina þrýstingsflokk frá hitastigi og efni
Á tunnuflanssíðu Nanhaiya eru PN6, PN10, PN16, PN25, PN40 og PN63 valkostir. Meðhöndlaðu þetta sem tiltæka forskriftaflokka, ekki sem eina alhliða vinnuþrýstingsyfirlýsingu. Nothæf einkunn fer eftir gildandi staðli, efni, hitastigi, rúmfræði, boltum, innsigli og kerfishönnun.
Fjölliðavinnsla bætir við skilyrðum sem stutt flansmerki getur ekki lýst. Tengingin gæti séð heitbræðslu, hitunar- og kælingarlotur, titring í vél, þyngd haushausa, samsetningarálag og þrif. Segðu frá eðlilegum og hámarksskilyrðum, en hafðu hönnunarskilyrði aðskilin frá venjulegum ferlistillingum.
| Skyldainntak | Hvers vegna framleiðandinn þarf það | Sönnunargögn til að fylgja |
|---|---|---|
| Venjulegur og hámarkshiti | Hefur áhrif á efnishegðun, val á innsigli, hitauppstreymi og einkunnagrundvöll | Vinnslublað, hitarastillingar og mælt rekstrarsvið |
| Venjulegur og hámarksþrýstingur | Skilgreinir vélrænni og þéttingarskyldu samkvæmt viðeigandi hönnunaraðferð | Tækjasvið, rekstrarskrár og hönnunarkröfur |
| Þrýstimiðill | Bráðin fjölliða, gas, vökvi eða plöntulagnir geta krafist mismunandi hönnunar- og hreinsunarstýringar | Heiti efnis, formúla, öryggisgögn og ferli skýringarmynd |
| Ytri álag | Þungur deyjahaus eða óstudd rör geta bætt beygjuálagi á flansinn | Þyngd samsetningar, þyngdarpunktur, stoðir og uppsetningarteikning |
| Hitasveiflur | Endurtekin stækkun og samdráttur getur haft áhrif á forhleðslu, jöfnun og þéttingu | Byrja og stöðva tíðni auk upphitunar og kælingarröð |
| Gildandi kóða eða viðskiptavinaregla | Ákveður útreikninga, efnisskrár, merkingar, prófanir og samþykkisábyrgð | Nákvæmt skjal, útgáfa og verklýsing |
Ekki velja hærra PN-númer sem sjálfstæða lækning við leka.Leki getur stafað af skemmdum í andliti, rangri innsigli, bjögun, mengun, lélegri röðun, óviðeigandi boltafestingu eða hitauppstreymi. Finndu bilunarbúnaðinn áður en þú skiptir um flokk eða herðaaðferð.


Veldu efni og yfirborðsmeðferð fyrir raunverulegt umhverfi
Nanhaiya framleiðir tunnuflansa úr kolefnisstáli, ryðfríu stáli og álstáli. Yfirborðsmeðferðir sem eru í boði eru meðal annars sandblástur, galvaniserun og nikkelhúðun, með öðrum meðferðum í boði fyrir kröfur viðskiptavina. Samþykkt teikning ætti að tilgreina nákvæma einkunn og meðferðarumfang, ekki aðeins breið efnisfjölskyldu.
| Valkostur | Hvers vegna kaupandi getur íhugað það | Spurningar sem þarf að leysa fyrir samþykki |
|---|---|---|
| Kolefnisstál | Almennur vélastyrkur og hagkvæm framleiðsla þar sem umhverfinu er stjórnað | Nákvæm einkunn, tæringarvörn, suðuhæfni, hitastig og óvarið yfirborð |
| Ryðfrítt stál | Tæringarþol eða hreinna yfirborð fyrir skilgreint ferli umhverfi | Nákvæm gráðu, efnafræðileg útsetning, áhætta á tæringu, pörunarefni og framleiðsluleið |
| Blönduð stál | Vélræn eða varmaskylda sem kallar á tiltekna málmblöndu og meðferðarleið | Einkunn, hitameðhöndlun, hörku, hörku, vélhæfni og skoðunarskrár |
| Sandblásið yfirborð | Undirbúningur yfirborðs eða tiltekinn ytri frágangur | Hvaða andlit eru meðhöndluð og hvaða nákvæmni eða þéttiflöt þarf að vernda |
| Galvanhúðað eða nikkelhúðað yfirborð | Viðbótar yfirborðsvörn fyrir samþykkt umhverfi | Húðunarefni, þykktarviðmiðun, grímusvæði, stærðarheimildir og viðgerðaraðferð |
Húð leiðréttir ekki óhentugt grunnefni, veikburða rúmfræði eða skemmd þéttingarflöt. Það getur einnig breytt þéttri skrá ef teikningin skilgreinir ekki grímuflata og lokamál. Ákveðið hvort vikmörkin eigi við fyrir meðhöndlun eða á fullunna hlutann sem er tilbúinn til samsetningar.
Verksmiðjusýn okkar:við aðskiljum vinnuandlit frá vernduðum ytri andlitum. Innsigli land, staðsetningarþvermál eða þétt hola ætti ekki að fá húðun fyrir slysni. Að merkja meðferðarmörk á teikningunni er miklu öruggara en að leysa þau eftir að fullunnin hlutar koma.



Hvernig á að mæla flans til að skipta um tunnu
Gamall hluti veitir dýrmætar líkamlegar vísbendingar, en hann getur ekki lengur táknað fyrirhugaða rúmfræði. Skrá getur slitnað, andlit getur verið undanrennt við viðgerð og hiti getur skekkt plötuna. Upprunalega vélin eða samsetningarteikningin er áfram besta upphafsheimildin þegar hún er tiltæk.
- Myndaðu uppsetta samsetninguna.Skráðu flæðisstefnu, röð íhluta, miðlínu, stoðir, hitara, skynjara og aðgang áður en þú tekur í sundur.
- Þekkja báða pörunarhlutana.Athugaðu tunnu, millistykki, skjáskipti, samflæðiskjarna, gírkassahliðarbygginguna eða deyjahausinn sem er tengdur við hvert andlit.
- Hreinsaðu án þess að breyta sönnunargögnum.Fjarlægðu fjölliða og lausa mengun án þess að rúnna brúnir eða fægja burt slitmerki sem útskýra bilunina.
- Stofna viðmið.Veldu aðalþéttingu eða festingarflöt, bora eða skráarás og einn hyrndan eiginleika áður en mál eru skráð.
- Mældu hvert viðmót.Skráðu holu, ytra þvermál, þykkt, hvert skref og dýpt, boltamynstur, þræði, mótboranir, andlitseinkenni og stefnu.
- Mældu þá hluta sem passa.Afritaður slitinn flans getur endurskapað gömlu villuna. Staðfestu raunverulegar karl- og kvenkynsskrár, tiltæka boltatengingu og staðsetningu innsigli.
- Leysið átök á nýju teikningunni.Berðu saman sýnishornið, upprunalega teikninguna og pörunarmælingar, samþykktu síðan víddina sem endurheimtir fyrirhugaða virkni.
Lágmarks myndasett:eitt uppsett yfirlit, báðar flansflansar, hliðarsýn, nafnplötu tunnunnar eða deyfishöfuðsins, hvert merki eða varahlutanúmer, innsiglið og nærmynd af skemmdum. Settu kvarða við hliðina á hlutanum til að stefna, en reiknaðu aldrei mikilvægar stærðir út frá myndum frá sjónarhorni.
Fyrir tvískrúfa eða fjölþætt verkefni, athugaðu hornstefnuna vandlega. Boltamynstur getur verið samhverft á meðan bræðsluopið, hitarastöðin, skynjaratengið eða stuðningurinn er það ekki. Samsetningin getur boltað saman og samt verið snúið í ónothæfa stöðu.
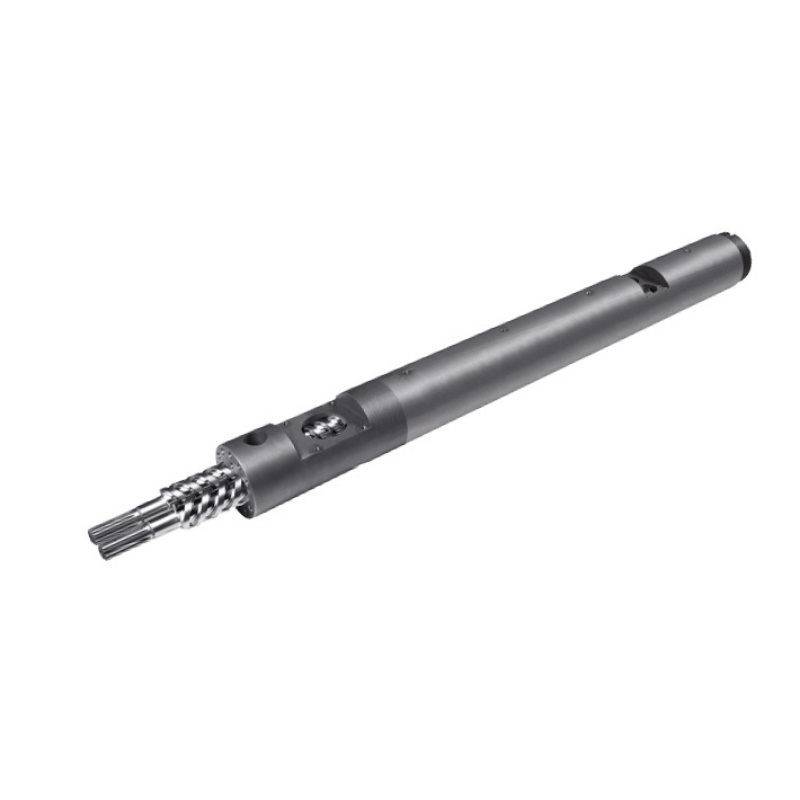
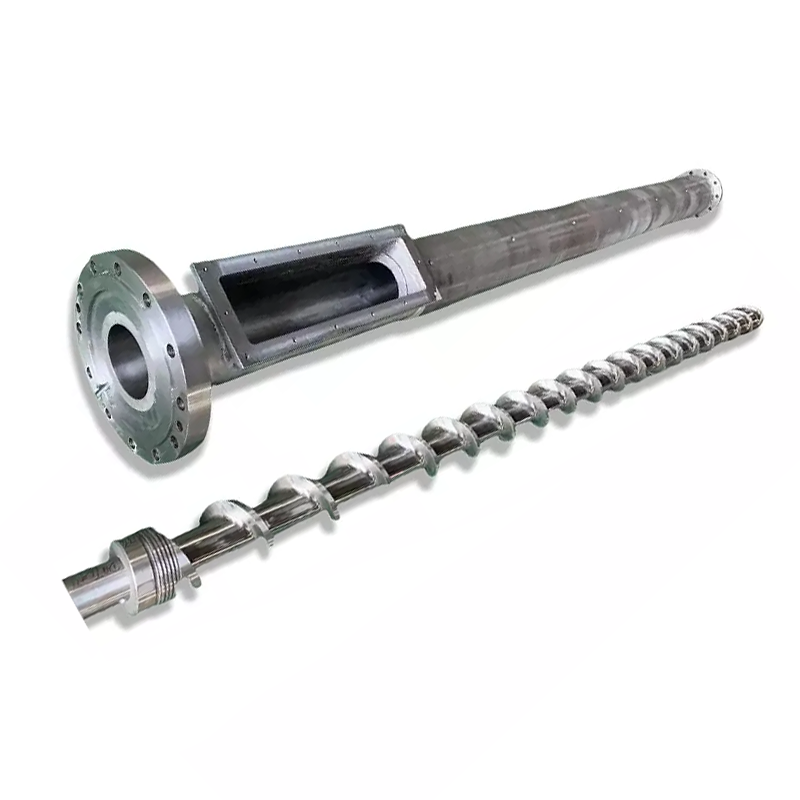
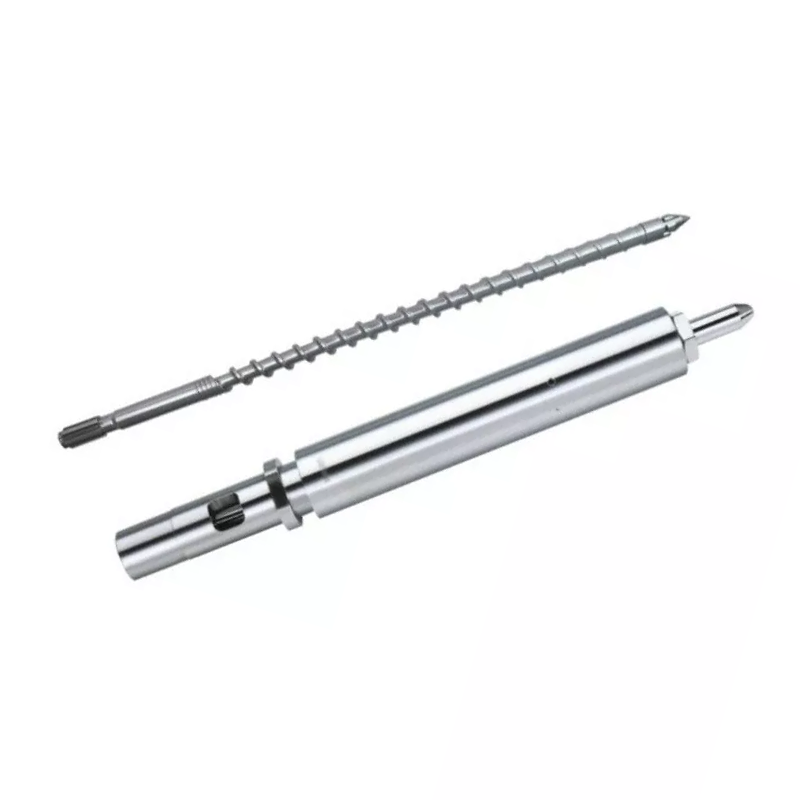
Deildu tilheyrandi vöruflokki svo birgir skilji kerfið. Nanhaiya styðurein skrúfa, samhliða tvískrúfaogkeilulaga tvískrúfa tunnuumsóknir, plúsextruder samflæðiskjarnaog sérsniðin deyjaviðmót.
Vinnslugeta styður teikninguna en kemur ekki í stað hennar
Nanhaiyaframleiðslutækisíðu listar CNC boranir og fræsingar staðsetningarnákvæmni upp á 0,02 mm. Það auðkennir einnig fimm ása vinnslu fyrir óreglulega skrúfuflug og sérstaka flansbyggingu. Þessir eiginleikar eiga við um flókið holamynstur og flanseiginleika.
Útgefin staðsetningargeta vélar er ekki sjálfkrafa þolmörk allra fullunnar flansa. Raunveruleg samþykki kemur frá teikningu, vinnsluleið, innréttingu, efnisástandi, hitameðferð eða húðunarröð og samþykktri skoðunaraðferð.
| Framleiðslustig | Eftirlitsspurning | Gagnleg kaupendaskrá |
|---|---|---|
| Efniskvittun | Passar efnið nákvæmlega við einkunn og form sem tilgreint er á pöntuninni? | Efnisvottorð þegar tilgreint er í samningi |
| Dagsetningarvinnsla | Hvaða andlit og ás munu stjórna síðari eiginleikum? | Samþykkt teikning með skýru viðmiðunarkerfi |
| Bora og skrá vinnslu | Eru pörunarþvermál, dýpt og passa framleidd í réttri röð? | Víddarskýrsla fyrir mikilvæga viðmótseiginleika |
| Holuframleiðsla | Er rétt vísað til hallahring, hornstefnu, þráðs og dýptar? | Niðurstöður mynstraskoðunar og sannprófun á þræði |
| Andlitsfrágangur | Eru innsiglisrúmfræði, flatleiki og yfirborðskröfur verndaðar? | Tilgreind andlitsskoðun og yfirborðsskráning |
| Hita- eða yfirborðsmeðferð | Mun meðferð breyta stærð, flatleika, hörku eða vernduðum svæðum? | Meðferðarvottorð og lokavíddarskoðun eftir þörfum |
| Lokamerking og pökkun | Getur álverið greint endurskoðun, stefnu og pörunarsamsetningu? | Hlutamerking, skoðunarútgáfa og verndaðar umbúðir |



Verksmiðjusýn okkar:vikmörk ættu að hafa ástæðu og skoðunaraðferð. Við herðum staðsetningar-, þéttingar- og jöfnunareiginleika þar sem samsetningin þarfnast stjórnunar. Að beita minnstu mögulegu umburðarlyndi fyrir hverja vídd eykur aðeins kostnað og getur dregið athyglina frá þeim eiginleikum sem í raun ákveða að passa.
Hvaða algeng flansvandamál eru að segja þér
Tengingarvandamál er sjaldan greint með einni ljósmynd. Skráðu hvenær einkennin koma fram, hvort það breytist með hitastigi eða þrýstingi og nákvæmlega hvar leki, hreyfing eða skemmdir byrja. Breyttu einni stýrðri breytu í einu.
| Athugað vandamál | Hugsanlegar ástæður til að rannsaka | Innkaupanámskeið |
|---|---|---|
| Nýr flans kemst ekki inn í skrána | Rangt þvermál eða passun, húðun á staðsetningarandliti, burst, óhreinindi, hitauppstreymi eða röskun á pörunarhluta | Tilgreinið endanlega meðhöndlaðar mál, passa, innrennsli og skoðunarhitastig |
| Boltagöt passa ekki saman | Rangur hallahringur, holufjöldi, hornpunktur, handfærni, endurskoðun þráðar eða teikninga | Málbreyttu öllu mynstrinu frá sýnilegum stefnumótunareiginleika |
| Leki kemur fram við hitun | Hitahreyfing, óviðeigandi innsigli, andlitsbjögun, tap á forálagi eða hitastig utan viðurkennds grunns | Láttu hitahringrásina, innsiglisforskriftina og boltunaraðferðina fylgja með í kerfisskoðuninni |
| Leki er viðvarandi í einum geira | Staðbundnar andlitsskemmdir, mengun, ójöfn flatleiki, misskipting eða ytri beygjuálag | Tilgreindu andlitsstýringar og studdu meðfylgjandi samsetningu |
| Fjölliða brotnar niður við samskeyti | Innra þrep, dauður vasi, grófar skemmdir, lekaleið eða óhófleg búseta nálægt viðmótinu | Stjórnaðu samansettu bræðslurásinni, ekki aðeins ytri flansmálunum |
| Festingar losna ítrekað eða bila | Röng forskrift festinga, ójöfn samsetning, hitauppstreymi, titringur, ofhleðsla eða brengluð andlit | Láttu ábyrgan verkfræðing skilgreina bolta og herða fyrir heildar samskeyti |
| Tæring hefst við tenginguna | Óhentugt efni, skemmd húðun, föst mengun, ósamrýmanlegt umhverfi eða galvanískt ástand | Lýstu raunverulegu efna- og hreinsiumhverfi áður en þú velur efni og meðferð |
Meira tog er ekki greining.Of mikil hersla getur skemmt þræði, bolta, andlit, innsigli eða tengdan búnað. Einangraðu og gerðu vélina örugga, láttu síðan hæft starfsfólk skoða alla samskeyti og fylgja samþykktri samsetningaraðferð.
Ef flansinn tengist apípa extrusion deyja höfuð, athugaðu stuðning og miðlínu sem og samskeyti. Ef það tengist nálægt aplastpressu gírkassieða tunnustuðningur, gakktu úr skugga um að uppbygging vélarinnar sé ekki að þvinga viðmótið úr röðun.
Gátlisti fyrir útdráttartunnu flans RFQ
Heildartilboð gerir birgir kleift að vitna í sama hluta og kaupandi býst við að setja upp. Hengdu við endurskoðunarstýrða teikningu þegar mögulegt er og merktu við hvert atriði sem enn þarfnast verkfræðilegrar staðfestingar.
- Flansvirkni og nákvæm uppsetningarstaða
- Vélaframleiðandi, gerð og raðsamhengi
- Bæði teikningar íhluta eða hlutanúmer
- Ytra þvermál og öll staðbundin umslagsmörk
- Miðhola og innri umskipti rúmfræði
- Heildarþykkt, hubbar, þrep og innskot
- Skráðu þvermál, dýpt, passa og innstungur
- Boltamagn, hallahring og hyrnt viðmið
- Upplýsingar um úthreinsun gat, gegnborun eða þráð
- Forskrift um þéttingu á yfirborði, gróp, þéttingu eða innsigli
- Áskilið form, stefnu og stöðustýringar
- Nákvæm efnisflokkur og hitameðferð
- Yfirborðsmeðferð, gríma og lokamál
- Upplýsingar um eðlilegt og hönnunarhitastig
- Upplýsingar um eðlilegar og hönnunarþrýsting
- Miðlungs, fjölliða formúla og hreinsunaráhrif
- Ytri álag, stuðningur og hitauppstreymi
- Gildandi staðall, útgáfu og verkefnareglur
- Magn, varahlutastefna og merking
- Efni, meðferð og skoðunargögn
- Nauðsynlegt passapróf eða samþykkt kerfispróf
- Myndir og ástandsskýrsla fyrir afleysingar
Verksmiðjusýn okkar:myndir segja okkur hvar við eigum að leita, sýnishorn segja okkur hvað er til núna og teikningar segja okkur hvað við eigum að framleiða. Sterk skiptipöntun notar allar þrjár þegar þær eru tiltækar. Ef þeir eru ósammála stoppum við við að draga samþykki í stað þess að velja hentugustu mælinguna.
Byggja upp samþykki í kringum pörunarviðmótið
Skoðun ætti að fylgja áhættunni sem bent var á við endurskoðun teikninga. Einföld flatur flans gæti þurft stutta stærðarskýrslu. Þrýstimörk íhlutur, sérstakur millistykki eða þétt skipti getur krafist fleiri gagna, vitnis um skoðun eða kerfisprófunar samkvæmt ábyrgri verkfræðiaðferð.
| Samþykktarhlið | Sönnunargögn | Slepptu spurningu |
|---|---|---|
| Samþykki teikninga | Undirrituð endurskoðun með viðmiðum, málum, vikmörkum, efni, meðferð og athugasemdum | Lýsir teikningin fyrirhugaðri pörunarsamsetningu án þess að treysta á forsendur? |
| Efniviður og meðferð | Nauðsynleg vottorð sem tengjast hlutanum eða framleiðslulotunni | Passa gögnin við einkunn og meðferð sem tilgreind er í pöntuninni? |
| Málskoðun | Niðurstöður fyrir borun, skrá, þykkt, boltamynstur, innsiglisrúmfræði og tilgreindar rúmfræðilegar stýringar | Eru virknieiginleikarnir innan samþykktra marka eftir alla vinnslu? |
| Sjónrænt ástand | Myndir og skoðun á andlitum, þráðum, húðun, brúnum og merkingum | Eru þéttingar- og staðsetningarfletir hreinir, verndaðir og lausir við óviðunandi skemmdir? |
| Pörunarathugun | Passa með hlutum, mælum eða umsömdum skoðunarbúnaði sem kaupandi útvegar | Staðsetur samsetningin, stillt og fest eins og ætlað er án þess að þvinga það? |
| Kerfis- eða þrýstiprófun | Samþykkt verklag, ábyrgt samþykki og skráð niðurstaða þegar þess er krafist | Var rétt próf gerð fyrir raunverulegt umfang flanssins og reglurnar? |
| Sendingarútgáfa | Hlutaauðkenning, vernd, pökkunarlisti og skjalapakki | Getur móttökustöðin greint, varðveitt og sett upp rétta endurskoðun? |
Fyrir uppsetningarstuðning eða viðhaldsáætlanagerð, skoðaðu Nanhaiya'stækniþjónustu. Birgjaval getur einnig innihaldiðupplýsingar um fyrirtækið, framleiðslutækiog núverandiskírteini.
Algengar spurningar
Hvaða upplýsingar eru nauðsynlegar til að vitna í extruder tunnu flans?
Sendu stýrða teikningu eða skýrar stærðir fyrir ytra þvermál, bora, þykkt, staðsetningarskrá, magn bolta, stærð boltahola eða þráðar, þvermál hallahringja, stefnu gata, þéttiflata og mótunarhluta. Bættu við extruder líkaninu, efninu, rekstrarhitastigi og þrýstingsgrunni, yfirborðsmeðferð, magni og nauðsynlegum skoðunarskjölum.
Er ANSI, DIN eða JIS nóg til að tilgreina tunnuflans?
Nei. Nákvæm staðalnúmer, útgáfa, stærð, einkunn, framhlið, efni og pörunaríhluti þarf fyrir venjulegan pípuflans. Sérsniðin þrýstivél eða deyjahausflans getur einnig krafist stjórnaðrar vélateikningar vegna þess að skrá hans, bræðslugangur, boltastefna og heildar rúmfræði geta fallið utan pípuflansstaðalls.
Hvað þýða PN6, PN10, PN16, PN25, PN40 og PN63 á Nanhaiya flanssíðunni?
Þeir eru valkostir í þrýstiflokki sem eru skráðir fyrir Nanhaiya tunnuflansa. Þeir eru ekki alhliða vinnuþrýstingstrygging fyrir hvert efni og hitastig. Kaupforskriftin verður að tengja valinn PN flokk við nákvæman staðal, mál, efni, hitastig, bolta, innsigli og viðeigandi kerfishönnunarreglur.
Hvaða efni ætti ég að velja fyrir tunnuflans?
Nanhaiya býður upp á valkosti úr kolefnisstáli, ryðfríu stáli og álblendi. Við val ætti að taka tillit til álags, hitastigs, tæringaráhrifa, snertingar við fjölliðu eða aukefni, suðukröfur, efni í pörunarhluta, yfirborðsmeðferð og gildandi hönnunarreglur. Tilgreindu nákvæma einkunn á samþykktri teikningu frekar en að panta aðeins eftir efnisfjölskyldu.
Hvernig mæli ég útdráttarflans til skiptis?
Mældu holuna, ytra þvermál, heildarþykkt, skráarþvermál og dýpt, magn bolta, holu eða þráðstærð, þvermál hallahringja, hornstefnu og þéttingareiginleika. Skráðu pörunarhlutann, flæðistefnu og samsetningarstöðu. Berðu mælingarnar saman við upprunalegu vélarteikninguna vegna þess að hluti sem fjarlægður var getur verið slitinn, brenglast eða áður lagfærður.
Af hverju lekur extruder flans eftir uppsetningu?
Mögulegar orsakir eru skemmd eða óviðeigandi þéttingarflöt, röng þétting eða þétting, röskun á flans-andliti, léleg skráarstilling, mengun, ójöfn boltun, óhentugar festingar, hitauppstreymi eða þrýstingur og hitastig utan viðurkenndrar hönnunar. Finndu orsökina áður en þú beitir meiri herðakrafti.
Getur birgir afritað slitinn tunnuflans úr sýni?
Líkamlegt sýnishorn er gagnlegt, en það ætti ekki að vera eina heimildin. Slit, tæring, endurvinnsla, viðgerðir og hitauppstreymi geta breytt mikilvægum stærðum. Notaðu upprunalegu teikninguna þegar hún er tiltæk, mæltu mótunaríhlutina og komdu að því hvaða stærðir verða endurheimtar áður en endurnýjunarteikningin er samþykkt.
Hvernig ætti að samþykkja sérsniðna tunnuflans?
Samþykkja fyrst teikninguna, staðfestu síðan efni og meðferðargögn sem krafist er í pöntuninni. Skoðaðu borun, skrá, þykkt, boltamynstur, þéttingarrúmfræði og tilgreindar form- eða stöðustýringar miðað við teikninguna. Staðfestu að passandi hlutum passi þegar það er hægt og framkvæmið aðeins samþykkt kerfi eða þrýstipróf samkvæmt viðeigandi verkfræðilegri aðferð.
Tæknilegar tilvísanir
- Nanhaiya tunnuflans: efni frá fyrsta aðila, staðlar, yfirborðsmeðferðir, PN valkostir, forrit og vörumyndir.
- Nanhaiya framleiðslutæki: vinnslugeta fyrsta aðila og birt staðsetningargögn búnaðar.
- ASME B16.5-2020 yfirlit: opinbert ASME umfang og innihald fyrir rörflansa og flansfestingar.
- ISO 286-1:2010: opinber ISO lýsing á kóðakerfinu fyrir vikmörk fyrir línulegar stærðir og passa.
- ISO 1101:2017: opinber ISO lýsing á rúmfræðilegu þolandi tungumáli fyrir form, stefnu, staðsetningu og úthlaup.
Staðla verður að kaupa eða nálgast í gegnum viðurkennda útgefendur þeirra þegar þörf er á fullum kröfum þeirra. Ábyrgur verkfræðingur ætti að staðfesta viðeigandi útgáfu, lögsögu og verkefnareglur fyrir framleiðslu eða prófun.
Ritstjórn: Þessi handbók aðskilur núverandi vöruvalkosti Nanhaiya frá verkfræðiákvörðunum sem eru sértækar fyrir forrit. Endanleg þrýstingshönnun, boltun, þétting, efnisflokkun, vikmörk og samþykktarkröfur verða að vera staðfestar í samþykktri innkaupalýsingu.