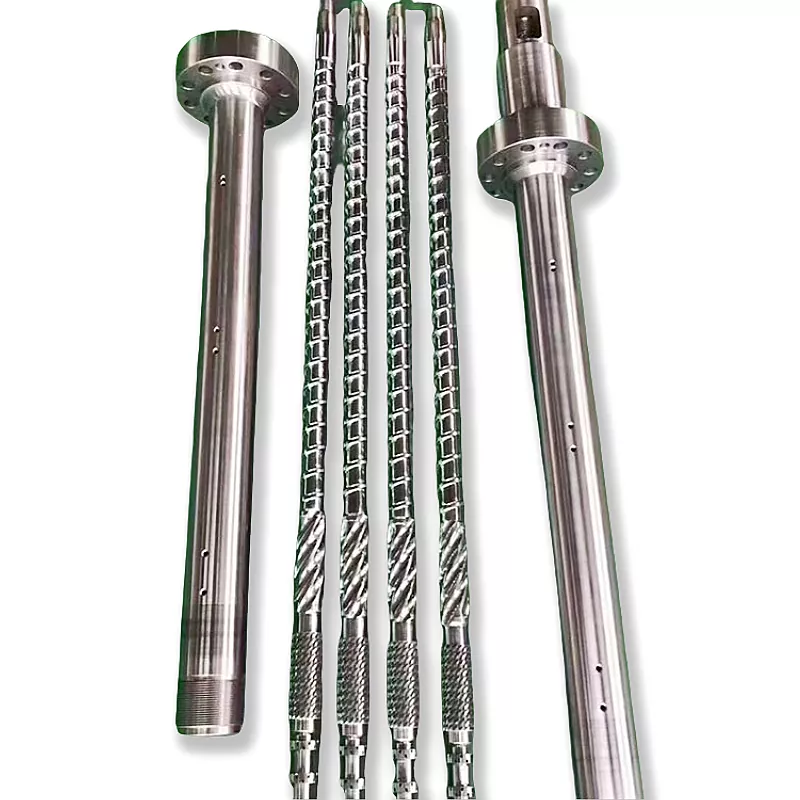
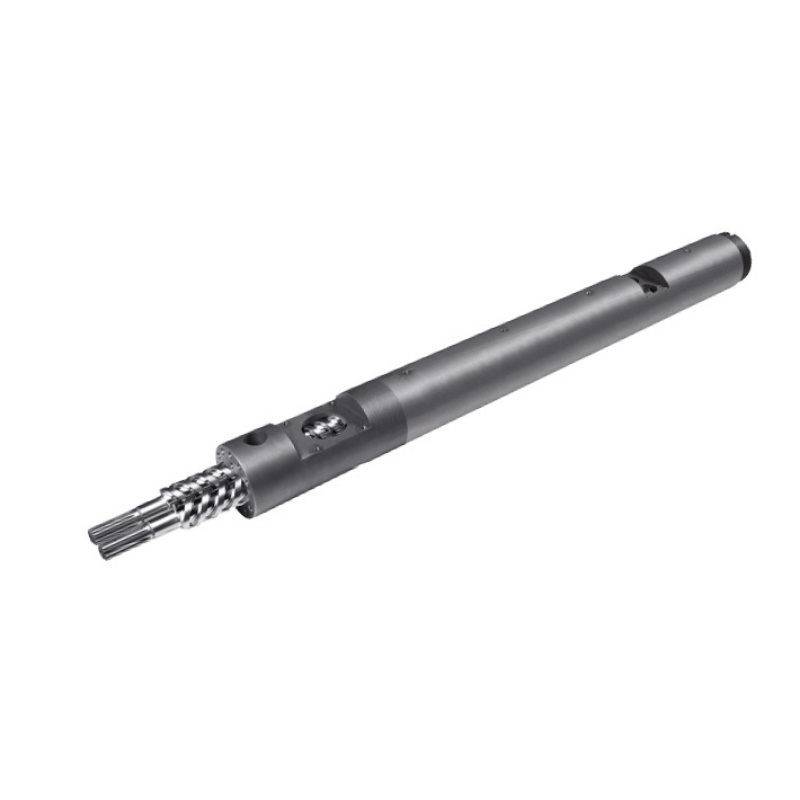
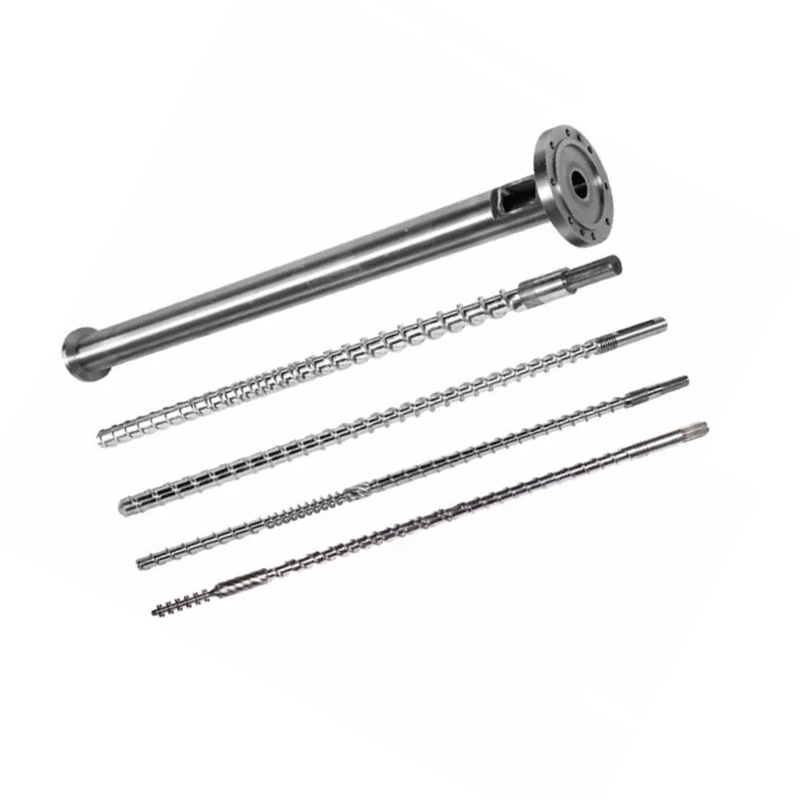
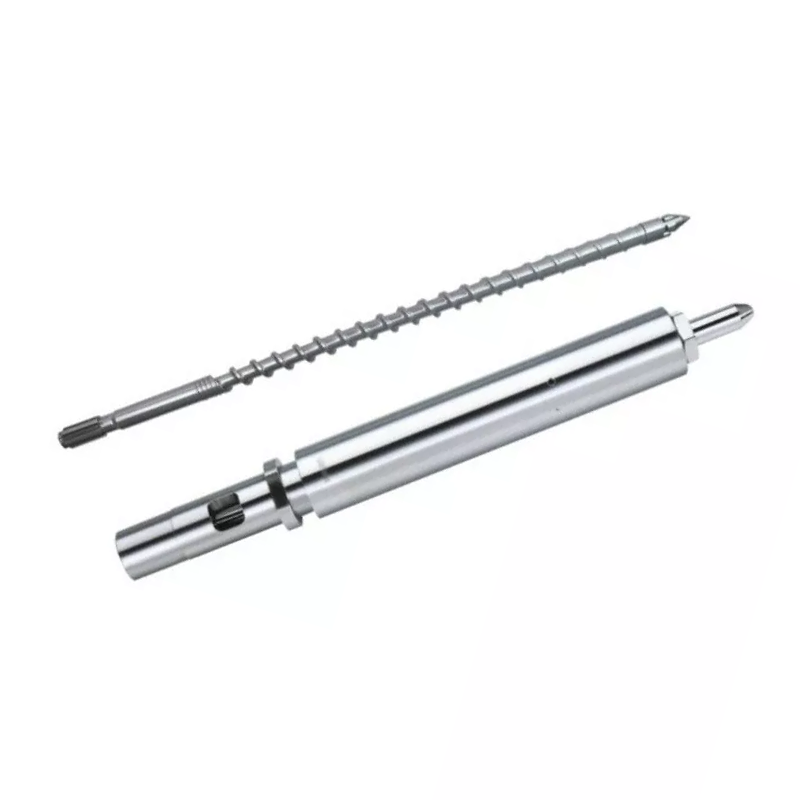
Keilulaga og samsíða tvískrúfa extruders: hvað erum við að bera saman?
Hvað er keilulaga tvískrúfa extruder?
Keilulaga tvískrúfa pressuvél er með skrúfum sem ytra þvermál breytist meðfram vinnslulengdinni. Í hefðbundnu PVC fyrirkomulaginu sem fjallað er um hér er fóðurendinn stærri og losunarendinn minni. Lýsing eins og "keilulaga skrúfapressa" skilur enn eftir snúningsstefnu, samrunafyrirkomulagi og notkun til að staðfesta.
Hvað er samhliða tvískrúfa extruder?
Samhliða tvískrúfa pressuvél hefur samsíða skrúfuása og stöðugt nafnþvermál ytra meðfram vinnsluhlutanum. Rásarrúmfræði getur enn breyst. Orðið "samhliða" segir þér ekki hvort skrúfurnar snúast saman eða í gagnstæðar áttir, eða hvort vélin sé ætluð til að blanda eða beina útpressun vöru.
Nastaj og Wilczyński greina á milli samsnúnings og gagnsnúnings tvískrúfa útpressu í2024 rannsóknir á mótsnúningi extrusion skala-upp. Umfjöllun þeirra skilgreinir PVC duftvinnslu sem mikilvægt gagnsnúningsforrit. Þessi aðgreining á ferli er upphafið að marktækum samanburði.
Haltu innkaupaverkefninu í samræmi
Fyrir PVC þurrblanda útpressun, berðu saman viðeigandi keilulaga og samhliða stillingar samkvæmt sömu vörukröfum. Ekki flytja háhraða samsnúningskröfu til pípuvélar sem snýst á móti einfaldlega vegna þess að báðar eru með samhliða skrúfur. Ef verkefni þitt er samsett framleiðsla, notaðu þá víðtækarileiðbeiningar um val á efni og þrýstibúnaðiað koma á ferlinu fyrst.
Fyrir nýja línu verður birgir vélarinnar að skilgreina alla rekstrarstillingarnar. Fyrir varahluti byrjum við á uppsettu vélinni og teikningum hennar. Tilvitnun í skrúfu og tunnu getur ekki ein og sér staðfest hvort önnur vélararkitektúr henti.
Hvernig rúmfræði, miðjufjarlægð og líkanastærðir eru mismunandi
Gagnleg geometrísk aðgreining er hvar efnið hefur pláss og hvar samsetningin verður að passa. Í hefðbundnu keilulaga fyrirkomulagi er þvermál og aðskilnaður skrúfaásanna mismunandi eftir vinnslulengdinni. Í samhliða fyrirkomulagi haldast ásarnir samsíða. Hvorug lýsingin tilgreinir rásdýpt, staðbundna þjöppun, vinnulausn eða heildarþrýstingsskyldu.
Þvermálspar er ekki getueinkunn
Okkarkeilulaga tvískrúfa tunnu sviðlistar pör þar á meðal Φ65/Φ132 og Φ80/Φ156. Áður en pantað er skal staðfesta hvaða enda teikningin auðkennir og tilheyrandi vinnslulengd. Ekki lesa seinni töluna sem pípuþvermál eða hlutfall lengdar og þvermáls. L/D er víddarlaust; þvermál ber lengdareiningu.
ThePVC pípa samhliða skrúfa tunnusíðu listar Φ45 til Φ150 mm og L/D 32 til 38, með sérsniðnum. Þetta eru birtir valkostir vörunnar. Þeir koma ekki á samsvarandi keilulaga stærð eða alhliða framleiðslusvið.
Láttu drifið og stuðningsfyrirkomulagið fylgja með
Við myndum biðja um úttaksútlit gírkassa, tengingarupplýsingar og leyfilegt rekstrarumslag ásamt teikningu vinnslueininga. Legurými eða stærra þvermál fóðurenda kemur ekki í staðinn fyrir sannreynt tog, hraða og þrýstiforskrift. Berðu saman heildartillögur frekar en að álykta um vélræna getu frá ljósmynd.


Keilulaga vs samhliða tvískrúfa pressuvél: sambærilegur samanburður
Báðar stillingarnar eiga skilið mat þegar þær eru lagðar til fyrir sama PVC starf. Hugsanlegir kostir þeirra verða aðeins gagnlegir eftir að birgirinn greinir raunverulegt skrúfusnið, fóðurfyrirkomulag, drif og rekstrarskilyrði. Við myndum nota eftirfarandi töflu til að bera saman tillögur, frekar en að veita almennan sigurvegara fyrir hverja röð.
| Ákvörðun | Keilulaga uppsetning | Samhliða uppsetning | Sönnunargögn til að óska eftir |
|---|---|---|---|
| Efnisinntaka | Athugaðu rúmfræði fóðurenda og nothæft inntak með fyrirhugaðri duftblöndu. | Athugaðu fóðurop, rássnið og fóðurkerfi fyrir sömu blönduna. | Fóðurform, magnþéttleiki og stöðugur fóðurhraði. |
| Samrunasaga og hitauppstreymi | Metið breytilega rúmfræði með hraða, fyllingu og hitastýringu. | Metið valda vinnslulengd og rúmfræði staðbundinnar rásar. | Skilgreint efni, vinnslugluggi og niðurstöður fullunnar vöru. |
| Loftræsting | Staðfestu loftræstingu og vinnsluskilyrði sem þarf þar. | Staðfestu loftræstingu og þrýstingsuppbyggingarskyldu niðurstreymis. | Prófathuganir og samþykktar aðstæður fyrir loftræstikerfi. |
| Þrýstingur og drifálag | Notaðu raunveruleg mörk drifs og vinnslueininga. | Notaðu raunveruleg mörk drifs og vinnslueininga. | Birgjasamþykkt rekstrarumslag og deyjaskylda. |
| Úttakssvið | Staðfestu samþykkt framleiðsla í tilskildum vörustærðum. | Staðfestu samþykkt framleiðsla við sömu gæðamörk. | Stöðugt lágmarks- og hámarksframleiðslustaðir. |
| Orka | Mældu umsækjandi rekstrarpunkt. | Mældu umsækjandi rekstrarpunkt. | kWst á hvert samþykkt kg, með tilgreindum mörkum og tímabili. |
| Slit og skipti | Skoðaðu mótunarhluta og leyfileg stillingarskilyrði. | Skoðaðu báðar skrúfurnar og báðar holurnar. | Staðsett slitkort og skipti umfang. |
| Fjárfesting | Innifalið uppsetningu, hjálpartæki og nauðsynlegt framleiðslusvið. | Hafa sama verkefni umfang. | Sundurliðaðar tilboð með samsvarandi undanþágum og samþykkisskilmálum. |
Í ágripi hanssamanburður á samhliða og keilulaga extrusion, S. Seifert metur uppsetningu, dvalartíma og klippingu gegn PVC endanlegri notkun. Það styður ferlisértækan samanburð; það veitir ekki alhliða pípustærð stöðvun eða orkusparnaðarprósentu fyrir ný kaup.
Hvernig PVC samsetningin þín breytir ákvörðuninni
Byrjaðu forskriftina með því sem fer inn í vélina og hvað verður að fara úr teningnum. „Stíf PVC“ er of breitt til að bera saman tvær tillögur. Við viljum biðja um plastefni, gerð fylliefnis og hleðslu, sveiflujöfnunar- og smurkerfi, endurunnið efni, fóðurform og undirbúningsaðferð. Skráðu endurskoðun uppskriftarinnar þannig að prufa og tilvitnun lýsi sama efni.
Hafðu samsetningareiningar skýrar
Hleðsla í phr þýðir hluta af hundrað hlutum plastefnis, ekki þyngdarprósenta af öllu efnasambandinu. Sem einfalt samsetningardæmi innihalda 100 massahlutir plastefnis auk 50 hluta fylliefnis, án annarra innihaldsefna, 50 ÷ 150 = 33,3% fylliefni miðað við heildarmassa. Ef önnur innihaldsefni eru bætt við breytist það hlutfall. Þessi reikningur staðfestir ekki örugga hleðslu fyrir hvora vélina.
Spyrðu hvernig fóðursamkvæmni verði metin. Breyting á þéttleika eða undirbúningi fóðurs ætti að skrá frekar en að fela það á bak við óbreytt fjölliðaheiti. Ef birgir mælir með annarri rúmfræði, krefjast skýringar sem tengist tilgreindu efnisástandi og framleiðsluverkefni.
Skilgreindu gagnlegan samruna- og útblástursglugga
Nastaj og Wilczyńskigagnsnúningur útpressunarrannsóknmeðhöndlar hitastig, bræðsluþróun og afköst sem samtengd mælikvarða. Það lýsir einnig lekaflæði í samrunakerfum. Við myndum því ekki álykta um allt ferlið út frá tómu rásrúmmáli, eða tilgreina skrúfuhraða án þess að huga að efnisþróun meðfram einingunni.
Samið um hvaða þrýstings- og efnishitamælingar verða teknar, hvar þær verða teknar og hvernig sýni úr vörum tengist þeim álestri. Stillingar tunnu einar og sér veita ekki það met. Gagnlegur aðgerðagluggi auðkennir aðstæður þar sem nauðsynleg vara fer framhjá, ekki aðeins þar sem vélin heldur áfram að keyra.
Notaðu vörupróf innan raunverulegs umfangs þeirra
ASTM D2152-23fjallar um fullnægjandi samruna í stífu PVC pípum og mótuðum festingum með asetoni. Útgefnar takmarkanir þess segja að það geti ekki greint varma niðurbrot frá fullnægjandi samruna og kemur ekki í stað annarra eðlisfræðilegra eða efnafræðilegra prófana. Það er ekki almennt vörugæðavottorð. Allar viðeigandi leysiprófanir eiga sér hæft starfsfólk og nauðsynlegar öryggiseftirlit.
Fyrir viðeigandi PVC-U þrýstipípuverkefni með solid vegg,ISO 1452-2:2009tilgreinir pípueiginleika og tengda prófunarfæribreytur. Það velur ekki skrúfuna. Samþykktu viðeigandi vörustaðal, útgáfu og markaðskröfur áður en þú ákveður hvað telst viðurkennd framleiðsla.
Stærð pressuvélina í kringum söluhæfan framleiðslu
Framleiðslumarkmiðið ætti að koma frá vöruáætluninni. Við biðjum um tilskilið framleiðslusvið, ekki bara stærsta pípuna eða hæsta vörunúmerið. Lína sem uppfyllir eitt afkastamark gæti samt þurft sérstaka endurskoðun fyrir smærri vörur, hægari notkun eða aðra samsetningu.
Þýddu línuhraða yfir í massaflæði
Fyrir samfellda vöru, margfaldaðu raunverulegan massa á metra með línuhraðanum og umreiknaðu mínútur í klukkustundir. Notaðu tilgreinda vöruþyngd eða staðfesta mælingu. Ekki gera ráð fyrir almennum þéttleika eða veggþykkt þegar þú reiknar út raunverulega innkaupaþörf.
Áskilið vöruflæði (kg/klst) = massi á metra (kg/m) × línuhraði (m/mín) × 60
Fyrir lýsandi pípu sem vegur 2,0 kg/m við 3,0 m/mín. er markmiðið 360 kg/klst. Við 4,0 m/mín. þarf sama vara 480 kg/klst. Þetta eru áætlanir um skipulagningu, ekki niðurstöður úr Nanhaiya prufa. Hvorugur útreikningurinn segir okkur hvort tiltekin keilulaga eða samhliða vél uppfylli gæðakröfuna.
Athugaðu restina af línunni
Farið yfir blöndun og fóðurundirbúning andstreymis, síðan kvörðun, kælingu, frádrátt og niðurskurð. Biðjið ábyrga búnaðarbirgða að staðfesta fyrirhugaða framleiðslustaði. Ef núverandi kælihluti styður aðeins núverandi vöruhraða, þá samþykkir það ekki hærri línuhraða að samþykkja meiri úttakspressu.
Þrýstiskylda á líka heima í samanburðinum. Að skipta um vöru eða deyja getur breytt verkefni vélarinnar, jafnvel þótt æskilegt kg/klst. haldist óbreytt. Skráðu verkfæra- og mælingarstaðina með hverjum framleiðslustað þannig að afkastagetukrafan sé áfram túlkanleg.
Berðu saman framleiðslusvið
Við myndum skammlista uppsetninguna sem getur sýnt fram á nauðsynlegt úrval með viðunandi vöru, og berum síðan saman kostnað hennar. Ekki bæta við handahófskenndri öryggisprósentu og hringja í þá vél sem er valin. Sérhver varageta ætti að samsvara skilgreindri framtíðarvöru, toll eða rekstrarkröfu sem birgir hefur yfirfarið.
Berðu saman orku, slit og heildarrekstrarkostnað
Mótoreinkunn er afkastagetuforskrift, ekki mældur orkureikningur. Til að fá gagnlegan samanburð á orkunotkun með tvískrúfum skal skilgreina hvað mælirinn inniheldur: drif og hitara, allan þrýstibúnaðinn eða alla línuna. Halda þeim mörkum óbreyttum og tilgreina hvort nýframleiðsla og höfnuð framleiðsla sé tekin með.
Skiptu orku eftir samþykktri vöru
Sérstök orka (kWh/kg samþykkt) = mæld orka á tímabilinu ÷ samþykktur vörumassi á sama tímabili
Eftirfarandi klukkutíma dæmi er tilgáta. Báðir umsækjendur nota sömu vöruviðurkenningarviðmið og orkumælismörk. Það sýnir hvers vegna brúttóafköst og skilvirkni viðurkenndrar framleiðslu geta leitt til mismunandi ályktana.
| Klukkutíma skipulagsdæmi | Frambjóðandi A | Frambjóðandi B |
|---|---|---|
| Orka innan tilgreindra marka | 100 kWh | 120 kWh |
| Brúttó vörumassi | 500 kg | 600 kg |
| Samþykkt vörumassi | 480 kg | 540 kg |
| Orka á hvert brúttó kg | 0.200 kWh/kg | 0.200 kWh/kg |
| Orka á hvert samþykkt kg | 0,208 kWh/kg | 0,222 kWh/kg |
B skilar meira viðurkenndu efni á millibilinu; A notar minni orku á hvert samþykkt kíló. Það er kaupskipti, ekki sönnun þess að önnur hvor rúmfræðin vinnur. Tilgreindu eftirspurn framleiðsluhraða og endurtaktu samanburðinn á þeim rekstrarstöðum sem skipta máli fyrir framleiðsluáætlunina.
Tilgreindu slitvörn sérstaklega
OkkarPVC borð keilulaga vörusíðalistar 38CrMoAlA og nítrunar- eða tvímálmmeðferðarmöguleika. Þessir valkostir koma ekki á fót margfaldara fyrir líftíma. Við myndum tilgreina vinnuflöt, efniskerfi og eftirlitskröfur miðað við raunverulega samsetningu og slitstað, frekar en að velja með álmerki eingöngu.
Hafið efni sem hefur verið hafnað, skiptitíma, fyrirhugað viðhald og umfang endurnýjunar með í kostnaðarsamanburði. Notaðu raunverulegar rekstrarskrár eða greinilega auðkenndar áætlanir fyrir þessi inntak. Lægra kaupverð svarar ekki hvort fyrirhuguð samsetning uppfylli framleiðslusviðið eða passi uppsettan búnað.
Hvernig á að velja tvískrúfa extruder fyrir PVC forritið þitt
Tilmæli okkar eru að halda báðum rúmfræði á stutta listanum þegar hvorugt hefur enn verið útilokað með ferli eða vélrænum sönnunargögnum. Fjarlægðu síðan óviðeigandi stillingar með því að nota raunverulegt forrit. „Pípa“, „snið“ og „borð“ auðkenna vöruflokka, ekki fullkomnar útpressunarforskriftir.
PVC rör útpressun
Við birtum bæði aPVC pípa keilulaga skrúfutunnuog aPVC pípa samhliða skrúfa tunnu. Það er ástæða til að bera saman stillingar, ekki loforð um að allar stærðir henti hverri pípu. Byrjaðu á vörustærðum, samsetningu, þrýstingsskyldu og nauðsynlegum stöðugum framleiðslustöðum.
Á keilulaga pípusíðunni eru notkunarbönd 16 til 63 mm, 50 til 110 mm og 90 til 160 mm. Þessar tölur lýsa skráðum pípuforritum. Þau eru ekki skrúfþvermál og setja ekki alhliða hámarksrörstærð fyrir keilulaga vélar.
Snið og töflur
Fyrir snið, hafðu með hlutateikningu, þyngd á metra, kvörðunarfyrirkomulag og kröfur um samþykki víddar. Fyrir borð, auðkenndu hvort það er solid eða froðukennt og skilgreinið samþykkta þykkt, þéttleika þar sem við á, yfirborðs- og stærðarkröfur. Breyting á vörubyggingu verðskuldar nýja ferilendurskoðun.
OkkarForskriftarleiðbeiningar fyrir PVC froðuborðsskrúfufjallar nánar um skiptiskýrsluna. Við myndum halda þeirri umsóknarsértæku endurskoðun aðskildum frá almennum rúmfræðisamanburði. PVC-undirstaða viðarsamsetningar þurfa einnig eigin samsetningu endurskoðunar; ekki flytja niðurstöðu úr PE- eða PP byggt samsett efni eingöngu vegna þess að báðar vörurnar eru kallaðar WPC.
Hvenær á að opna valið aftur
Skoðaðu forskriftina aftur þegar uppskrift, fóðurform, gæðamarkmið eða vöruáætlun breytist. Fyrir óbreytt núverandi ferli, ætti að meta rétt samsvörun skipti áður en lagt er til vélbreytingu. Fyrir stækkað framleiðsluverkefni skaltu biðja vélabirgðann um að fara yfir heildarlínuna frekar en að lofa breytingunni með skrúfunarrúmfræði eingöngu.
Ef núverandi keilulaga lína nær nú þegar yfir nauðsynleg gæði og framleiðslusvið, myndum við fyrst meta samsvarandi keilulaga skipti, ekki selja samhliða umbreytingu sem sjálfvirka uppfærslu. Sömu rök eiga við um fullnægjandi samhliða línu. Fyrir nýja framleiðsluskyldu, veldu uppsetningu með sýnt fram á að forritið passi; hærra kaupverð eða stærra nafnþvermál er ekki sú sönnun.
Geturðu skipt út eða breytt núverandi skrúfu og tunnu?
Keilulaga tvískrúfa tunna og samhliða tvískrúfa tunna eru ekki skiptanlegar samsetningar. Áður en þú ræðir umbreytingu skaltu fá heildarskoðun á vélinni. Úttaksfyrirkomulag gírkassa, skafttengingar, tunnufesting og skipulag vinnslueininga tilheyra þeirri endurskoðun, ásamt fóðrun, loftræstingu, upphitun og kælingu.
Áður en ég mæli með annarri skrúfu rúmfræði
Þegar ég rifja upp PVC extrusion vandamál er fyrsta spurningin mín hvort við séum að endurheimta upprunalega ferlið eða biðja vélina um að gera annað starf. Að skipta út slitnum íhlutum og auka framleiðslugetu krefst mismunandi sönnunargagna. Ég myndi ekki mæla með því að skipta á milli keilulaga og samhliða skrúfa einfaldlega vegna þess að línan er orðin óstöðug.
Ef framleiðslan er sveiflukennd byrja ég á því að biðja um endurskoðun lyfjaformsins, fóðurskilyrði, rekstrarskrár og niðurstöður skoðunar fullunnar vöru. Ég vil hafa þrýsting, hitastig, skrúfuhraða og samþykkt framleiðsla skráð á sama tímabili. Að bera saman hámarksframleiðslu gærdagsins við meðaltal dagsins í dag segir mér lítið hvort efnið eða varan hefur breyst.
Næst fer ég yfir vélrænni uppsetningu. Teikningarpakkinn ætti að bera kennsl á snúningsstefnu, rúmfræði skrúfa, miðfjarlægð, driftengingar og tunnuviðmót. Fyrir skiptisamsetningu þarf ég líka mælingar bundnar við nafngreindar stöður á báðum skrúfum og báðum tunnuholum. Gerðarnúmer er upphafsviðmiðun, ekki leyfi til framleiðslu.
Ég aðskil síðan mögulegar aðgerðir. Fóðrunarmál þarfnast rannsókn á fóðrun. Grunur um slit þarf samræmda skoðunarskýrslu. Breytt mótun krefst endurskoðunar á ferlinu. Ef markafköst hafa aukist þarf kæli-, dráttar- og skurðarbúnaður að koma inn í umræðuna áður en ég mæli með stærri vinnslueiningu.
Áður en pöntun fer fram myndi ég samþykkja tvö staðfestingarstig: vélrænni passa og framleiðsluafköst. Sá fyrsti athugar hvort samsetningin passi við vélina; annað athugar hvort umsamið efni framleiðir viðunandi vöru við skilgreind skilyrði. Með því að halda þessum ákvörðunum aðskildum gefur kaupandinn skýrari leið frá upprunalega vandamálinu til forsvaranlegrar skiptaforskriftar.
Ekki meðhöndla aðlögun sem alhliða slitviðgerð
Allar ásstillingar verða að fylgja leyfilegum verklagsreglum og takmörkunum framleiðanda vélarinnar. Ekki færa keilulaga sett aðeins fyrr en framleiðsla virðist jafna sig. Til að skoða og fjarlægja skrúfur, notaðu viðurkenndar einangrunar-, kælingu- og lyftingaraðferðir verksmiðjunnar með hæfu starfsfólki. Okkarsamsíða tveggja skrúfa úthreinsun og slitstýriútskýrir hvernig á að skipuleggja samsvarandi mælingarskrá.
Hvað ættir þú að senda fyrir beiðni um tilboð og framleiðslupróf?
Af hverju ég myndi ekki samþykkja skipti út frá vörulistanúmerum einum saman
Þegar ég ber saman útgefnar keilulaga og samhliða skrúfutunnuvalkosti Nanhaiya, aðskil ég fyrst forskriftarsniðin. Keilulaga sviðið inniheldur þvermálspör eins og Φ65/Φ132 og Φ80/Φ156. Þessar vörulistafærslur auðkenna stillingar umsækjenda; þær koma ekki á samsvarandi framleiðslu eða skiptanleika við aðra samsetningu.Nanhaiya keilulaga upplýsingar
PVC pípa samhliða skrúfa-tunnu síða birtir þvermál á bilinu Φ45 til Φ150 mm og L/D hlutfall 32 til 38, með sérsniðnum í boði. Þessar tölur lýsa því vöruframboði, ekki öllum samhliða tvískrúfa extruder.Nanhaiya PVC pípa samhliða upplýsingar
Því er ekki hægt að meðhöndla 65 mm samhliða uppsetningu sem staðgengil fyrir 65/132 keilulaga samsetningu vegna þess að báðar lýsingarnar innihalda "65." Ég myndi heldur ekki túlka annað keilulaga þvermálið sem L/D hlutfall eða þvermál fullunnar pípu.
Niðurstaða mín af þessari forskriftarskoðun er sú að vörulistinn getur hjálpað til við að skrá vörur, en hann getur ekki samþykkt viðskipti. Áður en ég mæli með samsetningu myndi ég krefjast vélstillingar, viðmótsteikningar, samsetningar og framleiðslumarkmiðs. Ég myndi þá skilja víddarsamhæfi frá ferlinum sem þarfnast sannprófunar.
Það gefur kaupanda áþreifanlega niðurstöðu úr samanburðinum: skilgreint teikningu-endurskoðun og prufuumfang, frekar en óstudd loforð um að breyting á skrúfum mun auka framleiðslu eða draga úr orkunotkun.
Útbúa og sannreyna sambærilega forskrift
-
Skilgreindu vöruna og samsetninguna
Tilgreindu vöruteikningu, endurskoðun uppskrifta, fóðurform og viðeigandi gæðakröfur. Skrá fylliefni hleðslu með einingum sínum og innihalda fyrirhugað vöruúrval.
-
Staðfestu línutakmarkanir
Tilgreindu nauðsynlega viðurkennda úttakspunkta og auðkenndu fóðrun, drif, verkfæri, kælingu, frádrátt og skurðaraðstæður sem verða að styðja þau.
-
Athugaðu vélina og teikningar
Gefðu upp auðkenni vélarinnar, snúningsfyrirkomulag, skrúfu- og tunnuteikningar, driftengingar, uppsetningarviðmót og staðsettar slitmælingar fyrir varahluti.
-
Skilgreindu hverja frambjóðandastillingu
Biddu birgjann um að bera kennsl á rúmfræði, efni, vinnufleti, viðeigandi hjálparefni og undanþágur tilboða. Aðskildu umfang íhluta frá öllum breytingum á vélinni.
-
Samið um reynsluskilyrði og skrár
Lagaðu efni, vöru, sýnatökutímabil og orkumörk. Skráðu hraða, þrýsting og hitastig á nafngreindum stöðum, brúttó og samþykkt framleiðsla, höfnun, loftræstingarskilyrði og niðurstöður vöruprófunar.
-
Samþykkja vélrænni passa og framleiðslu sérstaklega
Athugaðu samsetninguna sem fylgir með samþykktri teikningu, metið síðan framleiðslu út frá samþykktum gæða- og framleiðsluviðmiðum. Haltu samþykkisfærslunum tveimur tengdum prófuðu uppsetningunni.
Sendu Nanhaiya PVC skrúfu-og-tunnu stuttmynd
Fyrir keilulaga eða samhliða íhluti, sendu upplýsingar um vélina, samsetningu, vöruteikningu og núverandi framleiðsluskýrslur. Tilgreindu hvort þú þurfir að endurheimta núverandi ferli eða meta breytta skyldu, þannig að íhlutatillagan fjalli um rétt verkefni.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Netfang:info@nhyscrew.com
Staðsetning: Dinghai District, Zhoushan, Zhejiang, Kína.
Algengar spurningar
Eru samhliða tvískrúfa extruders alltaf samsnúningur?
Nei. Samhliða lýsir rúmfræði skrúfuássins, en samsnúningur og gagnsnúningur lýsa hreyfingu. Tilgreindu báða reiti þegar þú berð saman búnað. Fyrir þetta PVC-valsverkefni verður að ákvarða viðeigandi uppsetningu og beina útpressunarskyldu áður en þú notar afkastagetu, blöndun eða orkukröfur frá annarri gerð tveggja skrúfa véla.
Er keilulaga tvískrúfapressa alltaf betri fyrir PVC?
Nei. PVC samsetning og vörukröfur velja ekki rúmfræði sjálft. Berðu saman fyrirhugaðar keilulaga og samhliða stillingar undir samþykktum fóðrun, gæðum og framleiðsluskilyrðum. Fyrir skipti, takmarka uppsett vél og samþykkt viðmót valið áður en ferlisamanburður getur samþykkt annan arkitektúr.
Hvaða hönnun notar minni orku á hvert kíló?
Rúmfræðimerkið staðfestir ekki svarið. Mældu orku og viðurkenndan vörumassa á sama bili, með því að nota tilgreind búnaðarmörk. Berðu saman rekstrarpunkta sem þarf fyrir framleiðsluáætlunina. Vél getur skilað meira samþykkt kg/klst á meðan hún notar fleiri kWh á hvert samþykkt kíló á þeim tímapunkti.
Getur keilulaga skrúfa og tunnu komið í stað samhliða setts?
Þeir eru ekki skiptanlegar samsetningar. Umbreyting krefst endurskoðunar á arkitektúr vélarinnar, úttakum gírkassa, skafttengingum, uppsetningu og vinnsluviðmótum. Fyrir venjulega skiptipöntun, tilgreinið samsvörun fyrir uppsettu vélina. Ekki samþykkja umbreytingu frá vörutegundarnúmeri eða sameiginlegu þvermálsgildi.
Hvað segir tegundarnúmer eins og 65/132 þér?
Nanhaiya skráir Φ65/Φ132 sem keilulaga skrúfu-og-tunnu þvermálpar. Staðfestu víddarstaðsetningar og fullkomna rúmfræði á teikningunni. Tilnefningin ein og sér segir ekki til um vinnslulengd, snúningsstefnu, framleiðslu, pípustærð eða skiptanleika. Annað þvermálið er ekki víddarlaust L/D hlutfall.
Hvaða upplýsingar þarf til að bera saman báðar stillingarnar?
Gefðu upp endurskoðun lyfjaformsins, fóðureyðublað, vöruteikningu, gæðakröfur og áskilið viðurkennt framleiðslusvið. Látið fylgja með stillingar vélarinnar og viðmót fyrir endurnýjunarvinnu. Biðjið hvern birgi um að tilgreina fyrirhugað búnaðarumfang og prófunarskilyrði, berðu síðan saman vélrænni passa, vörusamþykki og rekstrarkostnað sem sérstakar ákvarðanir.