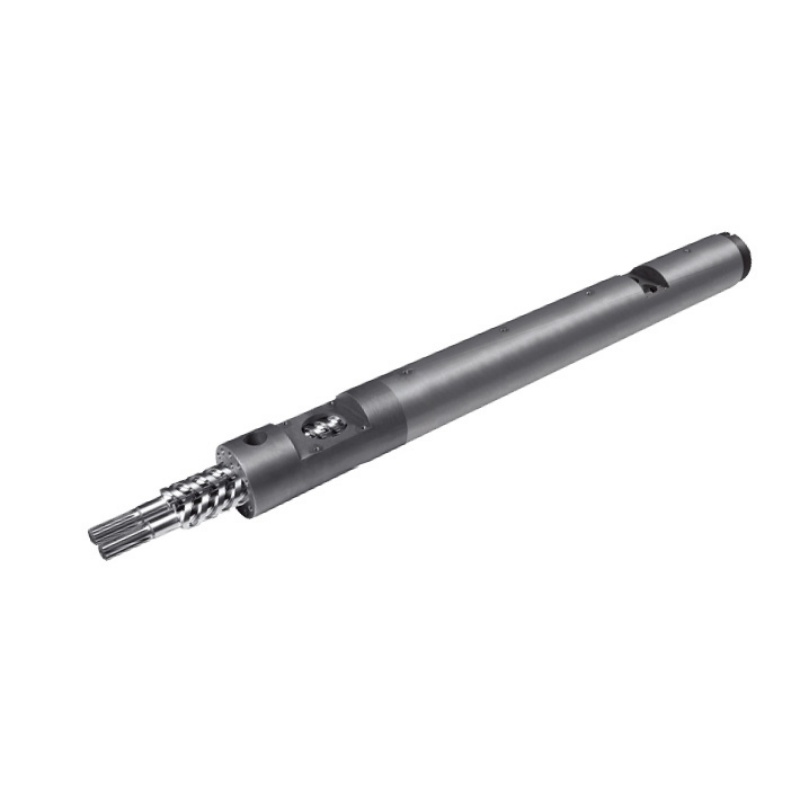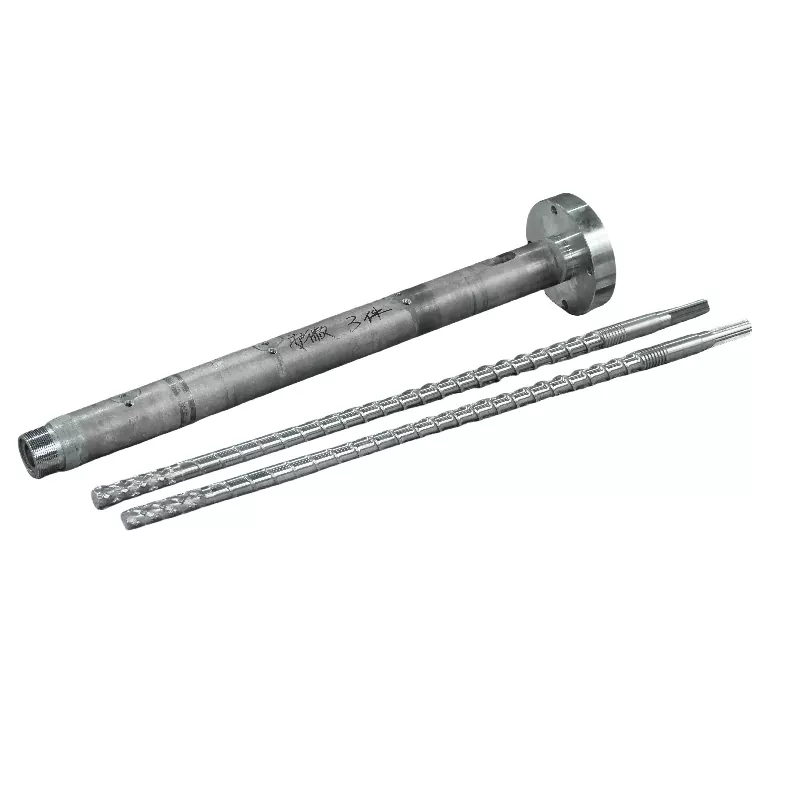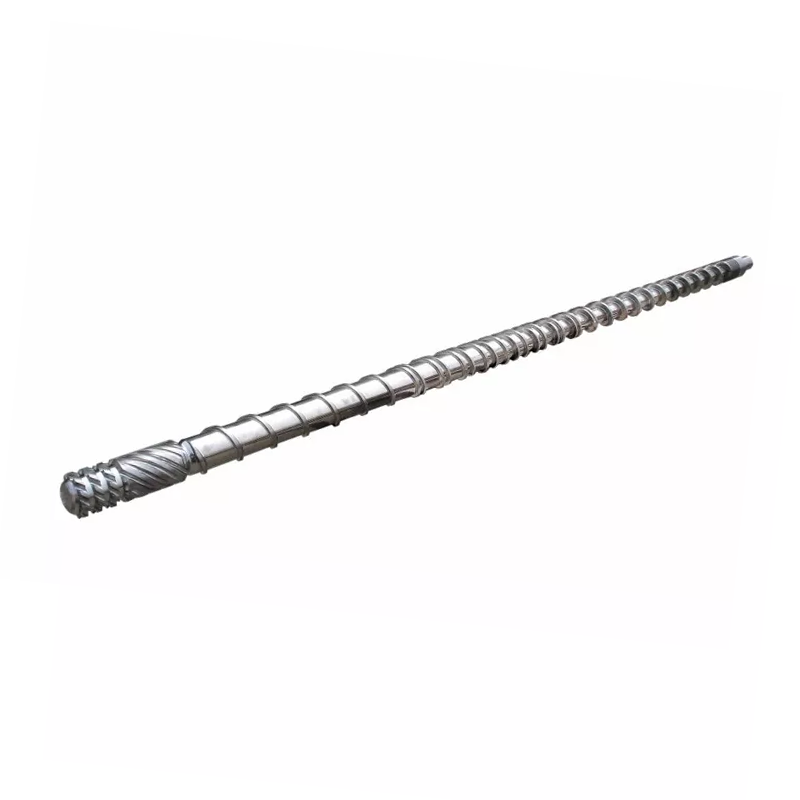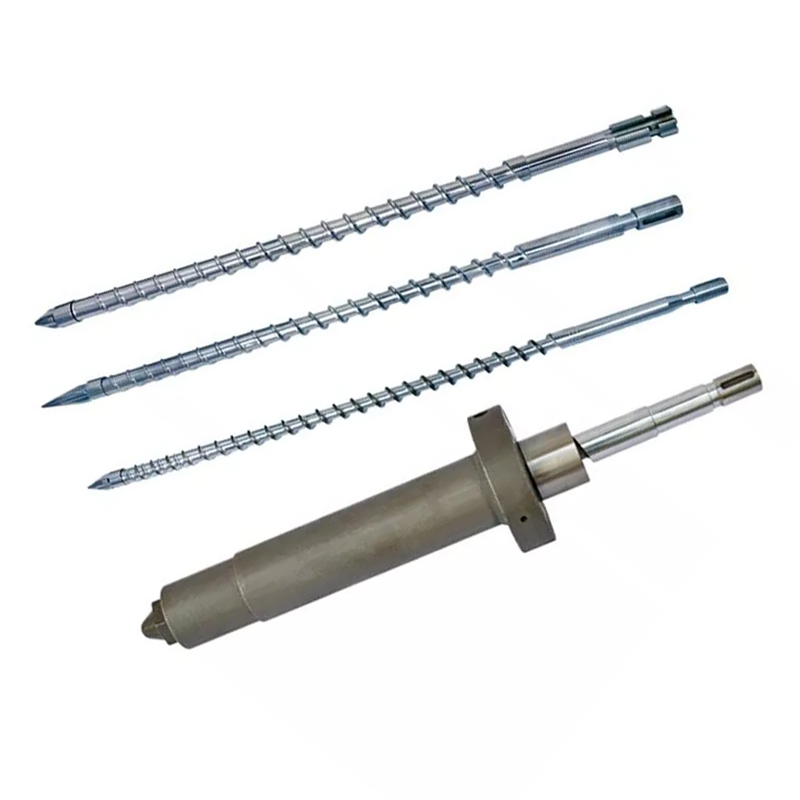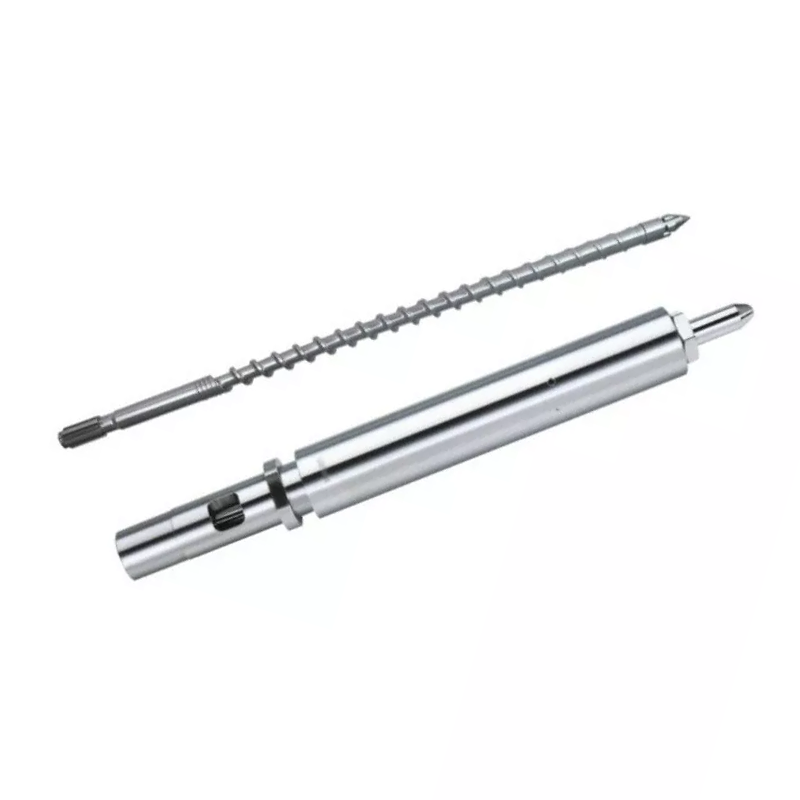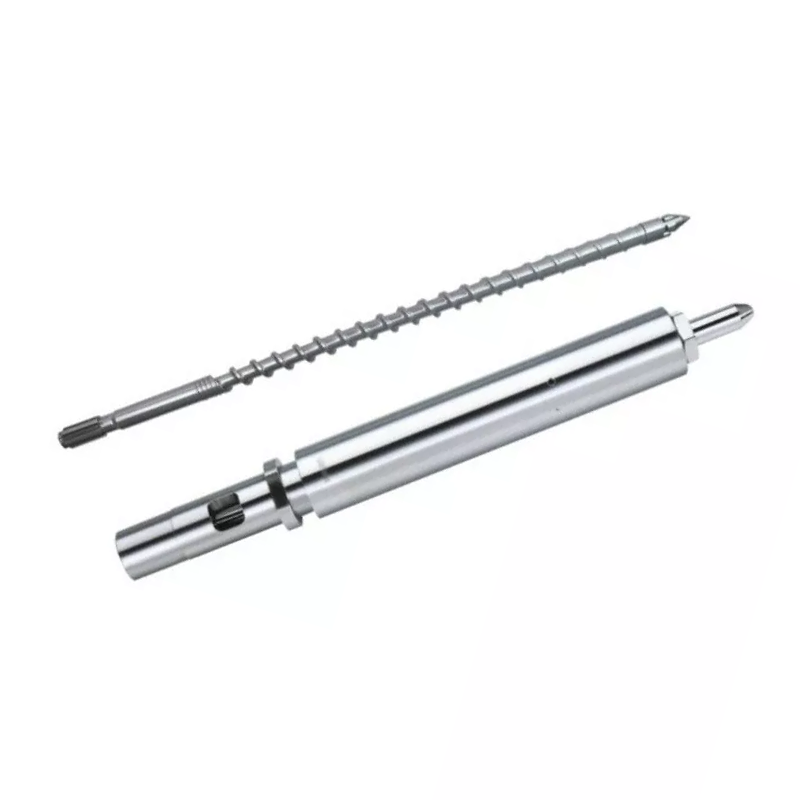
Innspýtingarskrúfa L/D hlutfaller vinnslulengd deilt með skrúfuþvermáli og flestar innspýtingarskrúfur ganga 18:1 til 25:1. Hér er það sem ekkert sérstakurblað segir þér: þú getur ekki breytt L/D á vél sem þú átt nú þegar. Lengdin er fest með tunnunni. Það sem þú getur breytt erþvermál skrúfa, og í fastri tunnu sem einn valkostur færir L/D, skotgetu og innspýtingarþrýsting saman, í gagnstæðar áttir. Minni skrúfa gefur hærra L/D, minna skot og meiri þrýsting. Passaðu þessi viðskipti við plastefni þitt og þinn hlut, og flestar L/D spurningar svara sjálfum sér.
Hvað þýðir L/D hlutfall á inndælingarskrúfu
L/D er vinnslulengd skrúfunnar (L) deilt með ytri þvermál hennar (D). Skrúfa sem er 22 sinnum lengri en hún er breið hefur L/D 22:1.
Hlutfallið skalast eftir stærð. 40 mm skrúfa í 22:1 hefur vinnulengd 880 mm. 80 mm skrúfa í 22:1 er 1.760 mm löng. Sama hlutfall, mjög mismunandi vélar.
Það sem hlutfallið lýsir í raun og veru erhversu mikla flugbraut skrúfan þarf til að vinna sína vinnu. Fóðrun, bráðnun og mæling á sér stað á þeirri lengd. Meiri lengd þýðir meiri bræðslugetu og meiri blöndun. Minni lengd þýðir minna af hvoru tveggja og minni tími fyrir efni til að sitja heitt.
Flestar innspýtingarskrúfur lenda á milli 18:1 og 25:1, með 20:1 til 22:1 sameiginlegan grundvöll á almennum vélum. Súluhandbókin nær yfir heildarmyndina í okkarinnspýting mótun skrúfa tunnu leiðsögn.
Hvers vegna innspýting L/D er styttri en extrusion L/D
Útpressunartæki ganga venjulega 25:1 til 33:1. Innspýtingarskrúfur haldast styttri og ástæðan er hringrásin, ekki hefð.
Extruder skrúfa snýst stöðugt. Efni fer inn í annan endann, fer í gegnum og fer út í hinum. Ekkert bíður.
Innspýtingarskrúfa virkar í byrjum. Það snýst til að mýkja eitt skot, dregur sig inn og stoppar svo. Það sprautar og myglan kólnar. Meðan á þessu öllu stendur situr bræðslan sem þegar er í tunnunni kyrr og helst heit.
Sú bið er allur munurinn. Lengri tunna geymir meiri bráðnun og á inndælingarvél þýðir meiri bráðnun meira efni sem bíður í gegnum fleiri lotur. Fyrir hitanæmt plastefni er auka lengd ekki auka getu. Það er aukahitasaga.
Þannig að innspýtingarhönnun jafnar bræðslugetu á móti dvalartíma, en útpressun kaupir að mestu leyti bara bræðslugetu.
Það sem enginn segir þér: Þú getur ekki breytt L/D
Greinar um L/D tala eins og þú fáir að velja tölu. Á vél sem þú átt nú þegar, gerirðu það ekki.
L er fest við tunnuna.Tunnan er vélknúið þrýstihylki sem er boltað inn í vélargrindina, með hitabeltum, inntakshálsi og festingum sem eru byggðir um eina lengd. Enginn gerir tunnu lengri.
Þannig að eina breytan sem eftir er í L/D er D, þvermál skrúfunnar. Breyttu þvermálinu og hlutfallið breytist við það, því lengdin fyrir ofan línuna hreyfist aldrei.
Þetta er ástæðan fyrir því að vélasmiðir telja upp tvær eða þrjár skrúfurþvermál fyrir sömu vélina. Þeir eru ekki að bjóða þér þrjár skotstærðir. Þeir eru að bjóða þér þrjú stig á skiptaferli og skotstærð er aðeins eitt af því sem hreyfist.
Skrúfuþvermál: Stöngin sem hreyfir allt
Í fastri tunnu færir einn valkostur fjóra hluti í einu. Skildu þessa töflu og þú skilur inndælingu L/D.
| Ef þú velur a... | Minni skrúfuþvermál | Stærra skrúfuþvermál |
|---|---|---|
| L/D hlutfall | Hærri(sama L, minna D) | Neðri(sama L, stærra D) |
| Skotgeta | Minni(minna rúmmál á mm högg) | Stærri |
| Inndælingarþrýstingur í boði | Hærri(sami kraftur á minna svæði) | Neðri |
| Bræðslugeta á hvert skot | Betri(meira L/D fyrir minna efni) | Minna rausnarlegur |
| Dvalartími fyrir tiltekinn hluta | Styttri(skot notar meira af minni tunnu) | Lengri |
| Jakkaföt | Litlir nákvæmnishlutar, þunnir veggir, hárseigja og hitanæm kvoða | Stór skot, vörukvoða, þykkir hlutar |
Lestu aftur þrýstiröðina, því hún ákveður fleiri störf en fólk gerir ráð fyrir. Vökva- eða rafdrif vélarinnar skilar föstum krafti aftan á skrúfuna. Þrýstingur er kraftur deilt eftir flatarmáli. Minni skrúfa hefur minna andlitsflatarmál, þannig að sami kraftur framkallar hærri bræðsluþrýsting.
Þess vegna lendir þunnvegg og hárseigja vinna oft á litlu skrúfunni: hún getur þrýst bræðslu inn í þétt holrúm sem stór skrúfa getur ekki fyllt. Því hærra L/D sem fylgir því er bónus, ekki tilviljun.
Og lestu búsetu röðina líka. Það er sá sem ákveður hljóðlega hvort tölvan þín gulni.

Hvernig L/D hefur áhrif á skotstærð
Strangt, L/D stillir ekki skotstærð. Þvermál og slag: skotrúmmál er þversniðsflatarmál skrúfunnar margfaldað með hversu langt hún fer.
En á alvöru vél geturðu ekki aðskilið þá, því sama þvermál og stillir skotið þitt stillir einnig L/D þinn. Veldu litlu skrúfuna fyrir lítinn nákvæmnishluta og þú hefur valið hærra L/D á sama augnabliki.
Hagnýta afleiðingin er ánægjuleg. Skrúfan sem gefur þér litla skotið gefur þér einnig meiri bræðslulengd á hvert gramm af efni og hærri inndælingarþrýsting. Þessar þrjár eignir henta sömu störfum og því gengur verslunin oftar en ekki hreinlega.
Þar sem það hættir að vera hamingjusamt er þegar þú þvingar hluta á ranga skrúfu. Keyrðu mjög lítið skot á skrúfu með stórum þvermál og þú færð það versta af báðum: Lágt L/D, mikið tunnurúmmál miðað við skotið þitt og efni sem fer í gegnum hita allt of lengi.
Dvalartími: Gæðamorðinginn sem þú getur reiknað út
Dvalartími er hversu lengi tiltekið stykki af fjölliðu helst heitt inni í tunnunni áður en það er sprautað. Það er vanmetnasta talan í sprautumótun og þú getur metið hana á þrjátíu sekúndum.
Dvalartími ≈ (kastageta ÷ skotstærð þín) × lotutími
Bæði getu í sömu einingum. Taktu skotgetu frá einkunn vélarinnar.
Vinna dæmi. Vél sem er metin 200 g af skotgetu, keyrir 20 g hluta á 30 sekúndna lotu. Hlutfallið er 10, þannig að bræðslan stendur í gegnum um það bil tíu lotur. Dvalartími er um 300 sekúndur, eða fimm mínútur.
Fimm mínútur við bræðsluhitastig er langur tími fyrir PC, POM, PET eða PVC. Ekkert við stillingarnar þínar er rangt. Hluturinn er einfaldlega of lítill fyrir tunnuna og efnið er að eldast á meðan það bíður röðarinnar.
Færðu nú það verk í minni skrúfu. Skotgeta fer niður í td 80 g. Sami 20 g hluti notar nú fjórðung af tunnunni, bræðslan stendur í fjórum lotum í stað tíu og dvalartíminn fer niður í u.þ.b. tvær mínútur.
Þú breyttir engu settpunkti. Þú breyttir skrúfuþvermálinu og niðurbrotsvandamálið fylgdi því.
20–80% skotgetusviðið
Almennt vísað til leiðbeiningar í iðnaði er að halda skotinu þínu einhvers staðar á milli um það bil 20% og 80% af metinni skotgetu vélarinnar. Staðfestu bandið á móti handbók vélarinnar þinnar, en rökfræðin á bak við það gildir alls staðar.
Fyrir neðan hljómsveitina, dvalartími er langur. Efnið fer of mikið í gegnum hitann og hitanæm kvoða brotnar niður. Þetta er bilunin sem formúlan hér að ofan nær.
Fyrir ofan hljómsveitina, tvennt brotnar. Það er ekki nóg tunna eftir til að halda réttum púða, þannig að pakkningin verður ósamræmi frá skoti til höggs. Og skrúfan hefur minni tíma og lengd til að bræða næstum fulla tunnu af efni, þannig að bráðnunargæði verða fyrir skaða nákvæmlega þegar þú ert að biðja um það sem mest.
Lentu í miðju bandinu og vélin hefur pláss til að vinna. Ef hlutinn þinn situr fyrir utan hann er rétta festingin önnur skrúfþvermál eða önnur vél, ekki hetjuleg sett af ferlistillingum.
Hvernig L/D hefur áhrif á bræðslugæði
Lengd er bræðslugeta og bræðslugeta er gæði.
Meira L/D gefur fullkomnari bráðnun.Fastir kögglar þurfa lengra að ferðast á móti heitum tunnuveggnum, þannig að færri þeirra lifa af sem óbráðnir. Harðir blettir og linsulaga innfellingar í hlutanum eru bráðnunarbilanir og lengd berst gegn þeim.
Meira L/D gefur einsleitari bræðslu.Hitastigið jafnast út, litur og fylliefni dreifast betur og bræðslan sem kemur að eftirlitshringnum er stöðugri frá skoti til skoti. Það birtist sem breiðari ferligluggi.
Meira L/D gefur einnig meiri hitauppstreymi.Sama lengd sem bráðnar rækilega heldur einnig efni lengur og fyrir PVC, PC, POM og PET er það kostnaður, ekki ávinningur.
Svo bráðnar gæði er ekki að ræða meira er betra. Það er jafnvægi: Nóg lengd til að bráðna alveg, ekki svo mikið tunnurúmmál að efnið bíður of lengi eftir notkun. Þegar bræðslugeta er ákveðin takmörkun þín lyftir hindrunarskrúfa hana upp án þess að bæta við millimetra af tunnu.
Velja L/D og þvermál eftir plastefni og hluta
Settu viðskiptin saman og valið fellur úr plastefninu og hlutanum.
| Staðan þín | Hallaðu þér að | Hvers vegna |
|---|---|---|
| Litlir, þunnveggir nákvæmnishlutar | Minni skrúfa, hærri L/D | Hærri innspýtingarþrýstingur fyllir þunna hluta; góð bráðnun á gramm; stutt búseta |
| Hitaviðkvæmt plastefni (PC, POM, PET, PVC) | Minni skrúfa fyrir skotið; styttri enda L/D bandsins | Dvalartími er óvinurinn. Haltu skotinu stóru miðað við rúmtak tunnu |
| Verkfræðiplastefni með mikilli seigju | Minni skrúfa, hærri L/D | Þarf þrýsting til að fylla og lengd til að bráðna vel |
| Stór skot, hráefnisplastefni (PE, PP, PS) | Stærri skrúfa, lægri L/D | Afkastagetu leiðir; þessi kvoða þola minnkaða bræðslulengd |
| Þykkir veggir hlutar, hægur hringrás | Stærri skrúfa, úrbústaður | Langar lotur margfalda dvalartímann. Endurreiknaðu áður en þú skuldbindur þig |
| Glerfyllt eða slípiefni | Þvermál á hluta; breytayfirborð | L/D fylgir hlutanum. Slitsvarið er tvímálm bora, ekki mismunandi lengd |
| Losnar við mikla framleiðslu | Sama þvermál; hindrunarskrúfa | Þú þarft bræðslugetu, ekki tunnulengd. Tunnan er samt ekkert að breytast |
Athugaðu síðustu tvær línurnar. Tvö af algengustu vandamálunum sem mótarar koma með eru alls ekki L/D vandamál og að kaupa annað skrúfuþvermál til að leysa þau eyðir peningunum.
Algeng L/D mistök í sprautumótun
- Afrita extrusion L/D.30:1 tala úr þrýstiborði sem er sett á innspýtingarskrúfu hunsar vandamálið við dvalartíma sem skilgreinir sprautumótun. Vélarnar tvær vinna ólík störf.
- Að gera ráð fyrir lengri tíma er betra.Meiri lengd er meiri bráðnunogmeiri hitauppstreymi. Á hitanæmu plastefni vinnur sá seinni og efnið brotnar niður.
- Hunsa hlutfall skot-til-getu.Algengasta gæðavandamálið sem við sjáum rakið til rúmfræði er lítill hluti eldaður í stórri tunnu. Enginn athugar það, því það er ekki á neinum stillingaskjá.
- Að trúa að L/D sé hægt að breyta á núverandi vél.Það getur það ekki. Tunnusettin L. Aðeins þvermálið er þitt að velja.
- Að kenna L/D um bráðnunarvandamál.Ef óbræðsla birtist aðeins við mikla framleiðslu er bræðslugeta þín stutt, ekki tunnan þín. Hindrunarskrúfa festir það í sömu tunnu.
- Að kenna L/D um slitvandamál.Fallandi framleiðsla á sama skrúfuhraða er slitið úthreinsun, ekki rúmfræði. Mældu það áður en þú endurhannar eitthvað.

Hvernig á að panta rétta skrúfuna
Skrúfuframleiðandi hannar út frá því sem þú segir þeim. Sendu þetta og ráðleggingar um þvermál og rúmfræði fylgja.
- Vélarmerki, gerð og núverandi skrúfuþvermál.Nafnplötumynd nær yfir megnið af því og hún segir okkur lengd tunnunnar sem þú ert að vinna inni.
- Metin skotgeta vélarinnar,ef þú veist það, og raunverulega hlutaþyngd þín.
- Hringrásartími.Með tölunum tveimur hér að ofan er hægt að reikna út dvalartíma fyrir þig.
- Innihald plastefnis, flokks og fylliefnis.Þetta knýr þjöppunarsniðið og yfirborðsmeðferðina jafn mikið og þvermálið.
- Gallinn sem þú vilt vera farinn.Gulnandi punktar við búsetu. Óbræðslumark við bræðslugetu. Stutt skot benda á þrýsting eða á eftirlitshringinn. Hver hefur annað svar.
- Teikning, eða slitna skrúfan þín.Annað hvort leyfir okkur að byggja á vélina þína. Slitinn hluti er mældur á CMM búnaði í ±0,01 mm og rúmfræði endurgerð.
Af hverju að vinna með Nanhaiya
Sendu okkur hlutaþyngdina, hringrásartímann og vélarlíkanið og við munum keyra búsetutímareikninginn áður en við vitnum í þig eitthvað. Stundum er svarið annað skrúfþvermál. Stundum er það hindrunarskrúfa í tunnunni sem þú ert nú þegar með. Stundum er það að starf þitt tilheyrir annarri vél og við munum segja það.
Þegar ný skrúfa er svarið hefur Nanhaiya smíðaðinnspýtingarskrúfurog tunnur í meira en tuttugu ár, í 38CrMoAlA, 42CrMo, SKD-61, og ryðfríu stáli, nítruðu eða tvímálmi með 2,5–3 mm wolframberandi állagi við allt að 62 HRC þar sem fóðrið krefst þess.
Við smíðum að teikningu þinni, vélarlíkani eða slitnu sýnishorni, meðafleysingarsamhæft við helstu vélamerki, lágmarkspöntun upp á eitt sett og tilboð innan 12 klukkustunda.
Ertu að berjast gegn gulnun, óbræðslu eða stuttum skotum? Sendu vélargerðina þína, þyngd hluta, hringrásartíma og plastefni. Við munum segja þér hvort það er L/D, þvermál, bræðslugeta eða slit og gefum upp innan 12 klukkustunda.
Fáðu skrúfuráðleggingarAlgengar spurningar
Hvað er dæmigert L/D hlutfall fyrir innspýtingarskrúfu?
Flestar innspýtingarskrúfur ganga á milli 18:1 og 25:1, með 20:1 til 22:1 sameiginlegan grunn á almennum vélum. Hitaviðkvæm kvoða stuðlar að styttri endanum vegna þess að efnið eyðir minni tíma heitt. Verkfræðiplastefni sem þarfnast rækilegrar bræðslu eru hlynntir lengri endann.
Get ég breytt L/D hlutfallinu á sprautumótunarvélinni minni?
Ekki beint. Lengdin er fest með tunnunni sem er véluð inn í vélina. Það sem þú getur breytt er skrúfþvermálið og vegna þess að L helst það sama gefur minni þvermál sjálfkrafa hærra L/D. Þetta eina val breytir einnig skotgetu þinni og tiltækum inndælingarþrýstingi.
Hefur L/D hlutfall áhrif á skotstærð?
Óbeint og óaðskiljanlegt. Skotmagn kemur frá skrúfuþvermáli og höggi, ekki frá L/D. En á fastri tunnu, þá setur þvermálið sem setur skotið þitt einnig L/D þinn. Veldu minni skrúfu fyrir minna skot og þú færð hærri L/D og hærri innspýtingarþrýsting á sama tíma.
Hvernig reikna ég út dvalartíma í sprautumótun?
Deildu hlutfalli skotgetu vélarinnar með raunverulegri skotstærð þinni og margfaldaðu síðan með lotutíma. 200 g vél sem keyrir 20 g hluta í 30 sekúndna lotu gefur um það bil 300 sekúndur, eða fimm mínútur, af dvöl. Það er langur tími til að halda PC, POM, PET eða PVC við bræðsluhitastig.
Af hverju er innspýting L/D styttri en extrusion L/D?
Vegna þess að innspýtingarskrúfa virkar í byrjum. Það plastar skot, stoppar svo á meðan vélin sprautar inn og myglan kólnar og bræðslan í tunnunni situr heit allan tímann. Extruder keyrir stöðugt og ekkert bíður. Auka tunnulengd á inndælingarvél er auka hitauppstreymi, ekki bara auka bræðslugeta, þannig að innspýtingarskrúfur haldast styttri.
Hvaða prósentu af tunnurými ætti skotið mitt að nota?
Almennt vísað til leiðbeiningar er um það bil 20% til 80% af metinni skotgetu og vélarhandbókin þín er heimildin. Fyrir neðan það band er dvalartími langur og hitanæmt efni rýrnar. Fyrir ofan það er ekkert pláss fyrir almennilegan púða og minni tími til að bræða næstum fulla tunnu.
Er hærra L/D betra fyrir sprautumótun?
Ekki sjálfkrafa. Meiri lengd gefur fullkomnari bráðnun og jafnari bráðnun, sem bætir gæði. Það heldur einnig meira efni heitu lengur, sem brýtur niður hitanæm kvoða. Rétt L/D bræðir efnið þitt alveg án þess að halda því lengur en það þarf.
Hlutarnir mínir eru að gulna. Er það L/D vandamál?
Venjulega er um að ræða dvalartíma vandamál, sem er vandamál með skotstærð til tunnu. Keyrðu fyrst búsetuútreikninginn. Ef lítill hluti er að elda í stórri tunnu, mun engin hitastilling og engin skrúfafræði laga það. Minni skrúfuþvermál, eða minni vél, mun gera það.