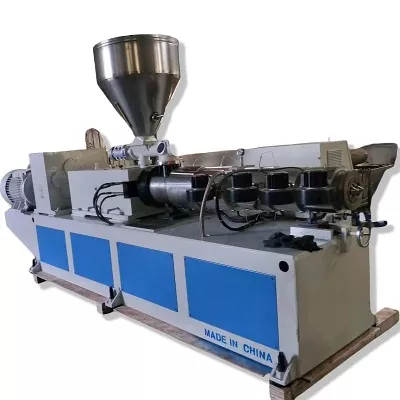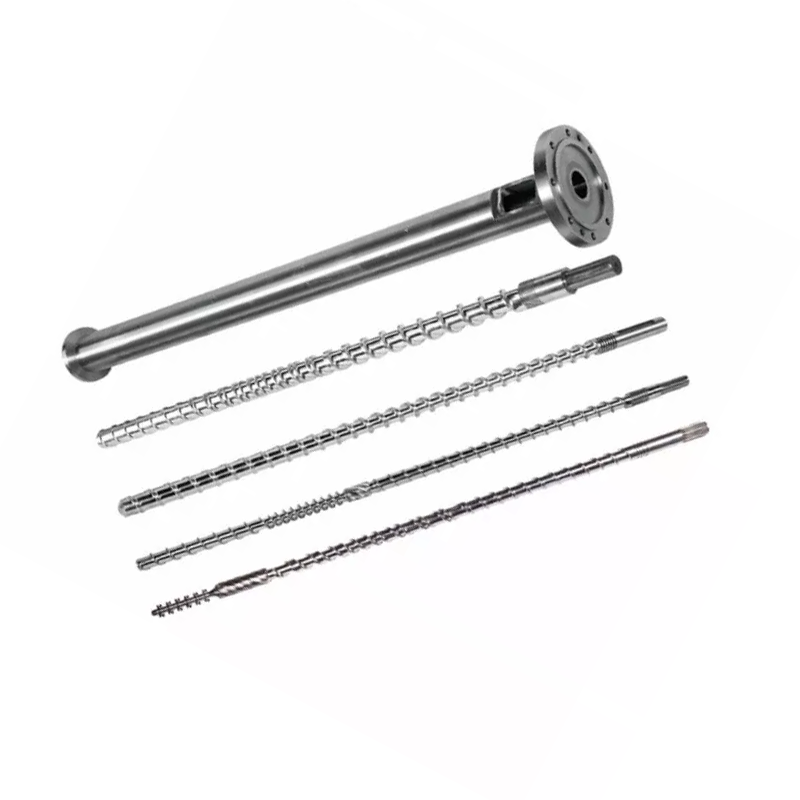
Gagnleg tilvitnun byrjar á PVC samsetningunni og uppsettu vélinni, ekki þvermáli og ljósmynd. Þessi handbók breytir vinnsluskyldu, slitnum hlutum og viðtökumarkmiði í innkaupaforskrift sem verksmiðja getur í raun framleitt.
Fyrir háfyllt PVC, tilgreinið heildaruppskriftina í phr, fóðrunaraðferð, lokaafurð, nauðsynlegan útgang, skrúfu snúning, miðjufjarlægð, tengingarmál og slitkort af bæði skrúfum og tunnuholum. Veldu nítríð, krómhúð eða tvímálmlag gegn raunverulegri slitskyldu. Samþykkja teikningu og skoðunaraðferð áður en verð verður ráðandi þáttur.

Skilgreindu extrusion starfið áður en rætt er um skrúfuna
„Samhliða tvískrúfa fyrir háfyllt PVC“ er vöruflokkur, ekki heill forskrift. Það segir okkur ekki hvort línan er að búa til þrýstipípu, frárennslisrör, snið, plötu eða froðuplötu. Það sleppir einnig hvort þrýstivélin er að útbúa efnasamband eða fóðra mótunarmót beint.
Þessi aðgreining breytir skyldunni meðfram tunnunni. Fóðrun, samruni, dreifiblöndun, loftlosun og þrýstingsmyndun eiga sér ekki stað á sama hátt á hverri línu. Drifið, gírkassinn, niðurstraumsmótið og kælibúnaðurinn setja takmörk sem skrúfateikning getur ekki fjarlægt.
Verksmiðjusýn okkar:við myndum ekki samþykkja breytingu á rúmfræði frá fyllingarprósentu eingöngu. Fyrst er spurt hvað núverandi lína gerir vel, hvar hún verður óstöðug og hvaða árangur verður að batna. Ef núverandi vara er ásættanleg og verkefnið er að skipta um, getur varðveislu sannaðrar rúmfræði verið öruggara en að bæta við árásargjarnri blöndunareiginleika án sannana.
Byrjaðu fyrirspurnina með því að velja eitt markmið: endurskapa upprunalega skylduna, leiðrétta mældan slitvanda eða hanna fyrir nýja samsetningu og framleiðslu. Með því að sameina allt þetta þrennt í einni óljósri beiðni er ómögulegt að bera saman tillögur birgja.



Verksmiðja getur aðeins hannað í kringum samsetninguna sem hún fær
Fyrir PVC er „30% fylliefni“ ekki nógu nákvæmt. Tilgreindu innihaldsefni í hlutum á hundrað plastefni, venjulega skrifað sem phr, og gefðu einnig upp fullunna blöndunarsamsetningu ef innra eftirlitskerfið þitt notar þyngdarprósentu. Tjáningin tvö deila ekki sama nefnara.
Skráðu PVC plastefnisflokkinn, kalsíumkarbónat eða önnur fylliefnisflokk, upplýsingar um agnir frá fylliefnisframleiðandanum, sveiflujöfnunarkerfi, smurefni, vinnsluhjálparefni, höggbreytingar, litarefni og endurunnið efni. Bættu við magnþéttleika og fóðurformi raunverulegu þurrblöndunnar. Ef álverið breytir uppskriftum skaltu skrá rekstrarsviðið frekar en að senda aðeins auðveldustu einkunnina.
Restin af línunni skiptir máli vegna þess að fyllt duft þarf að ná stöðugt að skrúfunum. Í útgefnu battenfeld-cincinnati kerfi notaði krítarskammtunarleiðin hrærivélar til að koma í veg fyrir brú, þyngdarmælingarvöktun og skrúfuna sem var aðlagað fyrir 30 til 100 hluta krítar. Þetta dæmi er sérstakt fyrir twinEX 93-34 línuna, en innkaupalexían er víðtæk: fóðrunarhönnun og skrúfuhönnun verður að endurskoða saman.
Aukefni breyta einnig vinnslustarfinu. Útgefið verk Arkema um mjög fyllta PVC gólfefnasamsetningu tengir sérstakt vinnsluhjálp við samruna og stöðuga bræðsluvinnslu við hækkuð kalsíumkarbónatgildi. Það er gagnleg áminning um að sama fylliefni phr getur hegðað sér öðruvísi þegar plastefni og íblöndunarpakkinn breytist.

Undirbúa nýtt háfyllt PVC verkefni?Sendu uppskriftina samkvæmt trúnaðarsamningi ef þörf krefur ásamt línuteikningu og markvöru. Við getum þá rætt um skrúfuna og tunnuna sem hluta af skilgreindri vinnsluskyldu.
Sendu mótun og teikninguSkoðaðu PVC samhliða vörunaLæstu snúningi, handvirkni og vélarviðmóti
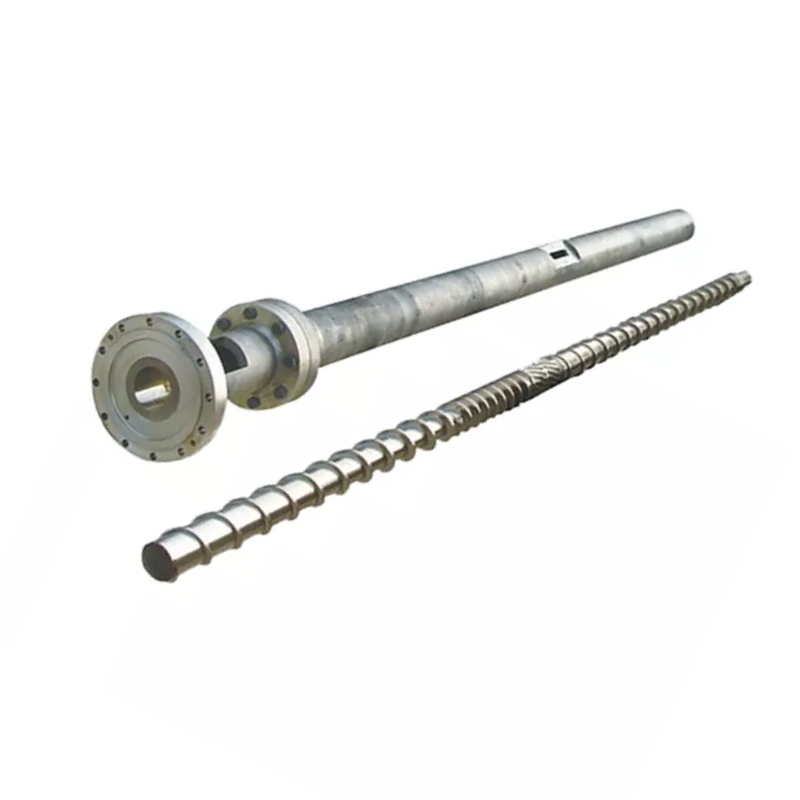
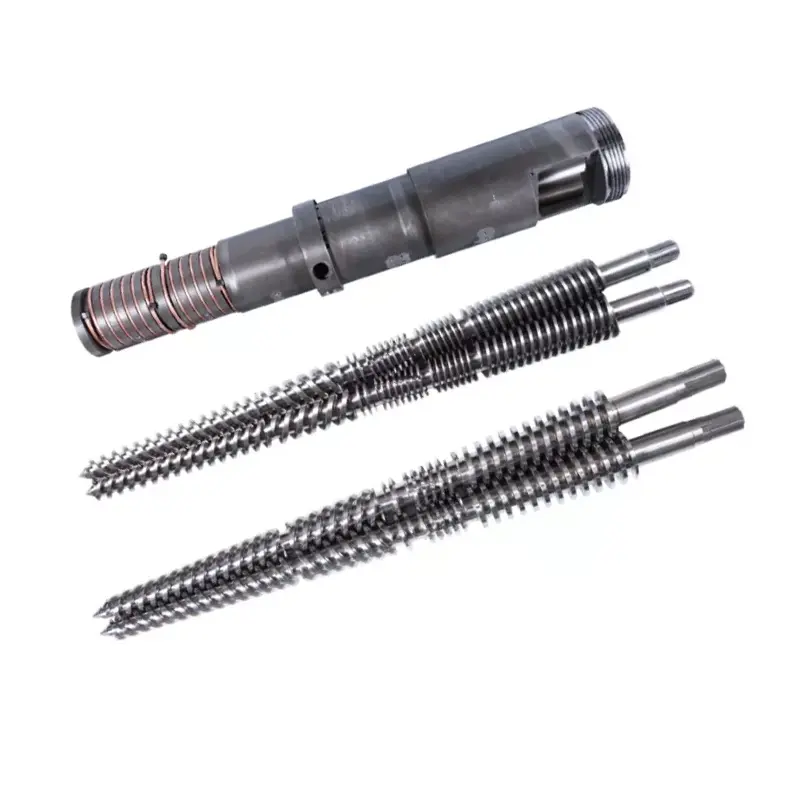
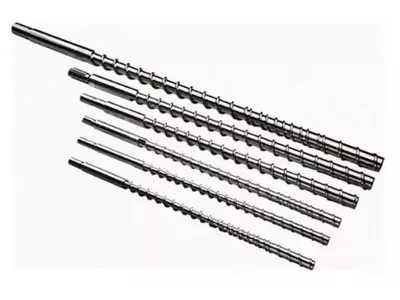
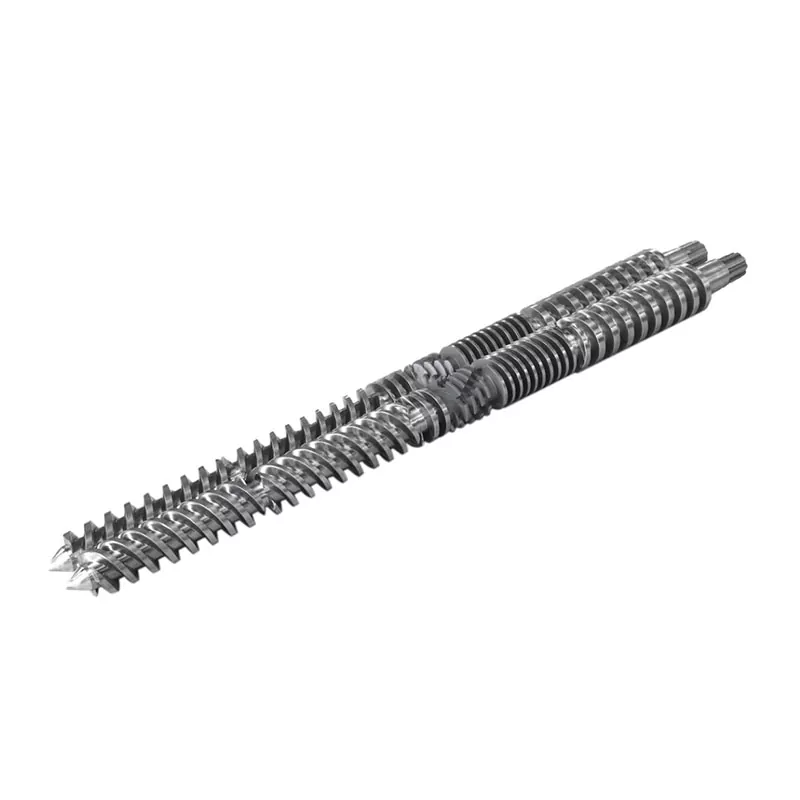
Nanhaiya útvegar bæðisamsnúningur samhliða tvískrúfa tunnuroggagnsnúin samhliða tvískrúfa tunnur. Þetta eru mismunandi vélrænar stillingar. Birgir ætti ekki að álykta rétta út frá mynd af fullunnu PVC vörunni.
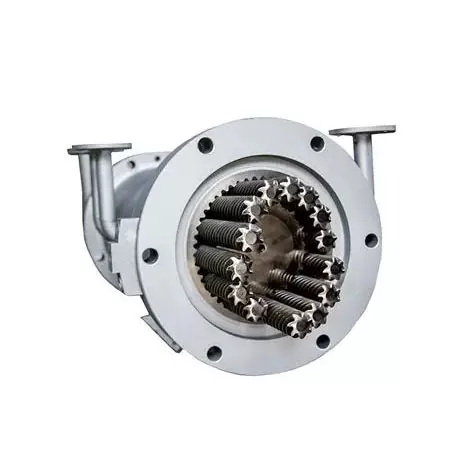
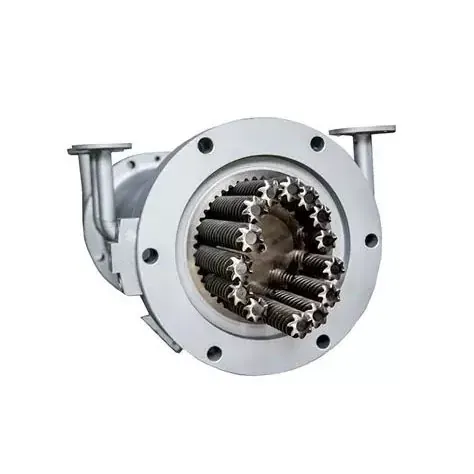
Til að skipta um, auðkenndu snúning skrúfunnar með skoðunarstefnunni sem tilgreind er á teikningunni. Taktu með skrúfuhöndlun, fasamerkjum, miðjufjarlægð, ytri þvermál og rótarþvermál, vinnslulengd, skafttengingu, splínu eða lykilupplýsingar, þrýstifleti og rúmfræði tunnunnar með átta holu.
Skilgreindu síðan hvert viðmót: fóðrunarop, loftræstikerfi, hitunar- og kælisvæði, hitabeltisgöt, flansboltamynstur, gírkassaflöt, brotaplötu eða deyjatengingu, stoðir og heildaruppsetningarumslag. Lítil aðgerðaleysi getur komið í veg fyrir að annars vel unnið sett passi í línuna.
| Svæði | Lágmarks sönnunargögn | Algengar tvíræðni til að fjarlægja |
|---|---|---|
| Skrúfupar | Samþykkt teikning, vinstri og hægri auðkenning, snúningur, handfærni, áfangaskipting og tenging | Rotation sagði án þess að segja hvaða enda áhorfandinn stendur frammi fyrir |
| Tunnuboranir | Miðjufjarlægð, borsnið, ásmál, port og flansmæli | Eitt nafnborunarþvermál notað til að lýsa heildarmynd átta sniðinu |
| Úthreinsun | Tilgreint rými frá skrúfu við tunnu og skrúfu við skrúfu með prófunarástandi | Gert er ráð fyrir að birgir endurgerði upprunalegt rými frá slitnum hlutum |
| Viðmót | Teikningar fyrir gírkassa, fóðrun, loftræstingu, upphitun, kælingu og teikningar | Ljósmyndir án máls, viðmiða eða þráðaforskrifta |
| Samsetningareftirlit | Pörnúmer, tímasetningarmerki, uppsetningaraðferð og kröfur vélaframleiðanda | Tvær skrúfur meðhöndlaðar sem sjálfstæðir varahlutir |
Þegar kaupandi sendir aðeins slitnar skrúfur getum við mælt það sem er til staðar, en slitið hefur þegar breytt landi, flugsniði og úthreinsun. Við viljum frekar samþykkta teikningu, vélagögn og mælingar á báðum hlutum. Við munum ekki kalla slitna rúmfræði upprunalegu hönnunina einfaldlega vegna þess að hún er eina sýnishornið í rimlakassanum.


Notaðu líkanatöfluna sem skimunartæki, ekki loforð
Okkarsamhliða tvískrúfa sviðlistar fimm algengar gerðir frá 75 til 130 mm. Útgefin PVC framleiðslusvið hjálpa kaupanda að bera kennsl á upphafsvettvang. Þeir koma ekki í stað samsetningar, fóðrunar, deyja og drifendurskoðunar.
| Fyrirmynd | Þvermál skrúfa | L/D | PVC framleiðslugeta | Skrúfuhraði | Drifmótor |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 til 36 | 220 til 350 kg/klst | 45 snúninga á mínútu | 45 kW |
| NHY90 | 90 mm | 26 til 36 | 280 til 460 kg/klst | 45 snúninga á mínútu | 55 kW |
| NHY110 | 110 mm | 26 til 36 | 350 til 650 kg/klst | 45 snúninga á mínútu | 75 kW |
| NHY120 | 120 mm | 26 til 36 | 500 til 800 kg/klst | 45 snúninga á mínútu | 110 kW |
| NHY130 | 130 mm | 26 til 36 | 680 til 1.000 kg/klst | 45 snúninga á mínútu | 132 kW |
Háfyllt uppskrift getur breytt magnfóðrun, samrunahegðun, togþörf, slit og deyjaþrýsting. Þess vegna biðjum við um stöðugt núverandi framleiðslumet þegar slíkt er til staðar. Það veitir miklu betri stærðarviðmiðun en æskileg framleiðsla ein og sér.
Fyrir núverandi extruder ákveða gírkassinn og tunnuviðmótið venjulega stærðina áður en vörulistinn gerir það. Fyrir nýja línu verður framleiðslumarkmiðið að vera tengt við nafngreinda uppskrift og vörusamþykktarstaðal. Ef tilboðið sýnir kg/klst án viðurkenndrar samsetningar og vöru er erfitt að framfylgja númerinu.
Veldu slitvörn af slitkortinu
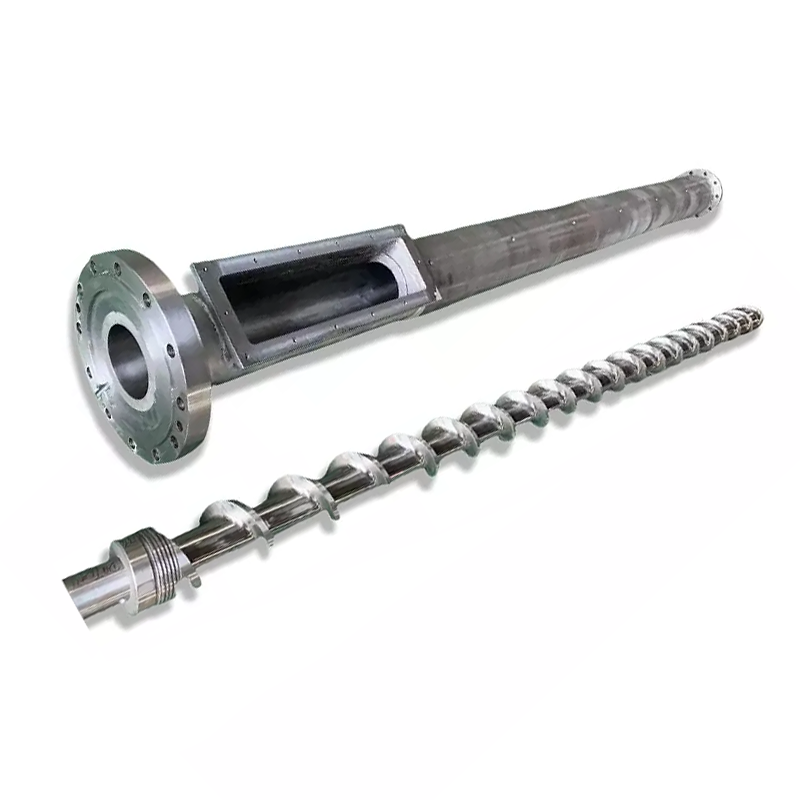
TheNanhaiya PVC samhliða tvískrúfa tunnunotar 38CrMoAlA sem skráð grunnefni og býður upp á nítraður, krómhúðuð og bimetallic forskriftir. Þetta eru mismunandi byggingar. Að bera þá saman eftir stærstu hörkutölunni einum er léleg innkaupaaðferð.
| Eign | Birt verðmæti | Settu þetta í röð |
|---|---|---|
| Grunnefni | 38CrMoAlA | Íhlutur, stálflokkur og tilskilið efnisskjal |
| Hitameðferð hörku | HB260 til 320 | Prófstaðsetning, aðferð og staðfestingarskrá |
| Nitriding hörku | HV950 til 1000 | Meðhöndlað yfirborð, mæliaðferð og móttökupunktar |
| Nitriding dýpt | 0,50 til 0,70 mm | Dýpt málsskilgreining og sannprófunaraðferð |
| Nitriding stökkleiki | 1. bekk eða lægri | Gildandi prófunaraðferð og skrá |
| Grófleiki | Ra0,4 | Yfirborð, stefna, afskurður og hljóðfæri |
| Skrúfa beint | 0,015 mm | Dagsetning, mæld lengd, stuðningsástand og aðferð |
| Krómhúðun hörku | HV 950 eða hærri | Húðað svæði og skoðunarstaður |
| Krómþykkt | 0,05 til 0,10 mm | Teikningarsvæði og krafa um fullunna þykkt |
| Tvímálm hörku | HRC60 til 65 | Álfarsvæði, auðkenni lags og prófunarstaðsetning |
| Bimetall dýpt | 2,0 til 3,0 mm | Vernduð svæði og dýptarprófun |
HV og HRC eru mismunandi hörkukvarðar, á meðan skráðar lagdýptar eru einnig mjög mismunandi. Ekki er hægt að flokka þunnt harð yfirborð og dýpra állag með því að lesa eina frumu. Tilvitnunin ætti að auðkenna íhlutinn, nákvæm verndarsvæði, fullunnar mál eftir meðhöndlun og skjalið sem notað er til samþykkis.
Fyllingarheiti er einnig ófullnægjandi. Hleðsla, agnaeiginleikar, þétting, endurunnin mengun og staðbundinn þrýstingur hafa allir áhrif á slitmynstrið. Slitleiðbeiningar Coperion fyrir blöndunarbúnað sinn undirstrikar bráðnun, slípiefnisblöndun og þrýstingsuppbyggingu sem mikið álagað svæði. Gagnleg meginregla fyrir endurnýjunarpöntun er að vernda svæðin sem ferlið og mælingar bera kennsl á.


Ertu ekki viss um hvort nítrunar- eða tvímálmvörn tilheyrir beiðni um tilboð?Sendu myndir og mælikort af bæði skrúfum og tunnunni. Láttu fylliefnisflokk, phr og framleiðslusögu fylgja með svo yfirborðstillagan hafi skilgreinda ástæðu.
Spyrja um efni og meðferðSjá Nanhaiya framleiðslutækiMældu báðar skrúfur og báðar holur á nafngreindum stöðum
Slitskýrsla ætti að sýna hvar hvert gildi var tekið. Hreinsaðu hlutana, leyfðu þeim að ná stöðugu skoðunarhitastigi, merktu fóðurendann og töluðu ásstöðvarnar. Mældu báðar skrúfurnar, báðar tunnublöðin og mikilvægu sambandið milli skrúfa og skrúfu með því að nota samþykkta aðferð.
Útgefin greiningaraðferð Coperion fyrir ZSK og STS tunnur kallar á hreinar, kaldar tunnur og sameinar bormælingu og myndbandsskoðun á ákveðnum stærðum. Búnaður þinn og aðferð geta verið mismunandi, en fræðigreinin er hljóð: vídd og yfirborðsástand ætti að skrá saman.
| Upptaka | Hvers vegna það á heima í skýrslunni | Ákvörðun sem það styður |
|---|---|---|
| Axial stöð kort | Kemur í veg fyrir að lágmarks- eða hámarksgildi missi staðsetningu sína | Staðbundin viðgerð, svæðisvernd eða full skipti |
| Bæði skrúfsnið | Sýnir ósamhverft slit og varðveitir vinstri/hægri auðkenni | Skiptu um einn hluta, parið eða athugaðu röðun |
| Báðir tunnukubbar | Sýnir hvort ný skrúfa myndi enn ganga með of mikilli holu | Aðeins skrúfur á móti samsvarandi skrúfu- og tunnusetti |
| Yfirborðsmyndir | Skjöl skora, hola, húðun tap og efni útfellingar | Aðskilja víddarslit frá yfirborði eða hreinsunarvandamálum |
| Rekstrarþróun | Tengir líkamlegt ástand við framleiðsla, álag, þrýsting og vörugæði | Staðfestu að slit veldur tilkynntum framleiðsluvandamálum |
Framleiðslutap, óstöðugur þrýstingur, ofhitnun og lélegt útlit vörunnar getur réttlætt skoðun, en þau sanna ekki að skrúfa sé slitin. Berðu saman núverandi línu við stöðuga tilvísunaruppskrift. Athugaðu fóðrun, hitara, skynjara, loftræstingu, takmörkun deyja og ástand drifsins áður en þú kennir einum íhlut.
Ef tunnan er slitin getur það að setja aðeins nýjar skrúfur skilið vinnslurýmið út fyrir áætlað ástand frá fyrsta degi. Við viljum frekar missa pöntun sem eingöngu er með skrúfum en að segja kaupanda að nýir hlutar geti endurheimt úthreinsun sem við höfum ekki mælt.
Berðu saman tilvitnanir eftir umfangi, ekki eftir álmerki
Settu alla birgja á sama fyrirspurnarblað. Ef ein tilvitnun inniheldur tunnu, skrúfupar, meðhöndlun, skoðunarskýrslur og flutningsvernd á meðan önnur sýnir aðeins „tvímálms tvímálsskrúfur,“ eru verðin ekki sambærileg.
| Tilvitnunarlína | Ásættanleg skilgreining | Ástæða til að skila tilboðinu |
|---|---|---|
| Umfang íhluta | Vinstri skrúfa, hægri skrúfa, tunna, fylgihlutir og útilokaðir hlutir nefndir | „Eitt sett“ án birgðaseðils |
| Rúmfræði | Endurskoðun teikninga og mikilvægar stærðir skráðar | Aðeins þvermál og L/D |
| Efni | Grunnstál og meðhöndlun eða álfelgur svæði auðkennd | „Premium álfelgur“ án einkunnar eða staðsetningar |
| Skoðun | Stærðir, aðferðir, skrár og staðfestingarpunktar samþykktir | „Mikil nákvæmni“ án mælanlegra viðmiða |
| Frammistöðupróf | Uppskrift, fæða, deyja, framleiðslugluggi, vélamörk og vörueftirlit skilgreind | Úttaksloforð án prófunarskilyrða |
| Viðskiptalegt umfang | Verðgrundvöllur, umbúðir, afhendingargrundvöllur, skjöl og þjónustumörk skráð | Lágt einingaverð með óuppgerðum tæknilegum undantekningum |
Biddu birginn um að merkja hvert frávik frá teikningu þinni í stað þess að skipta hljóðlaust út kröfu. Fyrirhuguð umbót getur verið dýrmæt, en hún ætti að birtast sem endurskoðun með ástæðu. Það verndar innkaup, viðhald og framleiðandann þegar hluturinn kemur í vélina mánuðum síðar.


Samþykkja skoðun og gangsetningu fyrir framleiðslu
Samþykkt teikning er miðpunktur kaupanna. Hengdu við efnisþörf, yfirborðsmeðferðarsvæði, víddarskýrslu, hörku eða lagsannprófunaraðferð, auðkenningu pars og kröfur um pökkun. Skilgreindu hvaða skjöl ferðast með sendingunni.
Fyrir uppsetningu, fylgdu uppröðun, úthreinsun, upphitun og gangsetningaraðferðum pressuframleiðandans. Ekki þvinga skrúfupar sem geta ekki snúist eins og krafist er í verklagsreglum vélarinnar. Rannsakaðu passa, tímasetningu og samsetningu áður en drifkrafti er beitt.
Tilraun við framleiðsluviðurkenningu þarf nafngreinda samsetningu og fóðurskilyrði. Skráðu raunverulegt afköst, skrúfuhraða, mótorálag eða togvísi, höfuðþrýsting, hitastigshegðun, loftræstingu og athuganir á fulluninni vöru. Ef varan er pípa eða snið skaltu láta víddar- og útlitsviðmiðin fylgja með sem ákveða hvort framleiðslan sé söluhæf.

Sendu okkur háfyllta PVC RFQ sem við getum gert út frá
Látið fylgja með vélarlíkanið, teikningu, snúnings- og skiptingarupplýsingar, heildaruppskrift í phr, fylliefni, endurunnið efni, núverandi rekstrarskrá, vörumarkmið og slitmælingar. Segðu okkur hvort þú þurfir áreiðanlegan skipti eða skjalfesta rúmfræðiskoðun.
Sendu RFQ pakkann í tölvupóstiRæddu á WhatsAppOpnaðu fyrirspurnarsíðuna
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Vörur:Samhliða tvískrúfur | PVC samhliða tvískrúfa tunnur | PVC pípa samhliða skrúfutunna
Netfang:info@nhyscrew.com
Sími:+86-13505809643| Farsími:+86-13587082002
Block C, nr. 2 vesturhluti, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Kína.
Þjónustuupplýsingar | Framleiðslubúnaður | Fyrirtækjaupplýsingar
Algengar spurningar
Hvaða upplýsingar þarf til að vitna í háfyllta PVC samhliða tvískrúfa tunnu?
Sendu vélaframleiðandanum og líkaninu, núverandi teikningar, skrúfu, miðjufjarlægð, tengingarupplýsingar, fullkomna PVC-samsetningu, fylliefnishleðslu í phr, endurunnið efni, upplýsingar um vöru og deyja, framleiðslumarkmið, rekstrarskrár og mælingar á gömlum hlutum. Segðu frá bilun eða framförum sem þú ert að reyna að takast á við.
Hvaða fyllingarstig telst vera háttfyllt PVC?
Það er enginn algildur innkaupaþröskuldur. Tilgreindu hvert innihaldsefni í hlutum á hundrað plastefni og gefðu upp fullunna blöndunarsamsetningu. Ekki skipta um phr fyrir óljósa lýsingu eins og hátt kalsíumkarbónat, því tvær uppskriftir sem bera það merki geta skapað mismunandi fóðrun, samruna og slit.
Er tvímálmsskrúfa alltaf betri en nítruð skrúfa fyrir fyllt PVC?
Nei. Meðferðarval fer eftir eiginleikum fylliefnis, hleðslu, aðskotaefnum, slitstað, rúmfræði og nauðsynlegri viðhaldsáætlun. Nitriding, krómhúðun og tvímálmlög eru mismunandi hvað varðar hörkukvarða og lagdýpt, svo berðu saman heildarforskriftina frekar en eina hörkutölu.
Get ég valið skrúfustærðina eingöngu af borði Nanhaiya?
Notaðu líkanatöfluna sem upphafssvið. Endanleg stærð verður að gera grein fyrir raunverulegri samsetningu, fóðrunaraðferð, vöru, mótstöðu mótstöðu, drifmörkum og samþykkisframleiðslu. Nafnþvermál eða vörulistargeta skilgreinir ekki heildarvinnsluskylduna.
Get ég sent slitnar skrúfur sem eina framleiðsluviðmiðun?
Við mælum ekki með því. Slitið sýnishorn skráir bæði upprunalega rúmfræði og skemmdir sem safnast hafa upp í notkun. Látið samþykkta teikningu þegar hún er til staðar, styðjið hana síðan með hreinum mælingum, ljósmyndum og notkunarsögu þannig að varahlutinn endurskapi ekki slit sem hönnun.
Get ég bara skipt um skrúfur og haldið gömlu tunnunni?
Aðeins eftir að hafa mælt báðar skrúfur og báðar tunnuholur á skilgreindum ásstöðu. Nýjar skrúfur sem keyra inni í slitinni tunnu geta varðveitt óhóflega úthreinsun og óstöðugt úttak. Ákvörðunin ætti að fylgja samsvarandi slitskýrslu og samsetningarkröfum vélaframleiðandans.
Gefur Nanhaiya bæði samsnúning og gagnsnúning samhliða tvískrúfa tunnur?
Já. Nanhaiya listar samsnúning og gagnsnúning samhliða tvískrúfa tunnu vörur. Skiptifyrirspurn verður að bera kennsl á uppsetta uppsetningu, snúningssjónarmið, handvirkni, áfangaskiptingu og driftengingu frekar en að biðja birginn um að álykta um það út frá efnisheitinu.
Hvernig ætti að samþykkja framleiðsla eftir uppsetningu?
Komdu þér saman um uppskriftina, fóðrunaraðferðina, dúkkuna, úttaksgluggann, gæðaeftirlit vöru og vélarmörk fyrir framleiðslu. Við gangsetningu skal skrá raunverulegt afköst, hleðslu, þrýsting, hitastig og gæði fullunnar vöru við það skilyrði sem samið var um. Vörulistagögn ættu ekki að koma í stað skilgreindrar staðfestingarprófunar.
Fyrir rekstrarreglur, haltu áfram með okkarsamhliða tvískrúfa extruder leiðari. Fyrir víðtækari samanburð á gerðum extruder, sjávalleiðbeiningar fyrir tvískrúfa extruder.