Hægur endurheimtartími getur bent á fóðrunarvandamál, breytt ferli eða slitinn vélbúnað. Gagnleg greining segir þér hver og hvort hún í raun og veru kostar þig hjólatíma.
Ef endurheimt sprautuskrúfa tekur of langan tíma skaltu fyrst staðfesta að það tefji hringrásina. Athugaðu síðan samfellu fóðurs, raunverulegan skrúfuhraða, bakþrýsting og hitastig gegn stöðugu viðmiðunarhlaupi. Skoðaðu rúmfræði og slit þegar þessar athuganir skýra ekki tapið. Skiptu aðeins um íhluti eftir að takmörkunaraðgerðin hefur verið auðkennd.

Fyrst skaltu ganga úr skugga um hvort bati sé á mikilvægri braut hringrásarinnar
Skrúfuendurheimtur er mýkingar- og mælingarstigið: skrúfan snýst, undirbýr næsta skot og dregst inn þegar bráðna safnast fyrir framan hana. Það er frábrugðið inndælingu þegar skrúfan færist áfram til að gefa það skot. Athugaðu tímamælisskilgreiningu stjórnandans, sérstaklega hvort hún felur í sér seinkun eða þjöppun.
Endurheimt skarast oft hluta af kælingaröðinni. Áhrif þess á heildarlotutíma fer því eftir því hvenær bati hefst og hvaða vélaraðgerð þarf að bíða eftir að henni ljúki. Lestu runaröðina frekar en að gera ráð fyrir að hver sekúnda sem tekin er úr bata fjarlægi sekúndu úr lotunni.
| Endurheimtunartími | Bíddu handan við gluggann | Hvað breytingin þýðir |
|---|---|---|
| 12 sekúndur | 2 sekúndur | Bati tefur næstu aðgerð. |
| 9 sekúndur | 0 sekúndur | 3 sekúndna bata batinn fjarlægir 2 sekúndna bið. |
| 7 sekúndur | 0 sekúndur | Aðrar 2 sekúndna frá bata leiðir ekki til frekari lækkunar á hringrás í þessu dæmi. |
Fyrsta spurningin okkar er hvort vélin bíður eftir bráðnun eða einfaldlega að tilkynna fjölda sem þú vilt lækka. Ef endurheimt passar nú þegar þægilega inn í tiltækan glugga, myndum við einbeita okkur að samkvæmni og bræðslugæðum áður en við mælum með skrúfu með meiri afköst.
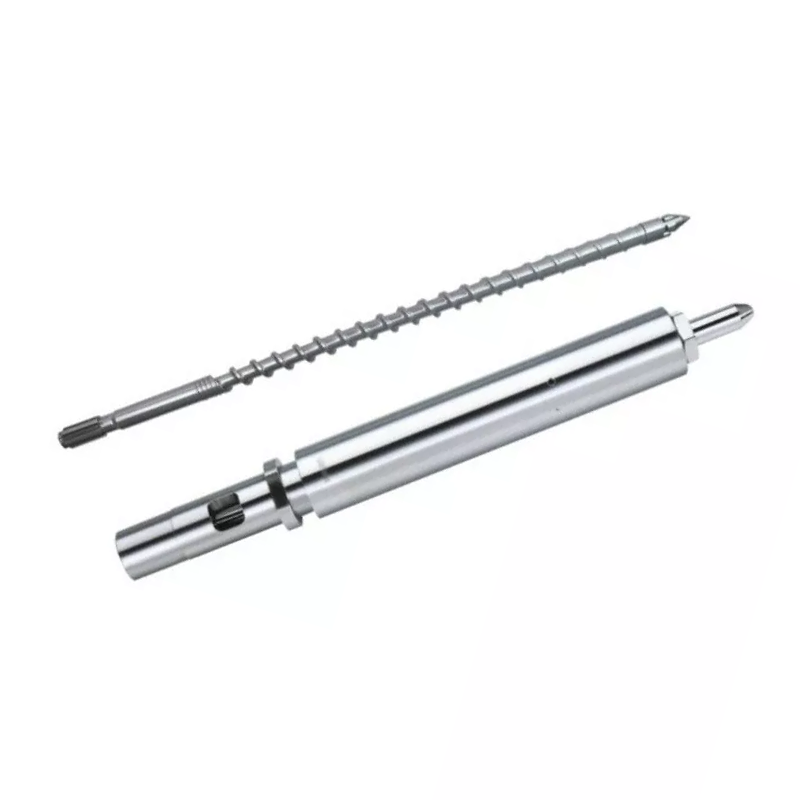
Fyrir víðtækari útskýringu á þinginu, sjá okkarinnspýting mótun skrúfa tunnu leiðsögn. Hér er markmiðið þrengra: komast að því hvers vegna bati breyttist og hvaða aðgerðir sönnunargögnin styðja.
Skyndileg breyting og hægfara hnignun þurfa mismunandi upphafspunkta
Vistaðu tilvísun áður en þú stillir vélina. Berðu saman sömu plastefnisgráðu, endurmala hlutfall, skotstillingu, myglu og hitastig. Skráðu einstaka lotur sem og meðaltal; stöku mjög hægur bati getur truflað framleiðslu jafnvel þegar meðaltalið virðist viðunandi.
| Athugað mynstur | Athugaðu fyrst | Sönnunargögn sem vert er að taka upp |
|---|---|---|
| Skyndileg aukning eftir efnis- eða uppskriftabreytingu | Fóðurform, endurmalun, þurrkunarástand og yfirfærðar stillingar | Efnislota, blöndunarhlutfall, ástand agna og skrár fyrir/eftir ferli |
| Hægar lotur með hléum með eðlilegum lotum á milli þeirra | Truflun á fóðri, brúun og breytileiki í raunhraða | Endurheimtarspor, virkni hleðslutækis og raunverulegur snúningur á mínútu fyrir sömu lotur |
| Bati versnar smám saman undir stöðugri skyldu | Staðfestu rekstrarskilyrði, athugaðu síðan slit | Söguleg endurheimtargögn og mældar skrúfur/tunnumál |
| Mikið álag og raunverulegur snúningur á mínútu fyrir neðan skipunina | Vélardrif, togmörk og hitauppstreymi | Raunverulegur á móti skipuðum snúningi á mínútu, álagsþróun og vélarviðvörun |
| Vandamálið byrjar strax eftir að skipt er um íhlut | Auðkenni uppsetts hluta, mál, rúmfræði og samsetning | Samþykkt endurskoðun teikninga, innbyggðir íhlutir og gangsetningarstillingar |
Þessi mynstur ráða rannsókninni; enginn er sönnun í sjálfu sér. Skyndileg bilun með hávaða, stigaskorun eða óeðlilegu álagi þarfnast tafarlausrar athygli við vélþjónustu, jafnvel þótt tímasetningin líkist upphaflega ferlivandamáli.
Staðfestu að kögglar ná stöðugt til skrúfunnar
Fullur tankur staðfestir ekki að verið sé að fóðra skrúfuna. Athugaðu ámoksturstækið, lokunarrennibrautina, efnisleiðina og kælingu á inntakshálsi. Leitaðu að truflun sem fellur saman við hægar lotur áður en þú skiptir um þjöppunarhluta eða pantar nýja skrúfu.
Asahi KaseiAsaclean leiðbeiningar um fóður-háls brúútskýrir hvernig hiti nálægt aftari tunnusvæðinu getur mýkt köggla of snemma. Kögglurnar geta klumpast og hindrað ganginn, þannig að skrúfuna verður eftir af efni þó að plastefni sé fyrir ofan það.
Athugaðu hvað breyttist í fóðrinu sjálfu. Annað endurmalahlutfall, meira fínkorn eða óreglulegar agnir verðskulda athygli. Celanese tengir sérstaklega gæði endurmala agna við fóðrun og endurheimtarvandamál í þvíVectra® LCP vinnsluleiðbeiningar. Ráðleggingar þess eru efnissértækar, en þær gefa áþreifanlega ástæðu til að skrá ástand agna frekar en aðeins heiti plastefnisins.
Ef bati versnar eftir endurslípubreytingu, myndum við bera það saman við viðurkennt viðmiðunarstraum áður en skipt er um vélbúnað. Ef gamla batahegðunin kemur aftur hefur fóðurrannsóknin fengið forgang. Sú niðurstaða gefur verksmiðjunni miklu betri stefnu en beiðni um „hraðari skrúfu“.
Þurrkun þarf samt að uppfylla kröfur plastefnisbirgða. Ekki gera ráð fyrir að raki sé skýringin á öllum tímasetningarvandamálum eða að ásættanleg endurheimt sanni að plastefnið sé nógu þurrt. Vinnsluhæfni og gæði endanlegs hluta þurfa sérstakar athuganir.
Athugaðu raunverulegan hraða, bakþrýsting og bræðsluhitastig saman
Lestu raunverulegan snúning á mínútu, ekki bara stillingarpunktinn
Ef skipunin er óbreytt en skrúfan snýst hægar skaltu skoða notkunarmörk vélarinnar og aksturshegðun. Tilmæli um rúmfræði geta ekki leyst óútskýrt bil milli umbeðinnar og afhents hraða. Skráðu raunverulegan hraða í gegnum endurheimtshöggið, sérstaklega þar sem hægingin byrjar.
RPM þarf líka skrúfuþvermálið til að þýða mikið. Okkarinnspýting mótun skrúfa sviðinniheldur þvermál frá 30 til 170 mm. Með því að flytja snúningshraðastillingu á milli mismunandi þvermáls breytist jaðarhraðinn á skrúfuyfirborðinu.
Jaðarhraði, m/s = π × þvermál, mm × RPM ÷ 60.000
Við 100 RPM hefur 40 mm skrúfa jaðarhraða um 0,209 m/s; 60 mm skrúfa nær um 0,314 m/s. Þetta eru útreiknuð dæmi, ekki ráðlagðar stillingar eða beinir útreikningar á bræðsluskerðingarhraða.
Notaðu vinnsluleiðbeiningar raunverulegrar plastefnisgráðu og vélarmörkin til að dæma hraðann. Að auka snúning á mínútu er aðeins gagnleg ef vélin getur skilað því og bráðnunin sem myndast er áfram ásættanleg.
Finndu út hvers vegna bakþrýstingurinn er stilltur þar sem hann er
Bakþrýstingur þolir hörfa skrúfunnar við endurheimt og hefur áhrif á hvernig efnið er mýkt. Ef það var aukið til að leiðrétta blöndun eða mælingarvandamál, ef það er minnkað einfaldlega til að bæta tímamælirinn, gæti það leitt til gæðavandans. Staðfestu hvort sýndur þrýstingur sé vökvaþrýstingur eða sérstakur plastþrýstingur áður en vélar eru bornar saman.
Alhliða tilmæli um bakþrýsting eru sérstaklega óhjálpleg. Fyrir Vectra LCP,Celanese tilgreinir lágmarks bakþrýsting, 5-15 bör tiltekinn, og varar við ofhitnun og trefjaskemmdum með of miklum þrýstingi. Það er leiðbeiningar fyrir Vectra, ekki stilling til að afrita í PP, ABS eða PC ferli.
Athugaðu bræðsluna áður en þú samþykkir hraðari stillinguna
Stillingar tunnu lýsa ekki að fullu varmaástandi bræðslunnar. Fylgdu viðurkenndri bræðsluhitamælingu, staðfestu hitara og skynjarakerfi og berðu saman gæði hluta eftir stýrða breytingu. Styttri batatími með mislitun, óbræddu efni eða lakari samkvæmni er ekki árangursrík aðlögun.
Breyttu einni viðeigandi breytu í einu og leyfðu ferlinu að koma á stöðugleika. TheLeiðbeiningar um Vectra bilanaleitnotar þessa sömu áfangaaðferð. Haltu prófinu innan viðurkenndra rekstrarglugga fyrir efnið sem þú keyrir í raun.
Aðskiljið slitinn flutningshluta frá lekandi eftirlitshring
Þegar fóðrun og notkunarskilyrði eru sambærileg en bati heldur áfram að versna, verðskuldar ástand skrúfunnar og tunnunnar skoðun. Mældu ytri þvermál flugsins og tunnuholu á skilgreindum stöðum á móti teikningum eða settum skoðunarmörkum. Skoðaðu yfirborðsskemmdir sem og mál.
Skrúfa-framhlið samsetningin þarfnast annarrar prófunar. Meðan á endurheimt stendur leyfir bakloki bræðslu að halda áfram; meðan á inndælingu stendur, ætti það að þétta sig gegn bakstraumi. Loki sem lekur getur haft áhrif á samkvæmni skotsins, en það staðfestir ekki að mýkingarhluti skrúfunnar hafi slitnað.


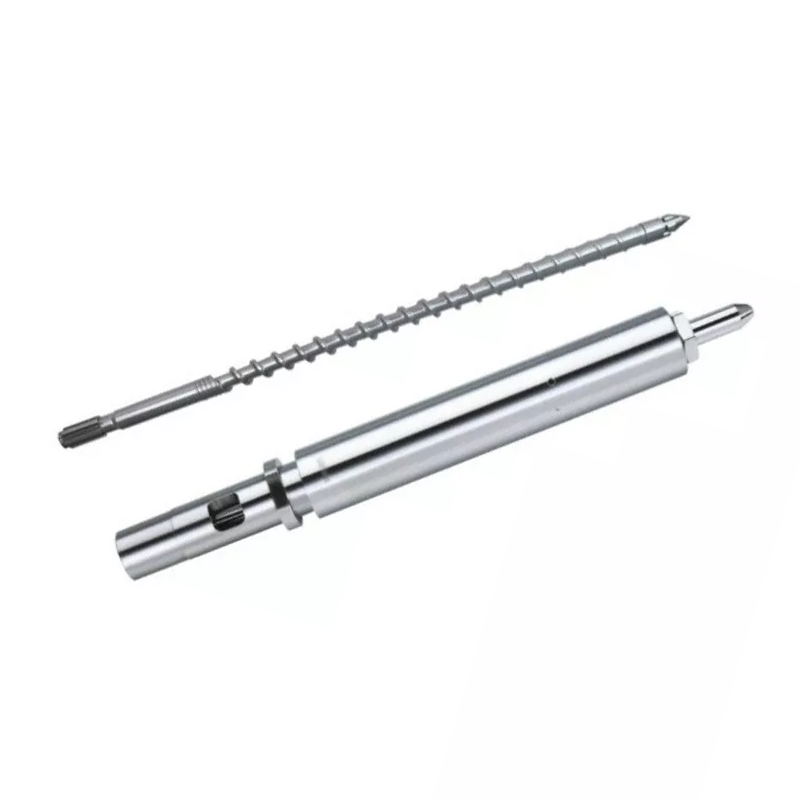
Ef púði eða skotþyngd er einnig breytileg, taktu bakventlapróf vélarframleiðanda með í rannsókninni. Okkarleiðbeiningar um val á skrúfuoddafjallar nánar um hring-, sætis- og pörunarmál.
Við myndum ekki heimila algjöra skrúfu-og-tunnuskipti á hægum tímamæli einum. Aftur á móti ætti ný skrúfa ekki að fara í slitna tunnu án þess að athuga hvort það passi. Biddu um víddarskýrslu sem auðkennir mælingarstöður og slitmörk sem notuð eru til að ná tilmælunum.
Hvenær er skynsamleg önnur skrúfuhönnun?
Endurskoðun hönnunar kemur að góðum notum þegar núverandi rúmfræði getur ekki staðið við fyrirhugaða skyldu innan viðunandi rekstrarskilyrða. Þetta gæti fylgt eftir plastefnisbreytingu, stærri skotþörf eða styttri tiltækan bataglugga. Haltu því aðskildu frá því að endurheimta áður árangursríkt ferli sem hefur einfaldlega versnað.
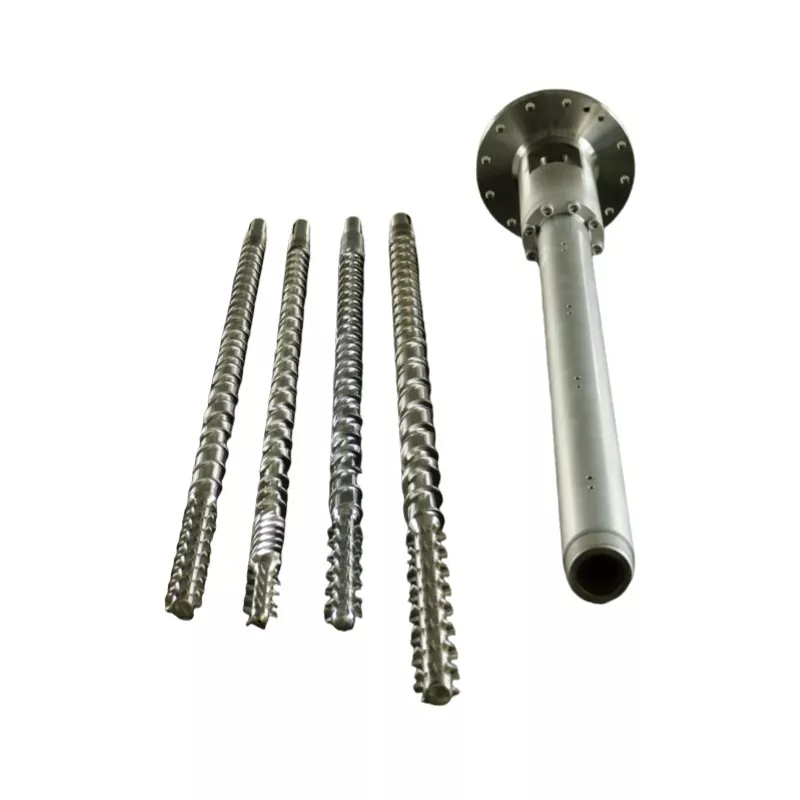
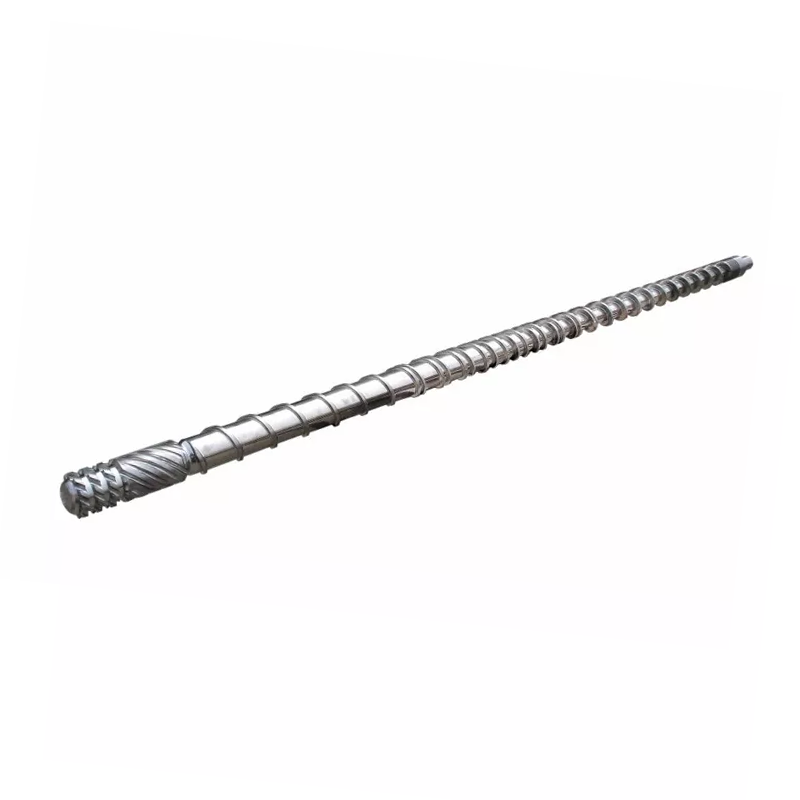
Tvær innspýtingarskrúfur vörufjölskyldur okkar sýna viðeigandi hönnunarval:
| Nanhaiya hönnun | Þjöppunarhluti | Hvernig við myndum nota það í endurskoðuninni |
|---|---|---|
| Smám saman innspýtingarskrúfa | Venjulega 40%-60% af heildarlengd skrúfu, um það bil 50% í vörulýsingunni | Lengri, hægfara minnkun á rásdýpt fyrir skyldur sem þarfnast stjórnaðrar mýkingar. Metið nákvæmlega plastefni, skot og hitauppstreymi. |
| Stökkbreytt sprautumótunarskrúfa(hönnun með skyndiþjöppun) | Um það bil 5%-15% af heildarlengd skrúfu | Styttri umskipti með skarpari minnkun á rásdýpt. Metið bræðsluskyldu og varma einsleitni áður en það er valið til að takast á við takmörkun á afkastagetu. |
Smám saman hönnun okkar nær yfir forrit þar á meðal PS, PC og ABS; skyndiþjöppunarfjölskyldan inniheldur forrit eins og PE og PP. Þessar vöruleiðir hjálpa til við að koma umræðunni af stað. Þeir koma ekki í stað plastefnis- og vélaskoðunar, sérstaklega með fylliefnum, endurmala eða krefjandi gæðaforskrift.

Yfirborðsmeðferð fjallar um slit, ekki stíflaðan fóðurháls
Báðar vöruflokkarnir nota 38CrMoAlA stál. Vöruupplýsingar þeirra innihalda eftirfarandi meðferðarmöguleika, sem tilheyra endurnýjunarumræðunum þegar skoðun greinir slit:
| Eign | Vöru-upplýsingar gildi | Hvað það þýðir fyrir fyrirspurnina |
|---|---|---|
| Nitriding hörku | HV900-1100 | Tilgreindu meðhöndluð yfirborð og skoðunarkröfur. |
| Nitriding dýpt | 0,5-0,8 mm | Þekkja valin meðferð; ekki álykta um endingartíma út frá dýpinu einni saman. |
| Nikkel-wolfram ál hörku | HRC55-62 | Skoðaðu málmblönduna með raunverulegu plastefni, fylliefni og slitmynstri. |
| Dýpt állags | 0,8-2,0 mm | Skilgreindu styrktu svæðin á samþykktri íhlutaforskrift. |
Okkarsmám saman skrúfa vöruupplýsingarlýsa styrkingu viðkvæmra svæða með nikkel-wolfram ál. Frá verksmiðjusjónarmiði viljum við að fyrirhuguð vernd samsvari mældu sliti. Dýrara yfirborð lagar ekki ófullnægjandi fóðrun eða staðfestir að skrúfuna henti plastefninu.


Breyttu greiningunni í ákveðna aðgerð
Hafðu tilmælin eins þröng og sönnunargögn leyfa. Truflun á fóðri kallar á leiðréttingu á fóðurkerfi. Hraðaskipun sem vélin getur ekki viðhaldið kallar á endurskoðun vélarinnar. Staðfestur lokaleki kallar á loka- og viðmótsmat. Mælt slit á skrúfum eða tunnu styður við endurnýjun á íhlutum eða viðurkenndu endurnýjunarmati.
Ef samsetningin er í viðunandi ástandi en nýja framleiðsluskyldan fer yfir hagnýta mýkingargetu þess, sendu hönnunarskýrsluna. Nanhaiya býður upp á sérsniðna skrúfuhönnun, vinnslu og ál úðasuðu. Okkarframleiðslutækiinniheldur CNC rennibekk fyrir allt að 6 metra langa vinnustykki og fimm ása vinnslu fyrir flókið flug og flansbyggingar.

Sendu skrána sem útskýrir vandamálið
- Vélaframleiðandi og líkan, skrúfuþvermál, samsetningarteikning og innbyggðar skrúfuoddarupplýsingar.
- Kvoðaflokkur, fylliefnishleðsla, endurmalahlutfall og ástand agna.
- Endurheimtunartími eftir lotu, raunverulegur og skipaður snúningur á mínútu, bakþrýstingur með þrýstingsgrunni og álags- eða viðvörunarskrár.
- Skotstilling, púði, þyngd hluta og hlaupara, hitamet og tiltækur batagluggi.
- Breytingar sem þegar hafa verið prófaðar, áhrif þeirra á gæði hluta og hvers kyns slitskýrslur.
Fyrir gangsetningu, samið um plastefni, skot, rekstrarglugga og viðunandi gæði hluta. Berðu síðan saman endurtekningarhæfni endurheimtar og raunverulegan heildarlotutíma. Hraðvirkara einangrað mýkingarpróf er ófullnægjandi ef framleiðslumótið bíður enn eða hlutarnir mistekst skoðun.

Þarftu skrúfu eða tunnutillögu fyrir staðfesta endurheimtartakmörkun?
Sendu Nanhaiya teikninguna og rekstrarskrána, þar á meðal hvað breyttist og hvað línan þín þarf að ná. Segðu okkur hvort þú sért að endurheimta upphaflega skyldu eða undirbúa aðra kröfu um efni eða hringrás.
Sendu teikningu og vinnslugögnSkoðaðu innspýtingarskrúfurRæddu á WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Netfang:info@nhyscrew.com
Sími:+86-13505809643| Farsími:+86-13587082002
Block C, nr. 2 vesturhluti, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Kína.
Hafðu samband við Nanhaiya
Algengar spurningar
Hvað er venjulegur endurheimtartími sprautumótunarskrúfa?
Það er engin algild tala. Endurheimtunartími fer eftir plastefni, skotþörf, skrúfum, getu vélarinnar og notkunarstillingum. Berðu það saman við þann tíma sem er tiltækur í raunverulegri vélaröðinni og með stöðugri viðmiðunarhlaupi með sama efni og skoti.
Er hraðari skrúfubati alltaf styttri hringrásartíma?
Nei. Það styttir aðeins hringrásina þegar ólokið endurheimt tefur næstu leyfilegu vélaraðgerð. Ef endurheimt lýkur þegar innan tiltæks skörunarglugga, getur það að gera hana hraðari, óbreyttur heildarlotutími.
Af hverju snýst skrúfan en dregst mjög hægt inn?
Athugaðu hvort plastefni sé að ná skrúfunni, hvort bakþrýstingur hafi breyst og hvort raunverulegur skrúfuhraði passar við skipunina. Fóðurbrúun, ósamræmi endurmalun, vinnsluaðstæður og slitnir íhlutir eru mögulegar greinar til að rannsaka. Snúningur einn og sér sannar ekki að skrúfan flytji nóg efni.
Ætti ég að auka RPM til að laga hægan bata?
Aðeins eftir að hafa athugað fóðrun, raunverulegan hraða, bakþrýsting og vinnslumörk plastefnisins. Dæmdu allar breytingar eftir bræðslugæðum, raunverulegu bræðsluhitastigi og endurtekningarhæfni sem og endurheimtartíma. Ekki nota meiri hraða til að leyna óleyst fóðrun eða slit vandamál.
Sannar lekandi athugunarhringur að öll skrúfan sé slitin?
Nei. Athugunarhringsþétting og skrúfutunnuflutningur eru mismunandi aðgerðir. Rannsakaðu púða- eða skotþyngdarafbrigði með lokaprófun vélaframleiðandans og notaðu víddarskoðun til að staðfesta slit á skrúfum og tunnu.
Hvað þarf Nanhaiya til að meta varamann?
Sendu vélarlíkanið, skrúfuþvermál og teikningu, plastefnisflokk og fylliefni, endurslípunarupplýsingar, raunverulegar endurheimtarskrár, skrúfuhraða og bakþrýstingsstillingar, hitastigsskrár og allar slitmælingar. Taktu með nauðsynlegar hringrásar- og hlutagæðaviðmiðanir svo afleysingarmaðurinn hafi skilgreint starf.
Haltu áfram meðLeiðbeiningar um val á innspýtingarskrúfum, eða skoðatékklisti fyrir skipti á skrúfuodda og gáthringef sönnunargögnin benda á framhliðarþingið.