Hægri línan er ekki ákveðin með skrúfutalningu eingöngu. Það ræðst af því hvað verður að gerast á milli ójafns hráefnis og viðunandi köggla: fæða það, bræða það, blanda það, fjarlægja gas, sía mengun, byggja upp þrýsting, skera það og þurrka það.


Veldu aeinskrúfa kögglalínaþegar hráefnið er þegar nálægt endanlegri samsetningu og helstu störfin eru stöðug flutningur, bráðnun, bræðslusíun, þrýstingsmyndun og kögglaskurður. Það er hagnýtur upphafspunktur fyrir stöðuga PE eða PP endurslípun, einfalda endurkornun, rannsóknarstofuvinnu og litla til meðalstóra framleiðslu.
Veldu asamhliða tvískrúfa kögglalínaþegar vélin þarf að blanda saman og köggla. Það hentar betur fyrir fylliefni, litarefni, fjölliðablöndur, masterbatch, breytt plastefni, marga fóðurstrauma og sterkari loftlosun. Ekki kaupa tvískrúfulínuna eingöngu vegna þess að framleiðsla hennar er hærri. Kauptu það þegar vinnsluaðgerðir þess passa við samsetninguna.
Byrjaðu á efnisbreytingunni, ekki heiti vélarinnar
Kaupandi biður okkur oft um tveggja skrúfu línu eftir að hafa séð orðin „mikil afköst“ eða „betri blöndun“. Þar með er sleppt mikilvægustu spurningunni: hvað fer inn í tunnuna og hversu öðruvísi þarf það að verða áður en það nær pokanum?
Ef aðeins þarf að bræða hreint, einsleitt korn og skera það aftur, bætir flókin blöndunarvél við stjórntækjum, hreinsunarvinnu og slitpunktum án þess að bæta endilega sölukögglana. Ef nokkur duft, litarefni og fjölliður verða að verða að einu samræmdu efnasambandi getur einföld flutningsskrúfa látið hið raunverulega gæðavandamál ósnortið.
| Framleiðsluskylda | Besti upphafspunkturinn | Hvers vegna | Hvað getur breytt svarinu |
|---|---|---|---|
| Endurkornun á stöðugum, flokkuðum PE eða PP straumi | Ein skrúfa | Bein bráðnun, þrýstingsmyndun og síun með lægri línuflækjustig | Raki, lykt, prentun, blandað bræðsluflæði, aukefni eða mikil mengun |
| Endurunnið filmuflög með lágum lausu | Ein skrúfa með vélrænni fóðrun | Fyrsti flöskuhálsinn getur verið fóðursamkvæmni, ekki blöndun | Alvarleg rokgjörn efni, blönduð fjölliður eða leiðrétting á uppskriftum geta verið hagstæð tvískrúfa |
| Litur eða aukefni masterbatch | Samhliða tvískrúfa | Modular blöndunarefni og stýrð viðbót við innihaldsefni styðja við dreifingu | Sannuð forblönduð uppskrift með hóflegri dreifingarþörf gæti keyrt á sérhæfðri einni skrúfu |
| Kalsíumkarbónat eða annað fyllt efnasamband | Samhliða tvískrúfa | Aðskilin fóðrun og stillanleg dreifi- og dreifisvæði | Fylliefnahleðsla, agnaform, slípiefni og nauðsynleg eiginleiki einsleitni |
| Fjölliða álfelgur eða hvarfgjörn breyting | Samhliða tvískrúfa | Búsetu, blöndun og loftræstingu er hægt að raða eftir vinnslusvæði | Viðbragðshvarfafræði, hitanæmi og krafa um niðurstreymisþrýsting |
| Endurkönlun á rannsóknarstofu eða flugmanni | Ein skrúfa | Fyrirferðarlítið skipulag, einfaldari rekstur og auðveldara viðhald | Tilraunin sjálf gæti krafist sveigjanlegrar mátsamsetningar |
| PVC efnasamband | Skilgreindu uppskriftina fyrst | Báðar Nanhaiya línufjölskyldur lista PVC, en þær þjóna mismunandi vinnsluskyldum | Duftfóðrun, hitanæmi, fylliefni, mýkiefni, blöndun og kögglaskurðaraðferð |
| Mikið afköst breytt plast | Samhliða tvískrúfa | Hærri birtar línugeta auk blöndunar-, hliðarfóðrunar- og loftlosunarvalkosta | Ekki stærð frá kg/klst eingöngu; tog, magnþéttleiki og vöruforskrift setja nothæfan hlutfall |
Verksmiðjusýn okkar:Ódýrasta vélin er línan sem lýkur nauðsynlegri umbreytingu án þess að bæta við óþarfa þrepum. Stundum er það eina skrúfan. Stundum kemur tvískrúfan í veg fyrir endurtekna blöndun, tvöfalda útpressun eða kögglar sem eru ekki sérstakir. Við viljum frekar sjá uppskriftina í heild sinni en fyrirfram valinn skrúfufjölda kaupanda.
Kögglalína er keðja af tengdum vinnslustigum
Báðar línugerðir þurfa meira en extruder. Nanhaiyaúrval af plastpressuvélumlýsir fimm kjarnakerfum: fóðrun; mýking með skrúfu, tunnu, upphitun og kælingu; smit; deyja höfuð; og mótun, kælingu og grip. Í kögglunarverkefni, síun, skurður, þurrkun eða skimun og söfnun ljúka keðjunni.
1. Undirbúa og fæða
Skilgreindu hvort inntakið er köggla, duft, flögur, filma, þyrping eða blanda. Magnþéttleiki, brúun og stöðugleiki fóðurhraða ákvarða hvort þörf er á þyngdartappa, þvingaða fóðrari eða aðskildum þyngdartapi.
2. Bræðið og umbreytið
Skrúfan og tunnan verða að bráðna, flytja og blandast án þess að fara yfir hitastig efnisins eða skurðarmörk. Til að blanda saman gæti línan einnig þurft hliðarfóðrun, hnoðunarhluta og loftræsti- eða lofttæmi.
3. Sía og byggja upp þrýsting
Skjáskipti fjarlægir óbrædda líkamlega mengun. Deyja þarf stöðugan þrýsting og flæði, þannig að skrúfuútskrift, bræðsludæluvalkostur og síunarsvæði verður að vera í einum hluta.
4. Skerið bræðsluna
Strengur, vatnshringur og neðansjávarkerfi búa til köggla á mismunandi hátt. Bræðslustyrkur, klístur, vatnsnæmi, framleiðsla og skiptareglur skipta meira máli en vani.
5. Kældu, þurrkaðu og flokkaðu
Vatnshiti, dvalartími, afvötnun og skimun hafa áhrif á hitastig köggla, raka, fínefni og lögun fyrir geymslu.
6. Stjórna línunni
Hitasvæði, hraði, mótorvörn, þrýstingur, fóðrunarhraði, lofttæmi og viðvörun verða að segja rekstraraðilanum hvort hvert stig sé stöðugt. Skjár einn gerir ferlið ekki stjórnað.

Þegar einskrúfa kögglalína er nóg
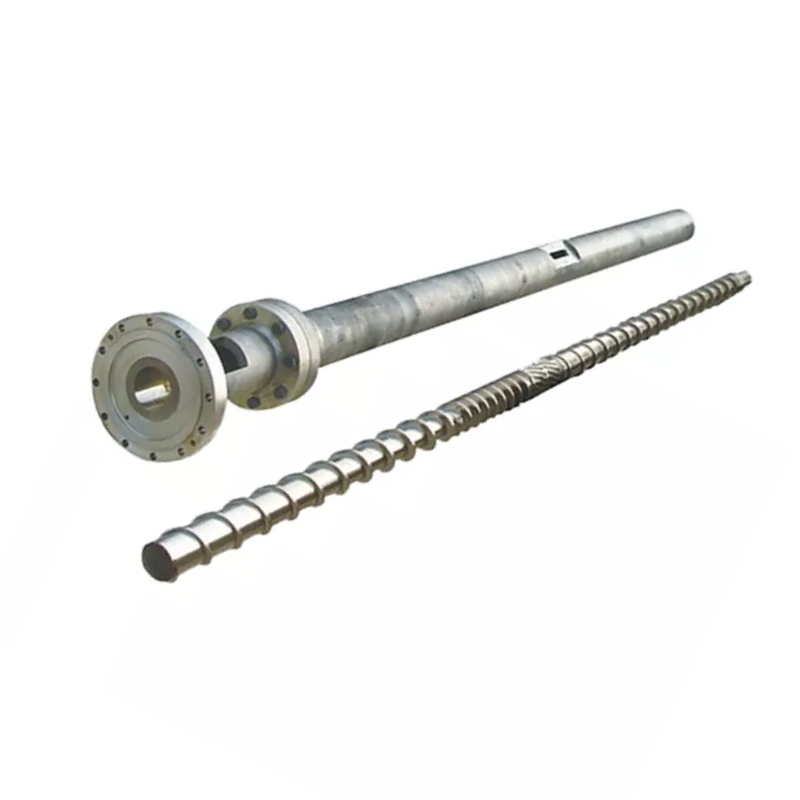
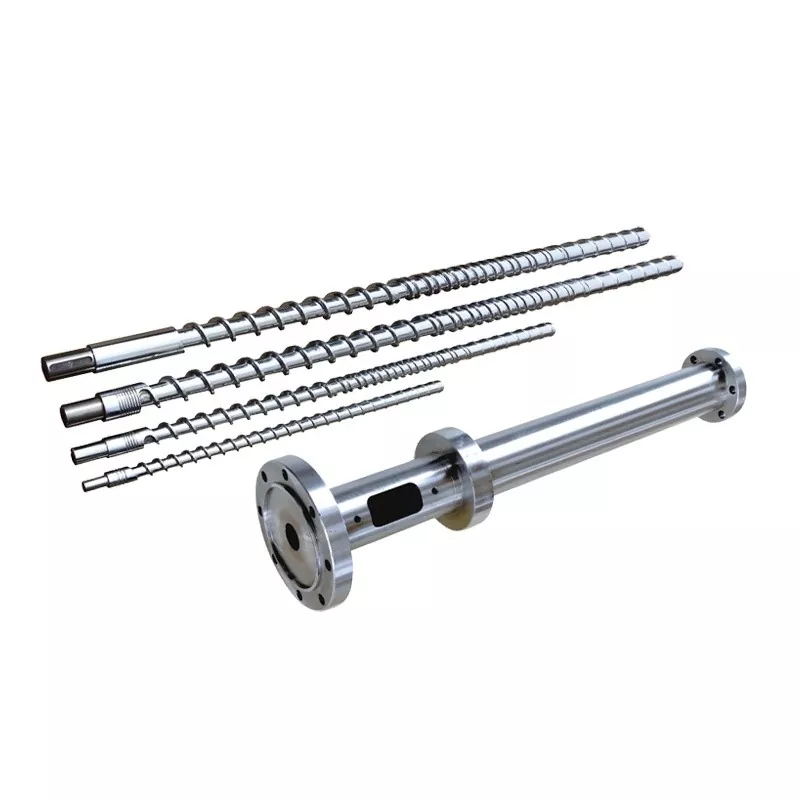
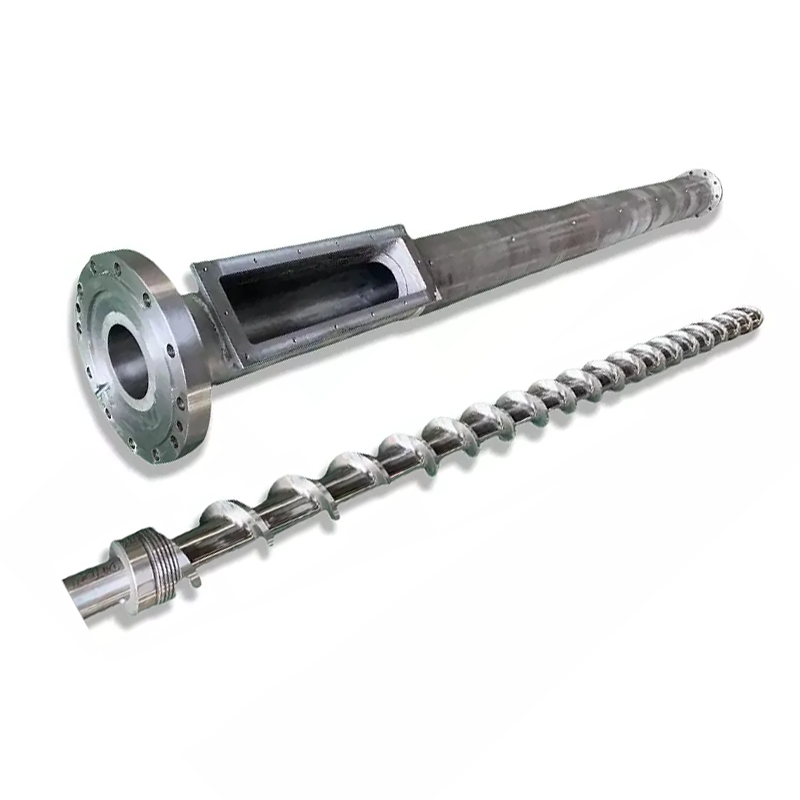
A einskrúfa extruderer í grundvallaratriðum sterkur í stöðugri flutningi, bræðslu og þrýstingsmyndun. Það getur einnig veitt gagnlega dreifingarblöndun þegar skrúfuna, blöndunartækið og vinnustaðurinn passa við efnið. Það gerir það að skynsamlegum grunni til að endurkorna hráefni sem þegar er flokkað, blandað eða samsett.
Einskrúfa kögglalína Nanhaiya sameinar einskrúfu pressuvél, bræðslusíun, deyjahaus, vatnskælingu, kögglavél og söfnunareiningu. Notkun þess á listanum inniheldur ónýtt eða endurunnið plast, rannsóknarstofur, tilraunaframleiðslu og kögglar til sprautumótunar, filmublásturs eða útpressunar. Valfrjáls sjálfvirk skjáskipti, lofttæmandi afgasun og aukafóðrun gera grunnlínunni kleift að takast á við erfiðari fóðurskilyrði án þess að breyta henni í fullan blöndunarvettvang.
Notaðu eina skrúfu sem grunnlínu þegar:fóðuruppskriftin er fest fyrir útpressun; fjölliðafjölskyldan og bræðsluhegðun eru í samræmi; dreifing er ekki aðalvörukrafan; hægt er að meðhöndla mengun með tilgreindri síu; rokgjörn flutningur er í meðallagi; og hægt er að halda framleiðslunni án þess að þvinga fram óstöðugt fóður eða of hátt bræðsluhitastig.


Ein skrúfa þýðir ekki "engin verkfræði." Thekornunarskrúfuhönnunbreytist enn með flögufóðrun, bræðslulengd, loftræstistöðu, skjáþol og kögglunaraðferð. Lína getur haft nægjanlegt uppsett afl og samt bylt sig vegna þess að hylkin skilar efni ójafnt eða skrúfan missir bráðnarþéttingu nálægt loftopinu.
Þegar samhliða tveggja skrúfa lína fær aukakostnað
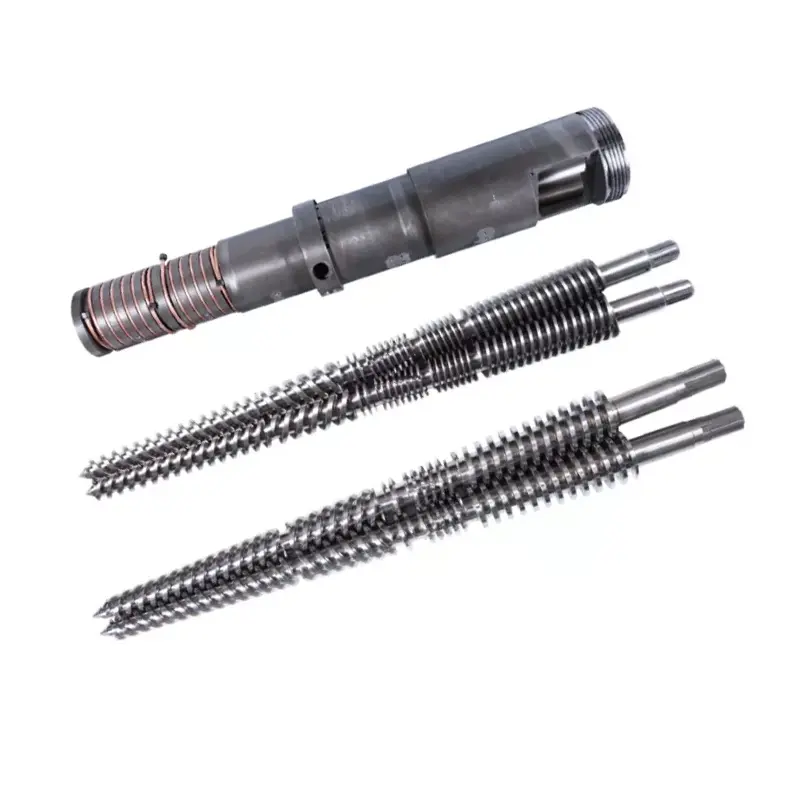
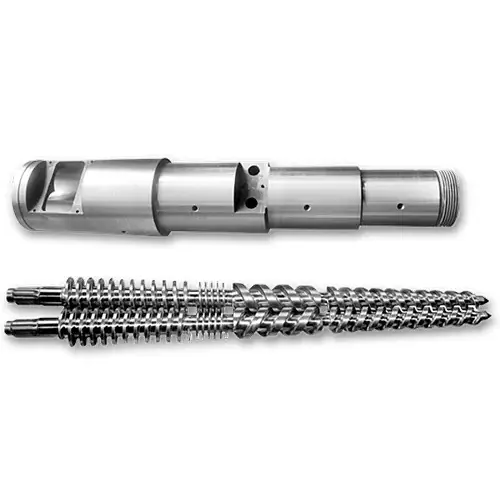
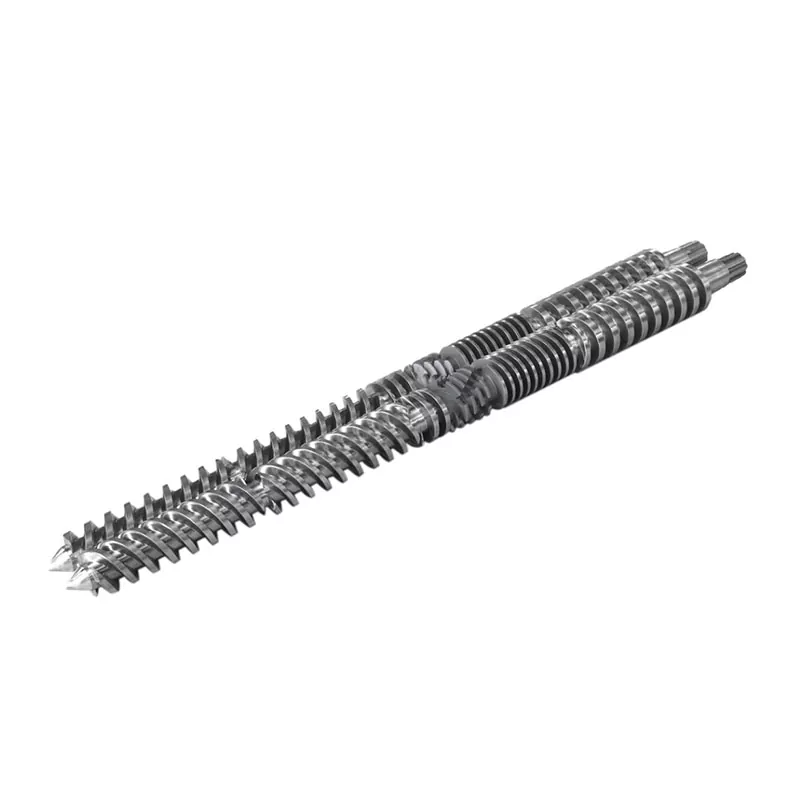
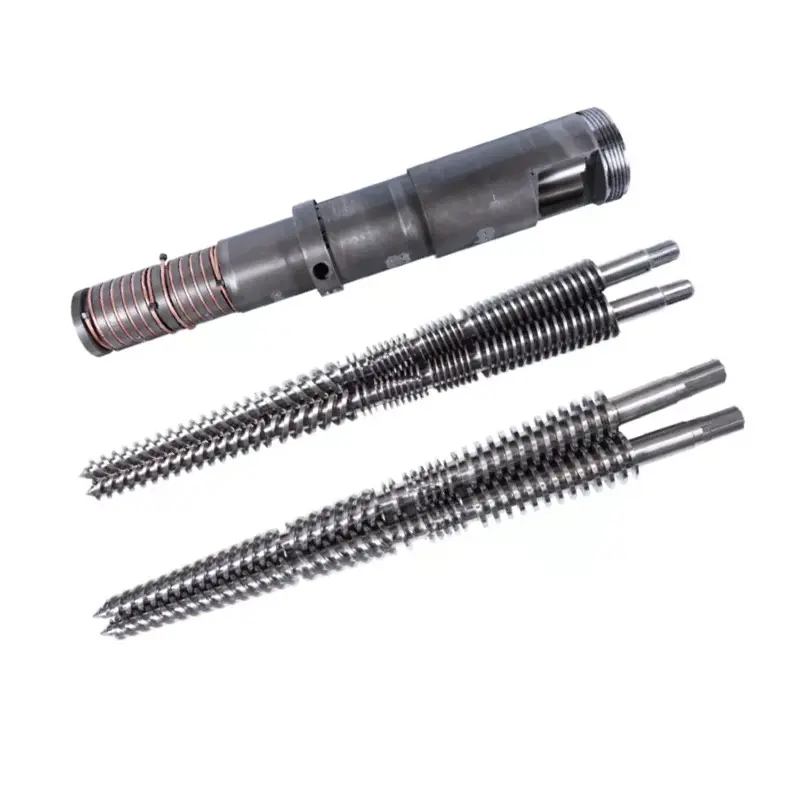
Samhliða tvískrúfulína verður verðmæt þegar útpressun verður að breyta samsetningunni, ekki bara endurmóta hana. Lína Nanhaiya notar samhliða tvískrúfa þrýstivél með hátt tog með skrúfueiningum. Umfang ferlisins felur í sér blöndun og dreifingu aukefna, fylliefna og litarefna, auk valfrjáls tvífóðrun, lofttæmandi afgasun og sjálfvirk skjáskipti.
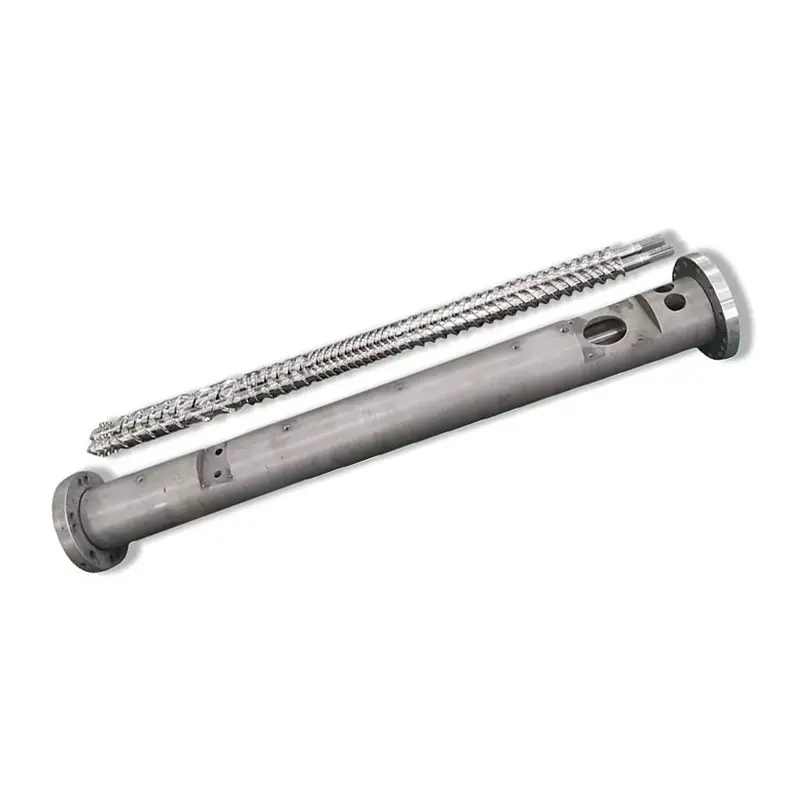
Eininga tunnan og skrúfa lestin láta hönnunina úthluta mismunandi verkum meðfram vélinni: flytja fóður, bræða fjölliðuna, bæta við fylliefni niðurstreymis, beita dreifingar- eða dreifivinnu, opna bræðsluyfirborðið fyrir losun, byggja bræðsluþéttingu og koma á stöðugleika í losun. Rannsóknir á tvískrúfa útpressun tengja sömuleiðis rúmfræðina við hraðari bráðnun og bætta blöndun, en tilvísanir í iðnaðarblöndur raða flutningi, mýkingu, blöndun, losun og þrýstingsuppbyggingu sem aðskilin vinnslusvæði.
Notaðu samhliða tvískrúfu sem grunnlínu þegar:mörg innihaldsefni verða að mæla sérstaklega; litarefni eða fylliefnisdreifing stjórnar gildi; duftinntaka er erfitt; samsetningin þarf eitt eða fleiri útblástursstig; vörubreytingar krefjast mát skrúfuuppskrift; eða línan verður að blandast saman og köggla í einni stýrðri umferð.


Verksmiðjusýn okkar:kaup með tvískrúfum mistakast snemma þegar birgirinn fær aðeins trjákvoðaheiti og miða kg/klst. „PP plús fylliefni“ er ekki ferliforskrift. Við þurfum áfyllingarprósentu, agnaform, lausþéttleika, raka, slípiefni, fóðrunaráætlun, dreifingarmarkmið og leyfilegt bræðsluhitastig. Þessar upplýsingar ákveða þættina og tunnuhlutana sem kaupandinn er í raun að borga fyrir.
Fyrir endurunnið efni, aðskilja fjögur vandamál
Endurvinnslufyrirspurnir sameina oft óstöðugleika fóðurs, raka, mengun og lélega blöndun undir einum merkimiða: „endurunnið efni“. Hvert vandamál þarf annan línueiginleika. Aukinn skrúfuhraði getur ekki lagað þá alla.
| Athugað vandamál | Líkleg ferlispurning | Línueiginleiki til að tilgreina | Sönnunargögn um samþykki |
|---|---|---|---|
| Framleiðsla hækkar og lækkar | Er lágþéttni flögur að brúa eða fæða ójafnt? | Þvinguð fóðrun, samþjöppun eða þétting, stöðug rúmfræði tankar og stjórn á fóðri | Afköst og mótorálagsþróun yfir skilgreinda samfellda keyrslu |
| Bólur, lykt eða gljúpar kögglar | Hvaða raki og rokgjarnt álag kemur inn í bræðsluna? | Þurrkun þar sem við á, staðsetning loftræstingar, bræðsluþéttingar, lofttæmi og endurnýjun yfirborðs | Raka eða rokgjörn niðurstaða auk sjónkornatakmarka |
| Þrýstingur heldur áfram að hækka | Hversu mikil óbrædd mengun berst í síuna? | Síusvæði, möskva röð, gerð skjáskipta, þrýstiskynjarar og breytingabil | Þrýstihækkun og tíðni skjáskipta við markúttak |
| Litur eða eiginleikar eru mismunandi | Er fóðursamsetningin að breytast eða er blöndun ófullnægjandi? | Uppstreymisflokkun og blöndun fyrst; tvískrúfablöndur ef þörf er á leiðréttingu eða dreifingu uppskrifta | Samþykkt litur, bræðsluflæði eða afbrigði af vélrænni eiginleikum |
Samtök plastendurvinnslufólks skilgreina bræðslusíun sem að þvinga bráðnu plasti í gegnum fínan skjá til að fjarlægja málma, við, pappír, hitastilla og aðra óbrædda líkamlega mengun. Síun getur ekki fjarlægt hverja uppleysta fjölliðu, lykt eða rokgjörn efni. Það bætir einnig við flæðismótstöðu, þannig að skjápakkning, síunarsvæði, losunarþrýstingur og breytingaaðferð verður að tilgreina saman.


Veldu pillunaraðferðina sem hluta af línunni
Skrúfuval fær mesta athygli, en óstöðugur skurður getur gert vel mýkta bræðslu óseljanlega. Einskrúfulínan frá Nanhaiya inniheldur vatnskælingu og köggla. Samhliða tvískrúfa lína þess getur notað vatnshring eða strandpillubúnað og inniheldur viðeigandi kæli-, skimunar- og söfnunarhluta.
| Aðferð | Ferli | Góður upphafspunktur | Spurningar áður en þú pantar |
|---|---|---|---|
| Vatnsbaðstrengur | Þrýstu þræði út, kældu í trog, fjarlægðu yfirborðsvatn, togaðu og klipptu | Sveigjanlegt blöndunar- og endurvinnslustarf þar sem rekstraraðilar geta stjórnað gangsetningum | Hefur bræðslan nægan strengstyrk? Hversu oft eru litabreytingar? Hvernig verður farið með brotna þræði? |
| Þurrskorinn eða beltakældur þráður | Berið heita þræði á belti með lofti, vatni eða samsettri kælingu áður en skorið er | Vatnsnæmar, viðkvæmar, teygjanlegar eða mjög fylltar samsetningar | Áskilin beltislengd, kæliálag, strandhraði, stökkleiki og gólfpláss |
| Vatnshringur deyja-andlit | Skerið á mótunarhliðina og hafðu köggla í hringrás vatnshring | Fyrirferðarlítil, samfelld kögglagerð þegar bræðslan sker hreint við mótið | Holufrysting, slit á blað, hitastig vatns, lögun köggla og afvötnun |
| Neðansjávar | Skerið á mótunarflötinn inni í vatnsfylltu hólfinu, afvötnaðu síðan og þurrkaðu | Sjálfvirkur rekstur og víðtæk kögglunarstörf í iðnaði | Lágmarks stöðugt gjald, gangsetningarúrgangur, hitaplötuhitun, vatnskerfi, þurrkari og þrif |
Þurrskorið beltakerfi MAAG eru hönnuð fyrir vatnsnæmar, mjög fylltar eða viðkvæmar vörur, á meðan neðansjávarkerfi þess ná yfir efnasambönd, masterbatch, endurvinnslu og hreinar fjölliður. Það gerir eina aðferð alls ekki æðri. Það sýnir hvers vegna hegðun efnisins eftir teninginn verður að vera hluti af kaupákvörðuninni.

Nanhaiya ein og samsíða tveggja skrúfa línu gögn
Eftirfarandi gildi koma frá núverandi vörusíðum Nanhaiya. Þær eru gagnlegar til að bera saman birtar stillingar. Kaupsamningur ætti að endurtaka lokagildi fyrir samþykkt efni, hjálparefni og prófunarskilyrði.
| Atriði | Nanhaiya einskrúfa kögglalína | Nanhaiya samhliða tvískrúfa pelletizing lína |
|---|---|---|
| Birt getu | 100 kg/klst | 300 til 600 kg/klst |
| Aðalafl | 75 kW aðalmótor | 160 kW |
| Hitaafl | 120 kW | Ekki sérstaklega skráð |
| Skrúfa gerð | Ein skrúfa | Samhliða tvískrúfa |
| Lengd og þvermál skrúfa | Sérsniðin | Sérsniðin |
| Útgefið skrúfuefni | 38CrMoAlA | 38CrMoAlA |
| Útgefið efnissvið | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV og PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP og PPR |
| Kjarnalínubúnaður | Extruder, bræðslusíun, deyjahaus, vatnskæling, kögglavél og söfnun | Háþrýstitæki, bræðslusíun, deyjahaus, vatnshringskögglavél, kæling og sjálfvirk söfnun |
| Upplýsingar um vöru | Nitruð skrúfa og tunna, kögglavél, vatnsgeymir, titringsskjár, síló og PLC stjórn | Skrúfa og tunna úr hörku álfelgur, einingaþættir, bræðsludæla, dæla, vatnshringur eða strandpillur, trog, titringsskjár og síló |
| Valmöguleikar | Sjálfvirkur skjáskipti, lofttæmandi afgasun og aukafóðrun | Tómarúmafgasun, sjálfvirkur skjáskipti, tvífóðrun fyrir fylliefni og fjareftirlit |
| Birt gírkassahlutfall | Ekki skráð | 2,5:1 eða 3:1 |
| Stuðningur | Leiðbeiningar um fjaruppsetningu, gangsetningu og notkun | Leiðbeiningar um uppsetningu, stuðning við gangsetningu og þjálfun stjórnenda |


Nanhaiya er með aðsetur í Zhoushan, Zhejiang, og framleiðir skrúfur, tunnur og plastpressubúnað. Kaupendur geta skoðað verksmiðjunaframleiðslutæki, skírteiniogþjónustuferlifyrir tæknilega umræðu.
Breyttu samanburðinum í innkaupaforskrift
Gagnleg beiðni um tilboð gerir samkeppnistilvitnanir sambærilegar. Það kemur einnig í veg fyrir að línan sé hönnuð í kringum hreint sýni á meðan framleiðslan fær síðar blautt, rykugt eða lágþéttni fóður.
- Sérhver fjölliða einkunn og þyngdarprósenta
- Virgin, post-industrial eða post-neytenda uppruna
- Köggla, duft, flögur, filmur eða þyrpingar
- Lágmarks- og hámarksmassaþéttleiki
- Raki, rokgjörn efni, lykt og þvottaástand
- Tegund mengunar, stærð og áætlað hlutfall
- Upplýsingar um fylliefni, litarefni, trefjar og aukefni
- Áskilin fóðrunaraðferð fyrir hvert innihaldsefni
- Núverandi framleiðsla og miða á nettósöluframleiðslu
- Leyfilegur bræðsluhitagluggi
- Síunarfínleiki og skjáskiptaáætlun
- Val um strand, vatnshring eða neðansjávarköggla
- Stærð köggla, lögun, raka- og fínefnamörk
- Nauðsynlegar lita-, bræðslu- eða vélrænar prófanir
- Tiltæk spenna, tíðni, vatn og þjappað loft
- Skipulag plantna, loftrými og efnisflæðisstefna
- Stjórnmál, gagnaskráning og öryggisstaðall
- Varahlutir, gangsetning og umfang þjálfunar
Ekki skrifa "afköst: 500 kg/klst" eitt og sér.Tilgreinið nákvæmlega samsetningu, fóðurástand, leyfilegt höfnunarhlutfall og prófunartíma. Heildarlosun úr þrýstivélinni er ekki það sama og þurrir, sigaðir, söluhærðir kögglar sem eru afhentir í söfnunarkerfið.
Slithlífar eiga einnig heima á þessu stigi. Slípiefni, glertrefjar og mengað endurvinnsluefni geta breytt skrúfunni og tunnu efnisstefnunni. Skoðaðu Nanhaiya'ssamsíða tvískrúfa íhlutir, stakar skrúfurogvarahlutirmeð væntanlegu fóðri, frekar en að bæta við almennum valkosti fyrir harða yfirborð í lokin.
Samþykkja línuna með efnislegum og mælanlegum árangri
Snúningspróf án hleðslu athugar samsetningu, en það sannar ekki frammistöðu köggla. Viðtökupróf verksmiðjunnar ætti að nota samþykkt efni eða skýrt skjalfest jafngildi og ætti að vera nógu lengi til að afhjúpa óstöðugleika í fóðrun, þrýstingi, loftræstingu og skurði.
- Staðfestu prófunarefnið.Skráðu lotu, formúlu, fóðurform, magnþéttleika, raka og undirbúning. Geymdu geymt sýnishorn.
- Staðfestu línu umfang og öryggi.Athugaðu mótora, hitara, hlífar, læsingar, neyðarstopp, tól, tæki og snúning áður en fjölliða er fóðrað.
- Náðu stöðugri starfsemi.Skráðu hraða fóðrunar, skrúfuhraða, svæðisstillingar, mælt bræðsluhitastig, þrýsting, tog eða mótorálag, lofttæmi og aðstæður í kælivatni.
- Mældu söluhæfa framleiðslu.Vigtið þurra köggla eftir skimun í ákveðinn tíma. Skráðu gangsetningarúrgang, þráðabrot, þyrpingar og skjábreytingar sérstaklega.
- Prófaðu gæði köggla.Notaðu samþykkta kögglastærð, fínefni, raka, magnþéttleika, lit, bræðsluflæði, dreifingu eða niðurstreymis mótunarpróf.
- Skoraðu á venjubundinn viðburð.Sýndu breytingar á skjá, eðlilega endurræsingu, endurheimt fóðurs eða litabreytingar ef það skiptir máli fyrir daglega framleiðslu.
- Skoðaðu vélina.Athugaðu flutning á loftræstingum, útfellingum, ástandi skera, óeðlilegan hávaða, leka og aðgengilega hreinsunarstaði eftir hlaup.
Verksmiðjusýn okkar:ekki samþykkja línu vegna þess að hún nær í stuttan tíma í fyrirsagnarúttakið. Við leitum að stöðugum glugga: fóðrari helst fullur, þrýstingur rekur ekki, loftopið helst skýrt, skerið myndar ekki of mikið fínefni og kögglar standast niðurstreymisprófun kaupanda. Stöðugt söluhæf framleiðsla er talan sem skiptir máli.
Algengar spurningar
Er tveggja skrúfa kögglalína alltaf betri en einskrúfa lína?
Nei. Samhliða tveggja skrúfa lína er sterkari þegar ferlið þarf að blanda fjölliðum, dreifa fylliefnum eða litarefnum, bæta við innihaldsefnum í gegnum hliðarmatara eða fjarlægja verulega rokgjörn efni. Einskrúfa lína er oft beinari kosturinn þegar stöðugt, tilbúið hráefni þarf aðallega bræðslu, síun, þrýstingsmyndun og kögglaskurð.
Hvaða kögglalína er betri fyrir endurunnið PE eða PP?
Það fer eftir ástandi endurslípunnar. Flokkaður, þveginn og sæmilega stöðugur PE eða PP straumur gæti passað í einskrúfu línu með réttri fóðrun, afgasun og bræðslusíun. Blandaðar blöndur, fylliefnisbæti, lykt eða rokgjörn fjarlæging og krefjandi einsleitni geta réttlætt samhliða tveggja skrúfu línu.
Hvaða línu ætti ég að velja fyrir masterbatch eða mjög fyllt efnasambönd?
Byrjaðu matið með samsíða tveggja skrúfu línu vegna þess að eininga skrúfuþættir og aðskilin fóðrunarsvæði veita meiri stjórn á dreifi- og dreifiblöndun. Gerð fylliefnisins, hleðsla, lausþéttleiki, slípiefni og nauðsynleg dreifing ákvarða enn fóðrunarbúnaðinn, skrúfuna og slitpakkann.
Getur einskrúfa kögglalína notað lofttæmandi afgasun?
Já. Nanhaiya býður upp á lofttæmandi afgasun sem valkost á einskrúfu kúlulínu. Loftræstistaðan, fyllingarstig skrúfunnar, rakastig, bræðsluþétting og lofttæmisgeta verða að vinna saman svo efni flæði ekki yfir loftopið.
Hver er munurinn á strand- og vatnshringköggli?
Þráðakerfi þrýstir út samfellda þræði, kælir þá og sker þá síðan í sívala köggla. Vatnshringakerfi klippir bræðsluna við mótunarhliðina og flytur kögglana í burtu í vatni. Efnishegðun, afköst, skiptiþarfir, lögun köggla og þátttaka rekstraraðila ættu að ráða aðferðinni.
Hversu mikið afköst geta Nanhaiya pillunarlínur framleitt?
Nanhaiya telur upp 100 kg/klst fyrir einskrúfu köggulínuna sína og 300 til 600 kg/klst fyrir samhliða tveggja skrúfu köggulínulínu. Þetta eru birtar vörustillingar, þannig að lokatilboðið ætti að tilgreina nákvæma samsetningu, fóðurástand og samþykkisgrundvöll fyrir valda vél.
Hvaða upplýsingar ætti ég að senda með beiðni um pelletizing línu?
Sendu fjölliðaeinkunnir og prósentutölur, fóðurform, magnþéttleika, raka, mengun og rokgjörn magn, aukefni og fylliefni, núverandi og markframleiðsla, kögglastærð, síunarþörf, notkunarskilyrði, skipulag verksmiðjunnar, eftirlitsstaðal og mælanlegt staðfestingarpróf.
Auglýsingaupplýsing: Nanhaiya framleiðir pelletsunarlínur, skrúfur, tunnur og útpressunaríhluti sem tengdir eru í þessari handbók. Endanlegt val fer eftir efni kaupanda, samþykktu línuumfangi, tæknisamningi og viðtökuprófi.