
Hvað gerir skrúfutunnan í raun og veru
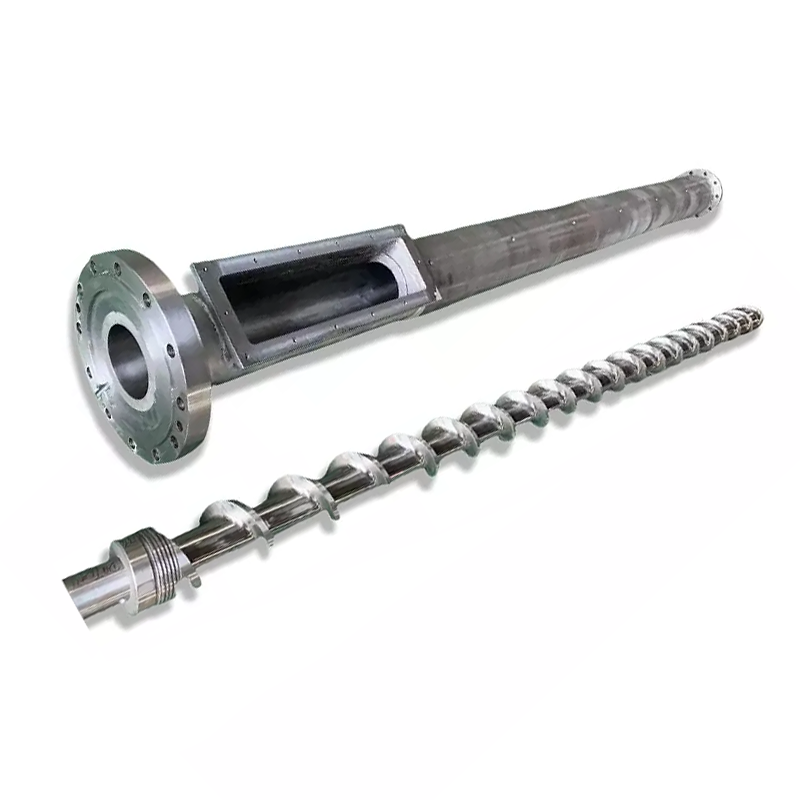
Skrúfan og tunnan virka sem samsett par. Hér er röðin í hverri lotu:
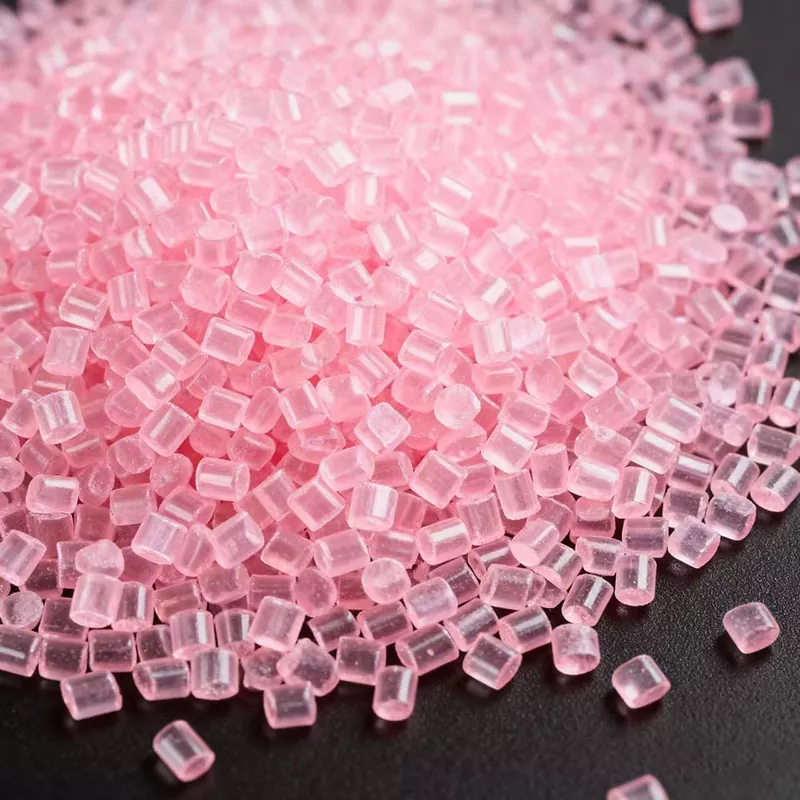
- Fóðrun— Plastkögglar falla úr tankinum í fóðursvæðið.
- Bráðnun— Snúningsskrúfan myndar klippihita. Ásamt tunnuhitara bráðna kögglar og þjappast saman.
- Mæling— Bræðslan verður einsleit í hitastigi og þrýstingi fyrir inndælingu.
- Inndæling— Skrúfan færist áfram eins og stimpill og þrýstir bráðnu plasti inn í mótið.
Sérhver hönnunarbreyta - rúmfræði, svæðishlutföll, yfirborðsmeðferð - hefur áhrif á hversu vel þessi fjögur skref gerast. Misræmi í einhverju þeirra kemur fram sem framleiðsluvandamál.
Ákvörðun 1: L/D hlutfall
L/D hlutfallið (lengd skrúfunnar deilt með þvermáli hennar) er mikilvægasta talan á forskriftarblaðinu. Það stjórnar dvalartíma, blöndunargæðum og hitadreifingu.Flestar almennar sprautumótunarforrit nota 20:1.
| Resín | Mælt með L/D |
|---|---|
| PP, PE, PS (staðall) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (hitaviðkvæmt) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-styrkt efni | 20:1 – 24:1 |
Ákvörðun 2: Þjöppunarhlutfall
Þjöppunarhlutfallið (CR) mælir hversu mikið skrúfarásin þrengist frá matarsvæðinu að mælisvæðinu. Hærra CR þjappar bræðslunni árásargjarnari saman - gott fyrir myndlaus plastefni sem mýkjast smám saman. Neðri CR er mildari, sem er það sem þú þarft fyrir hitanæm eða trefjafyllt efni.
| Resín | Þjöppunarhlutfall |
|---|---|
| ABS, PC, PMMA (myndlaust) | 3,0 – 3,5:1 |
| PP, PE, Nylon (hálfkristallað) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF-styrkt (≥15%) | 2,0 – 2,5:1 |
Ákvörðun 3: Svæðishlutföll
Venjuleg innspýtingarskrúfa skiptist í þrjú svæði. Hlutfall hvers svæðis skiptir jafn miklu máli og heildar L/D.
- Fóðursvæði (L1):Djúpar rásir sem taka við föstum kögglum úr tankinum. Lengri = meiri afköst.
- Þjöppunarsvæði (L2):Rásdýpt minnkar smám saman. Mest af bráðnun á sér stað hér.
- Mælingarsvæði (L3):Grunnar, stöðugar rásir. Tryggir jafnt bræðsluhitastig og þrýsting fyrir inndælingu.
| Resín | Fæða (L1) | Þjöppun (L2) | Mæling (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Nylon (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
Ákvörðun 4: Skrúfa tunnu efni
38CrMoALA — Staðlað grunnlína
Nanhaiya sprautumótarskrúfur eru framleiddar úr38CrMoALA stálblendi, hitameðhöndlað og slökkt. Þetta grunnefni ræður vel við venjulega hitauppstreymi eins og PE, PP, PS og ABS, með endingartíma u.þ.b.10.000–20.000 klstvið venjuleg rekstrarskilyrði.
Nitriding
Gasnítrun við 500–560°C myndar nítrað lag0,5–0,8 mm á þykktmeð hörku á950–1050 HV (~62 HRC). Þetta bætir slitþol um 30–40% miðað við ómeðhöndlað stál. Staðall fyrir flest sprautumótunarforrit sem keyra ófyllt eða létt fyllt efni.

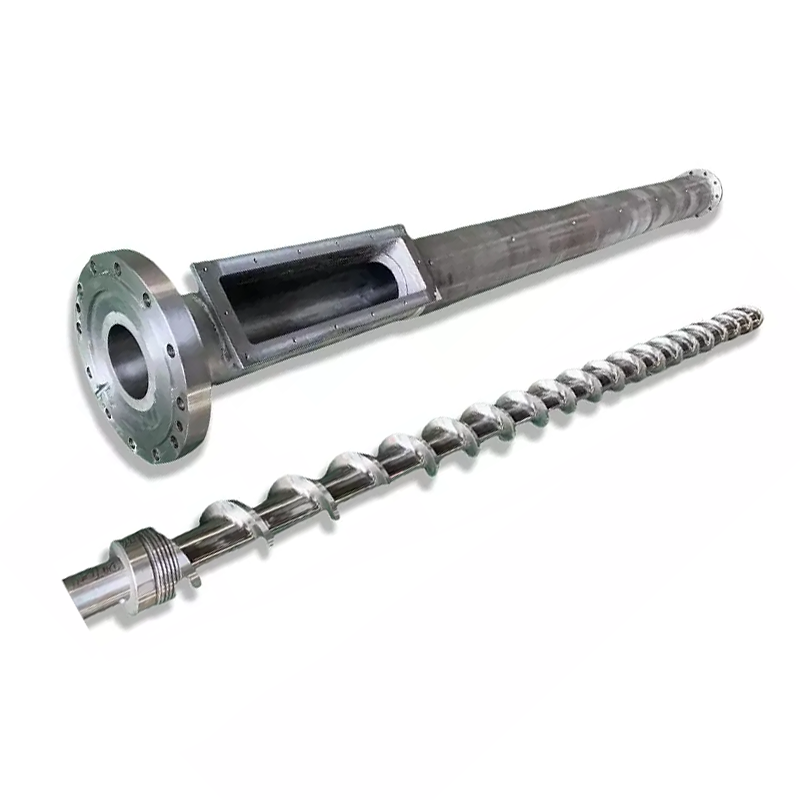
Nanhaiya stökkbreytt (skyndileg) innspýtingarskrúfa - hentugur fyrir kristallað kvoða eins og PP, PE og nylon.
Bimetallic - Fyrir slípiefni
Tvímálm tunnur hafa slitþolið fóður úr háblendi sem er málmfræðilega tengt við holuna. Bimetallic ferli Nanhaiya nær tilhörku innri borunar 62 HRCmeð harðri álblöndu úðsuðu í kringum slitsvæði innanhúss tunnunnar.
| Umsókn | Skrúfa efni | Tunnumeðferð |
|---|---|---|
| PE, PP, PS (ófyllt) | 38CrMoALA nítraður | Venjulegur nítraður |
| ABS, PC, Nylon (ófyllt) | 38CrMoALA nítraður | Venjulegur nítraður |
| PA + GF ≤30% | 38CrMoALA, slökkt + mildaður | Nítraður eða tvímálmur |
| GF innihald 15–50% | Bimetallic / TC flugbrúnir | Bimetallic |
| PVC / ætandi plastefni | Tæringarþolið álfelgur | Bimetallic (CR einkunn) |
| Koltrefjafyllt | Volframkarbíð | TC-sprautað gat |
Ákvörðun 5: Þvermál skrúfu og skotstærð
Raunverulegt skot þitt ætti að falla á milli35% og 70%af hámarks skotgetu skrúfunnar. Undir 35% situr efnið of lengi í tunnunni og á hættu á niðurbroti. Yfir 70% getur skrúfan ekki jafnað sig nógu hratt innan hringrásarinnar.
Hér að neðan eru algengar stillingar fáanlegar frá Nanhaiya:
| Inndælingarmagn (g) | Skrúfa Ø × Lengd (mm) | Tunna Ø × Lengd (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

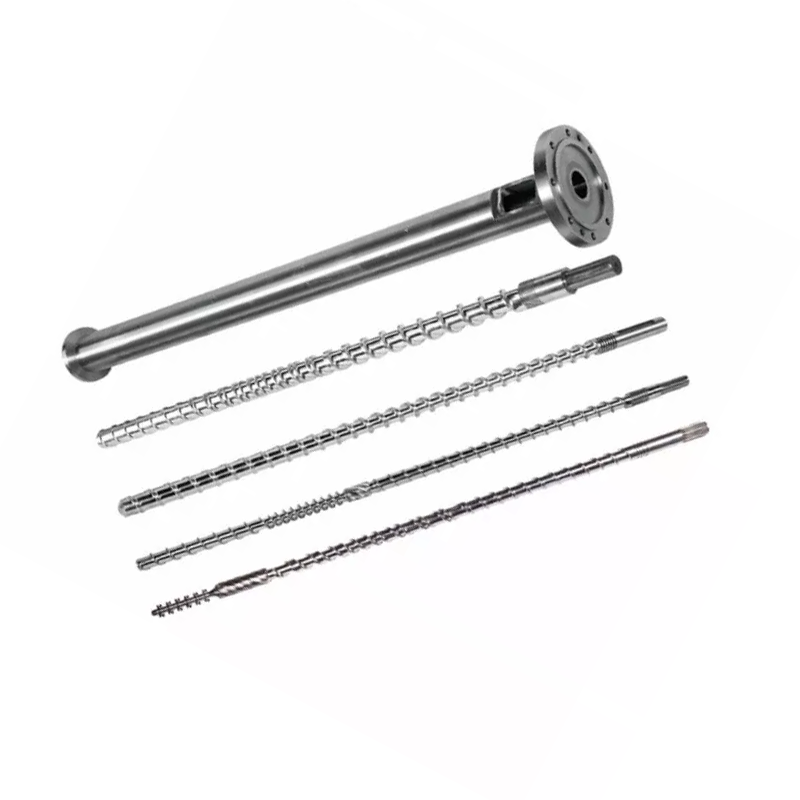
Nanhaiya hægfara innspýtingarskrúfa - betra fyrir myndlaus plastefni eins og ABS, PC og PMMA.
Viðvörunarmerki Núverandi skrúfa þín er röng fyrir starfið
- Svartir blettir eða brunamerki— Efni sem eyðileggst af óhóflegum dvalartíma eða heitum reitum. Athugaðu hitastig tunnu og skrúfuúthreinsun.
- Ósamræmi skotþyngd— Oft slitinn bakloki eða of mikið bil frá skrúfu í tunnu sem gerir bakflæði kleift.
- Slitmerki á yfirborðinu— Raki eða gas í bræðslunni. Getur bent til ófullnægjandi forþurrkunar eða skrúfunnar sem loftræstir ekki almennilega.
- Hægur bati / langur lotutími— Mýkingargeta er ófullnægjandi. Þvermál skrúfu þarf líklega að aukast.
- Mikið rusl við litabreytingar— Léleg blöndun á mælisvæðinu. Maddock eða hindrunarblöndunarefni sem bætt er við skrúfuna leysir þetta oft.
Hvað á að segja framleiðanda þínum þegar þú biður um tilboð
- Vélarmerki og gerð— eða borþvermál og flansmál fyrir óhefðbundnar vélar
- Aðal plastefni— innifalið tegund fylliefnis og prósentu ef við á
- Skotstærðarsvið— lágmark og hámark í grömmum
- Miðað hringrásartíma
- Núverandi vandamál sem þú ert að reyna að leysa— ef einhver er
Fáðu tæknileg meðmæli frá Nanhaiya
Við svörum innan 12 klukkustunda. Verkfræðiteymi okkar getur tilgreint rétta skrúfuna, efnisflokk og mál fyrir vélina þína og plastefni - áður en þú skuldbindur þig til tilboðs.