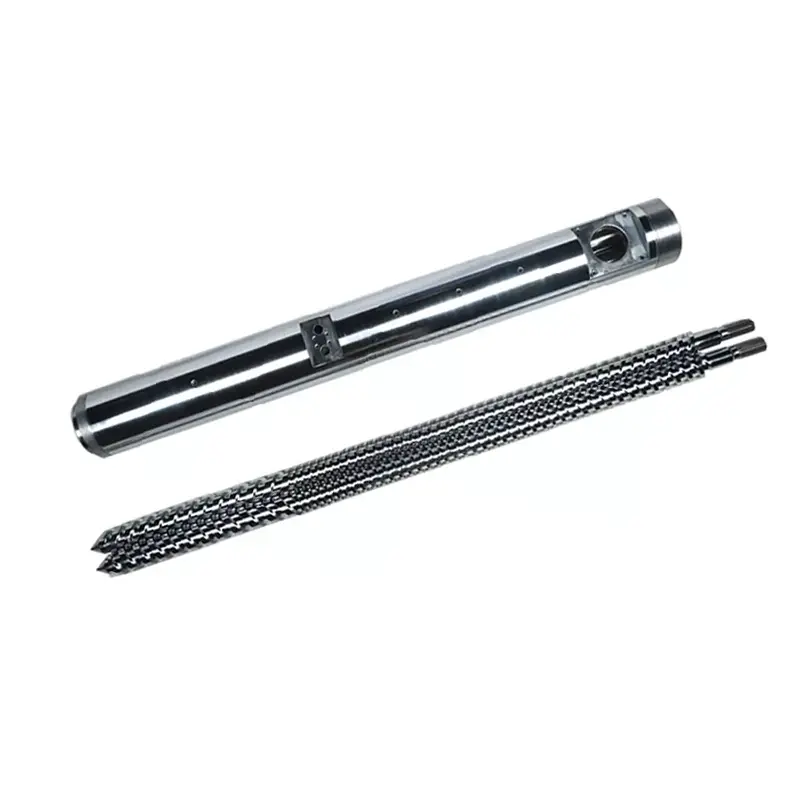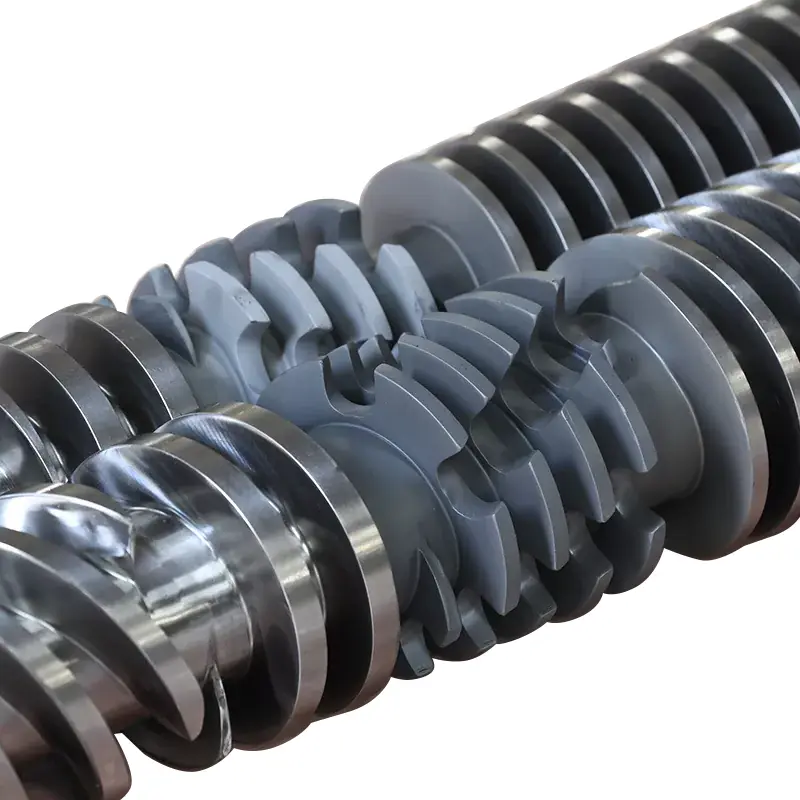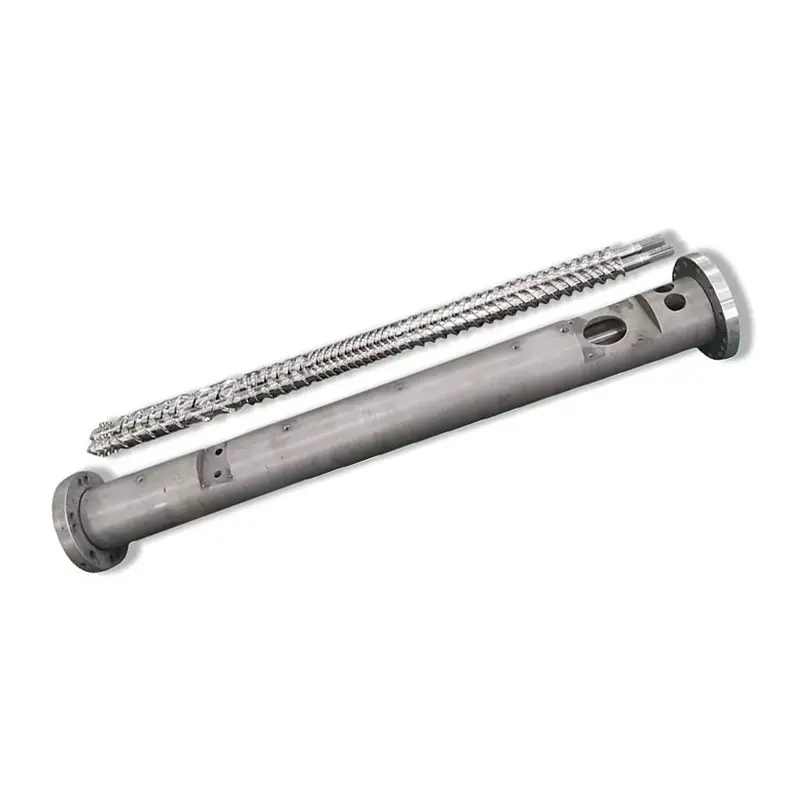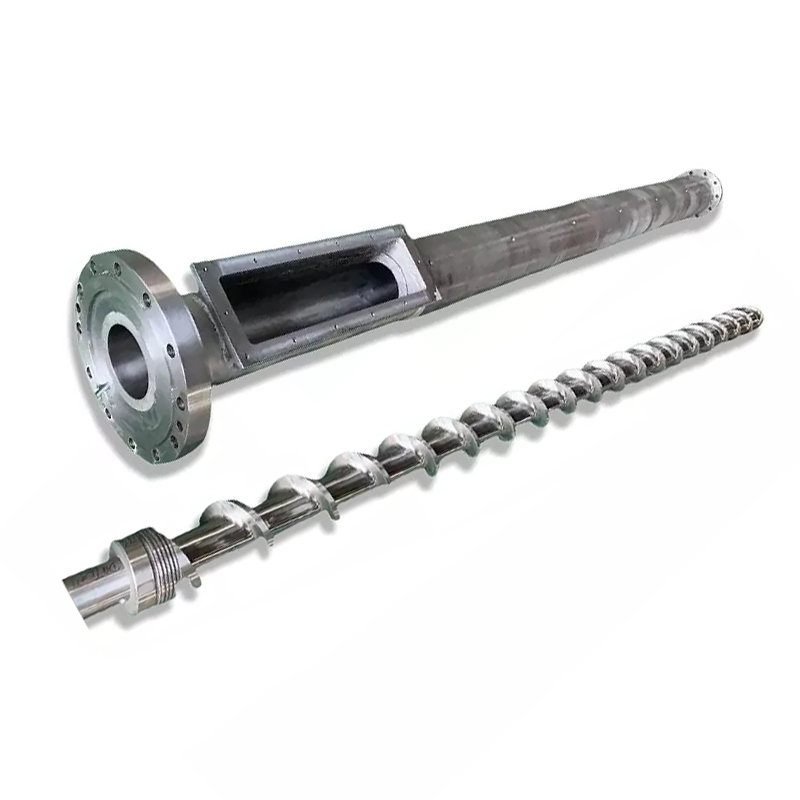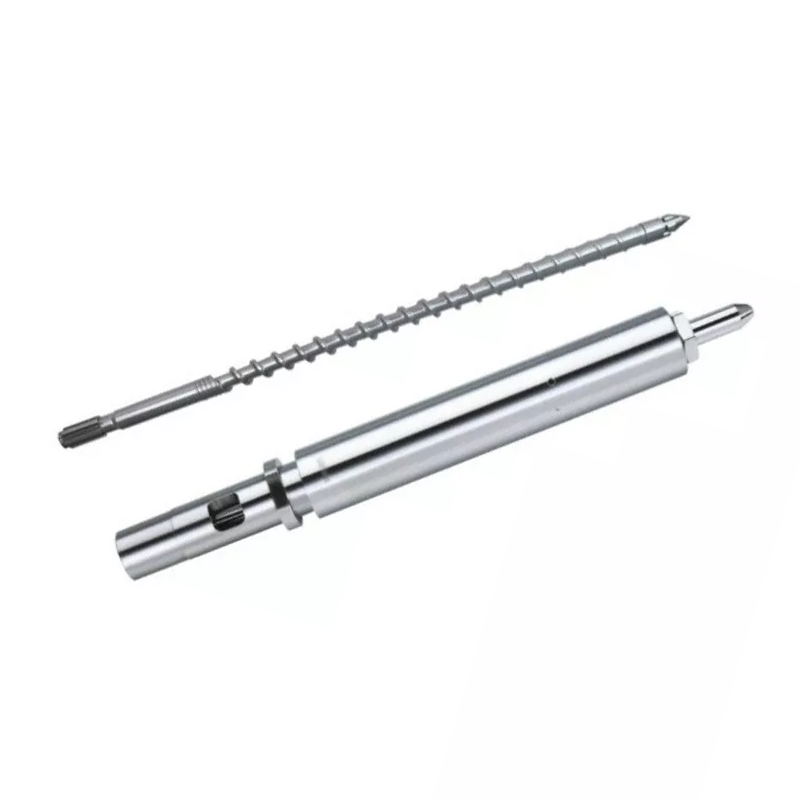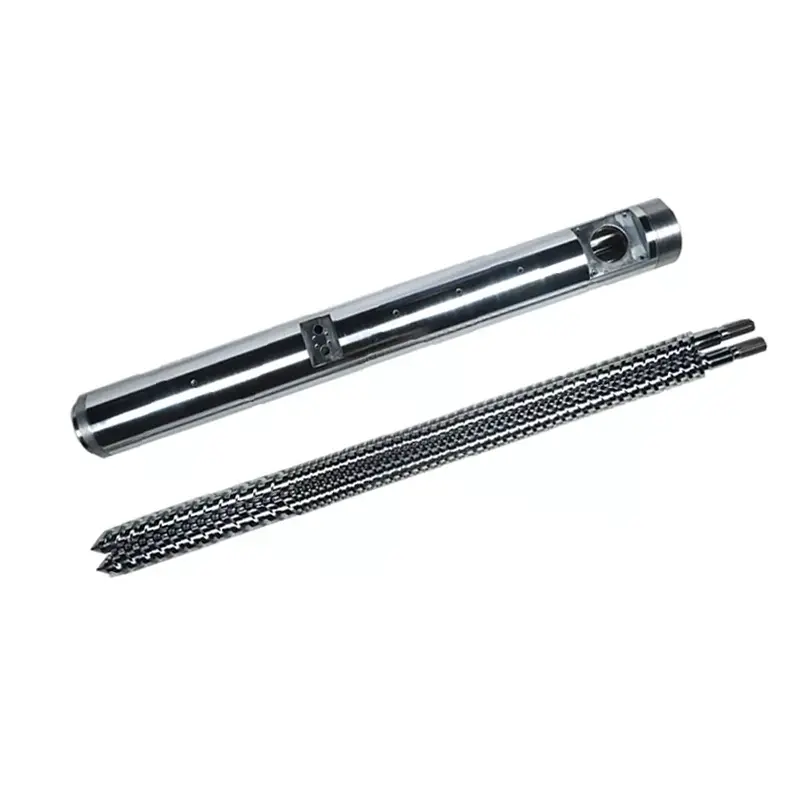
Þinninnspýting mótun skrúfa tunnuákveður bræðslugæði, samkvæmni skots og hringrásartíma. Hér að neðan: hvernig á að velja rúmfræði og yfirborðsmeðhöndlun fyrir plastefnið þitt, hvernig á að viðhalda settinu og hvernig á að rekja galla aftur til skrúfunnar, tunnunnar eða athugahringsins í stað þess að elta það í gegnum vélstillingar. Nítruðu 38CrMoAlA innspýtingarskrúfurnar okkar bera 0,5–0,8 mm nítruðu lag við 950–1050 HV, henta PE, PP, PS og ABS og meðhöndla glertrefja allt að 30%. Framhjá því, eða á ætandi plastefni, þarf holan að úða harðblendi upp í 62 HRC. Ef framleiðsla lækkaði og lotur teygðust, lestu bilanaleitartöfluna áður en þú snertir annað setpunkt.

Hvað er sprautumótandi skrúfutunna?
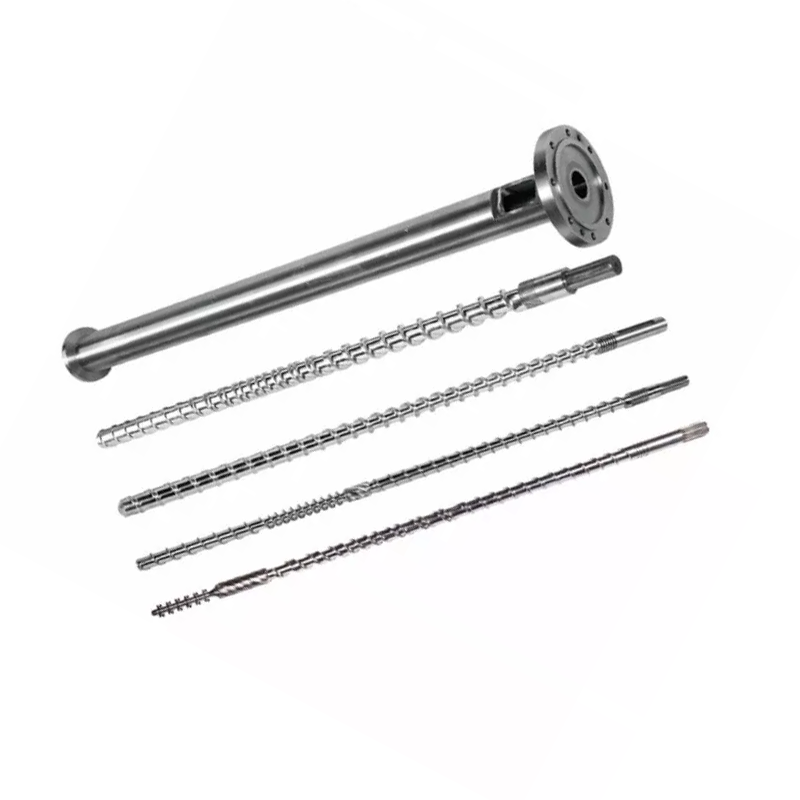
Skrúfan og tunnan mynda mýkingareiningu sprautumótunarvélarinnar. Saman taka þeir fastar kögglar úr tunnunni, bræða þá, blanda þeim saman í einsleita bræðslu, mæla nákvæmlega skotið og sprauta því skoti í mótið. Sérhver hluti sem vélin þín framleiðir fer í gegnum þetta par.
Mótar skipta um stúta, stilla mót og stilla hitastig í margar vikur áður en þeir líta á mýkingareininguna. Sú röð er afturábak. Þegar skrúfan eða tunnan slitnar færir engin stillingarpunktur á stjórnanda ferlið aftur.
Hlutverk skrúfunnar í mýkingu
Skrúfan sér um mestu bræðsluna og ekki með hitaraböndunum. Tunnuhiti stuðlar, en ríkjandi bræðslubúnaður erskurðarhiti: skrúfan dregur fjölliðu á móti heitum tunnuveggnum og núningurinn myndar hita inni í efninu sjálfu. Þess vegna breytist rúmfræði skrúfa bræðsluhitastigs jafnvel þegar stillipunktarnir þínir hreyfast ekki.
Skrúfan mælir líka skotið. Hann snýst til að mýkjast, dregst inn þegar bráðnin safnast fyrir framan oddinn og stoppar síðan. Fjarlægðin sem hún er dregin inn er skotstærð þín. Sérhver bræðsla sem lekur aftur á bak yfir flugin eða framhjá eftirlitshringnum skemmir þá mælingu.
Að lokum sprautar skrúfan inn. Hann hættir að snúast og keyrir áfram eins og stimpill og þvingar bræðslu í gegnum stútinn. Þetta tvöfalda hlutverk, snúningur og fram og aftur, skilur innspýtingarskrúfu frá útpressunarskrúfu.
Hlutverk tunnunnar í hitaflutningi og innilokun
Tunnan er nákvæmni þrýstihylki með upphitaðri holu. Það inniheldur innspýtingarþrýsting, flytur varma frá böndunum inn í fjölliðuna og gefur harða vegginn sem skrúfan klippir efni á móti.
Holan verður að vera kringlótt, beint og þétt. Þegar holan er of stór eykst bilið milli skrúfuflugs og tunnuveggs. Bræðsla lekur síðan aftur á bak yfir flugin í stað þess að fara áfram og mýkingarhraði minnkar.
Tunnuhitun er svæðisbundin, venjulega fóðrun, þjöppun og mæling, hver með eigin stýringu og hitaeiningu. Hitaeining á einu svæði getur eldað efni í marga mánuði á meðan skjárinn er eðlilegur.
Hvernig skrúfa og tunna vinna saman sem kerfi
Hlutarnir tveir virka sem samsvörun par og talan sem lýsir parinu ergeislalaga úthreinsun: helmingur munurinn á þvermáli tunnuhols og þvermál skrúfuflugs.
Úthreinsun er lítil að hönnun. Þumalfingursreglan fyrir nýtt sett er u.þ.b. 0,001 tommu úthreinsun á hlið fyrir hvern tommu skrúfuþvermáls. Á 60 mm (um 2,36 tommu) skrúfu lendir hún nálægt 0,06 mm á hlið. Byggingarteikningin þín er heimildin og hún ætti alltaf að vera númerið sem þú athugar á móti.
Þetta litla bil gerir raunverulega vinnu. Það neyðir fjölliðuna til að klippa sig við tunnuvegginn í stað þess að renna framhjá. Tvöfalda úthreinsun og klippingin veikist, bráðnun hægir á, framleiðsla minnkar og vélin reynir að jafna með hita sem hún ætti ekki að þurfa.
Að skipta um einn hluta einn lagar sjaldan slitið par. Ný skrúfa inni í slitinni tunnu endurheimtir aðeins helmingi tapaðrar úthreinsunar og misræmið klæðist nýja hlutanum hraðar en það ætti að gera.
Líffærafræði sprautumótunarskrúfu
Hefðbundin innspýtingarskrúfa skiptist í þrjú svæði auk oddarsamsetningar. Hvert svæði hefur starf, og hvert svæði mistakast á þann hátt sem þú getur þekkt.
| Svæði | Rásardýpt | Job | Hvernig bilun lítur út |
|---|---|---|---|
| Fæða | Djúpt | Taktu inn köggla, flyttu þá áfram | Brúar, sveltandi, óstöðugt fóður, ósamræmi bati |
| Þjöppun (umskipti) | Grunnur | Þjappið saman og bræðið fjölliðuna við tunnuvegginn | Óbrætt, léleg blöndun, þetta svæði slitnar fyrst |
| Mæling | Grunnt | Einsleitið og dælið stöðugri bræðslu | Skotafbrigði, hitastig |
| Ábending og athuga hringur | — | Lokaðu gegn bakflæði meðan á inndælingu stendur | Skotstærðarsvif, stutt skot, púðartap |
Fóðursvæði
Djúpar rásir grípa köggla úr hálsi töfrunnar og færa þær áfram sem fast efni. Þetta svæði bráðnar ekki mikið. Það miðlar.
Fóðurvandamál líkjast bráðnunarvandamálum. Ef kögglar brúa í hálsi, eða fóðurhlutinn verður of heitur og kögglar mýkjast og festast snemma, sveltur skrúfan. Endurheimtunartími breytist og skotstærð fylgir. Athugaðu kælingu matarhálsins áður en þú kennir rúmfræðinni um.
Þjöppunarsvæði (umskipti).
Sundið grynnist meðfram þessum kafla. Þessi grunnur kreistir fjölliðuna að heitum tunnuveggnum og myndar skurðarhitann sem bráðnar.
Þjöppunarsvæðið er þar sem slitið þéttist. Þrýstingur nær hámarki hér og slípiefni mala harðast hér. Þegar þú mælir slitna skrúfu, þá finnur þú tölurnar fyrst.
Mælingarsvæði
Grunnar rásir með stöðugri dýpt gera bræðsluna einsleita og dæla henni áfram við stöðugan þrýsting. Þetta svæði ákvarðar samkvæmni skot til skots.
Slit á mælisvæði kemur fram sem breyting á skoti og hækkandi bræðsluhitastig við sömu stillingar. Skrúfan vinnur erfiðara að færa sama efni.
Skrúfuoddur, athugunarhringur og bakloki
Athugunarhringurinn, stundum kallaður bakloki, á skilið meiri athygli en hann fær. Það situr við skrúfuoddinn og gerir eitt verk: meðan á inndælingu stendur þéttist það, þannig að bráðn fer í mótið í stað þess að fara aftur yfir skrúfuna.
Þegar það hættir að þétta, færðu breytileika í skotstærð, stutt skot og púði sem hverfur. Mótarar eyða vikum í að stilla innspýtingarþrýsting, halda tíma og hitastig í að elta þetta. Ekkert af því virkar, því bræðslan er að sleppa afturábak framhjá slitnum hring.
Þrjú merki vísa sérstaklega á athugahringinn. Púði er breytilegur frá skoti í stað þess að vera stöðugur. Skotþyngd svífur á meðan vélin tilkynnir eðlilegan bata. Og endurtekið ferli verður skyndilega óstöðugt án þess að breyta plastefni eða stillingu.
Helstu skrúfa rúmfræði færibreytur
Fjórar tölur lýsa inndælingarskrúfu. Skildu þau og tilboð birgja hættir að vera svartur kassi.
L/D hlutfall: Skilgreining, formúla og ráðlögð gildi eftir plastefni
L/D hlutfaller vinnulengd skrúfunnar deilt með ytra þvermáli hennar. Skrúfa sem er 22 sinnum lengri en hún er breið hefur L/D 22:1. Formúlan er einfaldlega L deilt með D og hlutfallið mælist með stærð: 50 mm skrúfa í 22:1 hefur 1.100 mm vinnulengd.
L/D stjórnar hversu mikið pláss skrúfan hefur til að bræða, blanda og einsleita. Lengri gefur meiri bræðslugetu og betri blöndun. Styttri gefur styttri dvalartíma, sem verndar hitanæm kvoða.
Innspýtingarskrúfur ganga styttri en útpressunarskrúfur. Skrúfan undirbýr eitt skot í einu frekar en að dæla stöðugt og efni situr í tunnunni á milli skota. ÍL/D hlutfall sprautumótunæfa, flestar vélar falla á milli 18:1 og 25:1, með 20:1 til 22:1 algengt á almennum vélum.
Hitaviðkvæm kvoða eins og PVC stuðlar að styttri endanum, þannig að efnið eyðir minni tíma heitt. Verkfræðiplastefni sem þarfnast rækilegrar bræðslu eru hlynntir lengri endann. L/D hlutfallsleiðbeiningar okkar fjallar ítarlega um málamiðlanir.
Þjöppunarhlutfall: Hvernig það hefur áhrif á klippihita og bræðslugæði
Þjöppunarhlutfallber saman rásardýpt á fóðursvæðinu við rásdýpt á mælisvæðinu. Skrúfa með inntaksrás þrisvar sinnum dýpra en mælirás hennar hefur þjöppunarhlutfallið 3:1.
Þjöppunarhlutfall ákvarðar hversu hart skrúfan vinnur efnið. Hærri þjöppun þýðir meiri klippingu, meiri vélrænan hita og árásargjarnari bráðnun. Lægri þjöppun meðhöndlar fjölliðuna varlega.
Passaðu það við plastefnið, ekki við val á stærri fjölda. Lágseigju pólýólefín þurfa jákvæða klippingu til að bráðna hreint. Hitaviðkvæm plastefni eins og PVC, PC og POM brotna niður við klippingu sem PE myndi yppa öxlum af. Þjöppunarhlutfallsleiðbeiningarnar okkar vinna í gegnum sviðin.
Flugdýpt, rásarbreidd og áhrif þeirra á úttak
Þjöppunarhlutfall er hlutfall og tvær skrúfur með sama hlutfall geta hegðað sér öðruvísi. Alger dýpi skipta máli.
Djúp mælirás flytur meira efni á hvern snúning, eykur mýkingarhraða, en hún blandar minna rækilega og skilar minna einsleitri bræðslu. Grunn mælingarrás blandast betur og skilar stöðugra hitastigi, við lægri afköst í hverri umferð.
Flugbreidd og helixhorn hafa áhrif á flutningsskilvirkni og klippuna sem efnið sér við fluglandið. Þetta eru hönnunarupplýsingar sem þú tilgreinir með því að lýsa ferlinu þínu fyrir skrúfuhönnuði, ekki tölur sem þú ættir að velja úr töflu.
Samband skrúfuþvermáls og skotstærðar
Þvermál skrúfa stillir skotgetu vélarinnar. Stærri skrúfa færir meira rúmmál á millimetra af ferð fram, þannig að hún skilar stærra skoti.
Hagnýta reglan er þægindaband, ekki hörð mörk. Hlaupa skot sem notar lítið brot af getu tunnunnar og efnið situr of lengi í tunnunni, hjólar í gegnum hita og niðurlægjandi. Keyrðu á næstum fullri afköstum og þú missir púðann sem þarf fyrir stöðuga pökkun.
Flestir mótarar miða á skot einhvers staðar á miðju nothæfu færi hlaupsins. Ef hluti þinn situr fyrir utan það band er rétta festingin önnur skrúfþvermál, ekki erfiðari vélarstilling.
Hér er útgefin víddartafla okkar, sem sýnir hvernig skotgetan fylgir skrúfum og tunnustærð á því sviði sem við byggjum. Notaðu það til að finna vélina þína, eða til að kanna þvermálið sem birgir er að vitna í.
| Skot (g) | Skrúfa Ø × lengd (mm) | Tunna Ø × lengd (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Tvennt að lesa út úr því. Skotgeta klifrar með þvermáli eins og eðlisfræðin krefst. Og ytra þvermál tunnunnar vex með því, þess vegna er stærri skrúfa aldrei ókeypis uppfærsla: hún er í annarri stærðarflokki vélarinnar.
Tegundir sprautuskrúfa: Hvaða þarftu?
Fimm skrúfafjölskyldur ná yfir næstum hverja inndælingu. Hið rétta fer eftir plastefninu þínu og hvers hlutur þinn krefst.
| Skrúfa gerð | Hvað það gerir | Best fyrir | Veikleiki |
|---|---|---|---|
| Almennur tilgangur (GP) | Eitt flug, þrjú staðalsvæði | PE, PP, PS, ABS, flest vörukvoða | Málamiðlun rúmfræði; glímir við krefjandi kvoða |
| Hindrun | Annað flug skilur fast rúm frá bræðslulaug | Betri bráðnun, meiri framleiðsla, óbræðsluviðkvæmir hlutar | Kostar meira; of mikið á auðveldum kvoða |
| Blöndun / blanda | Bætir við Maddock eða pinnablöndunarhlutum | Litur masterbatch, fyllt efnasambönd, rákaviðkvæmir hlutar | Auka klippa; rangt fyrir hitanæm kvoða |
| Loftræst (tveggja þrepa) | Þjöppunarsvæði auk loftopnar dregur frá sér rokgjörn efni | Rakakennd kvoða þar sem þurrkun er óhagkvæm | Flókið; vent getur slefa ef það er ekki í samræmi |
| PVC sértækt | Lítil þjöppun, fáður yfirborð, engir dauðir blettir | Stíft og sveigjanlegt PVC | Tilvalið byggt; ekki almenn skrúfa |
Skrúfa fyrir almennan tilgang (GP): Algengast, best fyrir?
GP skrúfan er málamiðlun og góð. Það keyrir PE, PP, PS og ABS á viðunandi hátt, sem nær yfir flestar vörumótun. Vélasmiðir senda það sem staðalbúnað vegna þess að það er öruggasta sjálfgefið þegar þeir vita ekki hvað þú munt keyra.
Málamiðlunin kostar þig þegar plastefnið verður krefjandi. GP skrúfa á glerfylltu nylon slitnar hratt. GP skrúfa á hörðu PVC brýtur niður efnið. GP skrúfa sem er ýtt fyrir hámarksafköst á þunnvegguðum hluta skilar óbræðslu. Þegar eitthvað af þessu lýsir ferlinu þínu, borgar sérsmíðuð skrúfa sig í rusl eingöngu.
Hindrunarskrúfa: Betri bræðsluskilnaður og einsleitni
Hindrunarskrúfa bætir öðru flugi í gegnum bræðslusvæðið. Það flug skilur líkamlega að hinar fastu kögglar sem eftir eru frá bræðslunni sem þegar hefur myndast og heldur fast efninu þrýst á heita tunnuvegginn þar sem þau halda áfram að bráðna.
Án hindrunar leynast fastar agnir inni í bræðslupottinum, einangraðar frá veggnum og geta lifað að stútnum sem óbráðnar. Með einum lýkur bráðnun fullkomnari og stöðugri.
Ávinningurinn er betri einsleitni bræðslunnar við sama eða meiri framleiðsla, sem kemur fram sem færri óbræðingar, þéttari skotstýringu og breiðari vinnsluglugga. Mótvélar sem keyra þunnveggaðar umbúðir, sjónhluta eða eitthvað sem er óbræðsluviðkvæmt ættu að biðja um einn með nafni.
Blöndunar-/blöndunarskrúfa: Fyrir fyllt og litað masterbatch efni
Blöndunarskrúfur bæta við sérstökum blöndunarhluta, venjulega nálægt oddinum. Maddock (skorinn) hlutar þvinga bráðnun í gegnum þröng eyður, brjóta upp óbræddar agnir með klippingu. Pinnablöndunartæki kljúfa og sameina flæðið aftur, dreifa lit og fylliefni.
Notaðu einn þegar litastriking er gæðavandamál, þegar dreifing masterlotu skiptir máli eða þegar fylliefnisdreifing knýr frammistöðu hluta. Viðmiðunin er bætt við klippingu, sem gerir blöndunarhluti að röngum vali fyrir hitanæma kvoða sem eru þegar nálægt niðurbrotsmörkum þeirra.
Loftræst/afgasunarskrúfa: Fyrir rakahreinsandi kvoða
Loftræst skrúfa gengur í tveimur þrepum. Fyrsta stigið bráðnar, síðan dýpkar rásin skyndilega og lækkar bræðsluþrýstinginn í næstum núll við loftop sem er skorið inn í tunnuna. Þar berast raki og rokgjörn efni, oft í lofttæmi. Annað stigið setur síðan aftur þrýsting á bræðsluna til inndælingar.
Þetta virkar fyrir rakahreinsandi plastefni þar sem þurrkun er óhagkvæm eða óáreiðanleg. Það hefur einnig áhættu í för með sér: ef þrepin tvö eru ekki samræmd, ýtir bræðslan út úr loftopinu í stað gass. Loftskrúfa og loftræst tunna verða að vera hönnuð saman, þess vegna eru þau tilgreind sem sett og ekki endurnýjuð af tilviljun.
PVC-sérstök skrúfuhönnun: hvers vegna staðlaðar skrúfur mistakast með PVC
Stíf PVC refsar venjulegri skrúfu á tvo vegu í einu. Það brotnar niður við klippingu og losar vetnisklóríð sem síðan tærir stálið sem það situr á móti. Tjón hefst áður en rekstraraðili sér galla.
PVC skrúfa svarar báðum hótunum. Lítil þjöppun heldur klippingu mildum. Fægðir fletir og dauðblettalaus rúmfræði koma í veg fyrir að efni staðni og eldist. Settið þarf nánast alltaf tæringarþol í yfirborðsmeðferðinni, ekki aðeins slitþol. OkkarPVC skrúfa tunnu leiðarinær yfir efnafræði, og okkarkeilulaga tvískrúfa tunnaþjóna PVC á extrusion hlið.
Hvernig á að velja réttu skrúfutunnuna fyrir plastefnið þitt
Val á plastefni knýr aðra hverja ákvörðun á síðunni: rúmfræði, stál og yfirborð. Lestu töfluna, lestu síðan glósurnar undir henni, því þær bera viðvaranirnar.
| Resín | Dæmigert L/D | Dæmigert þjöppunarhlutfall | Skrúfa gerð | Sérstakar athugasemdir |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | heimilislæknir eða hindrun | Fyrirgefandi. Þarf jákvæða klippingu til að bráðna hreint |
| PS / MJJÖMIR | 20:1 – 22:1 | 1,8:1 – 2,5:1 | heimilislæknir | Lág seigja, bráðnar auðveldlega. Mjúk blöndun á mjöðmum |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | heimilislæknir eða hindrun | Formlaust. Horfðu á klippihita, rákir sjást auðveldlega |
| PC og verkfræðiplast | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Hindrun eða heimilislæknir, lítil klippa | Hátt bræðsluhitastig, þröngur gluggi. Lengri L/D, mild þjöppun |
| PVC stíft | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC sértækt | Tæringarþol er ekki valfrjálst. Stuttur dvalartími |
| PVC sveigjanlegt | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC sértækt | Meira fyrirgefandi en stíft, samt ætandi |
| PET (forform) | 20:1 – 24:1 | Lág, nákvæm mæling | Sérhannað PET | Þurrkaðu það eða eyðileggðu það. Lítil klippa, lágmarks búseta, fáður yfirborð |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, lítil klippa | Brotnar verulega niður ef ofhitað er. Nákvæm hitastýring |
| Glerfyllt / slípiefni | Á grunn plastefni | Á grunn plastefni | Grunngerð + hart yfirborð | Rúmfræði fylgir grunnplastefninu. Theyfirborðer það sem breytist: fara bimetallic |
Hvernig á að nota þessa töflu:þetta eru dæmigerð birt svið og upphafsstaðir, ekki forskriftir. Vélin þín, einkunn þín, hlutur þinn og framleiðsla þín breytir tölunum. Skrúfuhönnuður staðfestir endanlega rúmfræði gegn raunverulegu ferli þínu. Pantaðu aldrei frá almennu borði án þess samtals.
PP og PE: Hálfkristallað, miðlungs klipping
Pólýólefín eru auðveldasta málið. Þeir þola klippingu, bráðna yfir breiðan glugga og fyrirgefa GP skrúfu. Miðlungs til meiri þjöppun virkar vel, vegna þess að þessi lágseigju plastefni þurfa jákvæða klippingu til að bráðna hreint frekar en að renna í gegnum hálfbráðna.
Ýttu framleiðslunni harkalega á þunna veggi og hindrunarskrúfa fær kostnaðinn sinn með því að skila fullkomnari bræðslu á sama hraða.
ABS og PS: Formlaust, Horfðu á Shear Heat
Formlaus kvoða mýkjast á svið frekar en að bráðna á skörpum punkti. PS keyrir á lágri þjöppun því það bráðnar svo auðveldlega. ABS þarfnast meiri umönnunar: það sýnir rákir og dreifingu þegar það brotnar niður og klippihiti er venjulega ástæðan.
Ef ABS hlutar ráka og stillingar þínar líta út fyrir að vera rétt, grunaðu klippingu áður en þú grunar þurrkarann. Árásargjarn þjöppunarhlutfall á hitanæmu myndlausu plastefni framleiðir sína eigin galla.
PC og verkfræðiplast: Hár hiti, lengri L/D
PC, nylon, PBT og ættingjar þeirra bráðna hátt og brotna niður nálægt því. Þeir þurfa ítarlega bræðslu, sem gefur tilefni til lengri L/D, en þeir refsa einnig dvalartíma, sem mælir gegn því að halda bræðslu í stórri tunnu.
Upplausnin er lengri L/D með mildri þjöppun og réttri stærð. Fáðu skotstærðina ranga á tölvunni og efnið fer í gegnum hita þar til það gulnar, sama hversu góð skrúfan er.
PVC stíft og sveigjanlegt: Tæringarþol mikilvægt
Allt að ofan um PVC á við um val. Stíft PVC situr í neðri enda bæði L/D og þjöppunar, vegna þess að tími og klipping eru báðir óvinir. Yfirborðsmeðferðin verður að standast tæringu, ekki bara núningi, og það breytir vali á álfelgur inni í tvímálmi tunnu.
PET og POM: Lítil klippa, nákvæm hitastýring
PET er rakafræðilegt. Vatn í bræðslunni vatnsrýrir fjölliðakeðjurnar, lækkar innri seigju og skilur eftir sig brothætta og grugguga á meðan vélin lítur út fyrir að vera í lagi. Þurrkaðu plastefnið á réttan hátt, hafðu litla klippingu, hafðu stutta búsetu og tilgreindu fágað yfirborð svo útfellingar myndist ekki.
POM þolir venjulega þjöppun en brotnar verulega niður við ofhitnun og niðurbrotsefni þess eru hættuleg. Hitastýring og dvalartímaaga skipta meira máli en snjöll rúmfræði.
Glerfyllt og slípiefni: 30% línan
Hér er skýrasta reglan á síðunni og hún er tala, ekki tilfinning.Glertrefjar allt að 30%: nítrað 38CrMoAlA sett sér um það.Við smíðum og metum nítruðu innspýtingarskrúfurnar okkar fyrir nákvæmlega það, slökktar og hertar, síðan gasnítraðar í 0,5–0,8 mm hylki við 950–1050 HV.
Yfir 30% gler, eða með steinefnafylliefni og logavarnarefni ofan á, þarf yfirborðið að breytast.Nítraður hulstur er dreifingarlag og slípiefni sker í gegnum það mun fyrr en stálið undir á skilið.
Það er þegar abimetallic skrúfa tunnuhættir að vera uppfærsla og verður rétta forskriftin: hörðu álfelgur sprautaði allan hringinn í kringum slitsvæði holunnar og færir innri hörku í 62 HRC. Rúmfræðin fylgir enn grunnplastefninu. Aðeins yfirborðið breytist. Okkarbimetallic vs nitrided guidevinnur í gegnum kostnaðarlógíkina.
Tegundir tunna, efni og yfirborðsmeðferðir
Tunnan bilar ekki verulega. Það opnast hljóðlega og tekur úttak þitt með sér. Efni og yfirborð ráða því hversu langan tíma það tekur.
Hefðbundin nítruð stáltunna: Notkun og takmörk
Nitriding dreifir köfnunarefni inn í stályfirborðið og myndar harða hylki. Við gasnítríðum 38CrMoAlA innspýtingarskrúfurnar okkar við 500–560 °C, sem framleiðir nítrað lag sem er 0,5–0,8 mm þykkt við 950–1050 HV. Það eykur slitþol um 30–40% yfir ómeðhöndlaða stálinu.
Grunnstálið er slökkt og mildað fyrst, sem eykur slitþol um 50% eitt og sér. Saman gefa þessi tvö skref endingartíma um það bil 10.000–20.000 klukkustundir á ætandi plastefni eins og PE og PP.
Takmörk þess eru dýpt málsins. Þegar núningur sker í gegnum nítruðu lagið, slitnar mýkri kjarninn að neðan hratt. Við metum nítruðu innspýtingarskrúfurnar okkar fyrir glertrefjastyrktar efnasambönd allt að 30% (PA plús glertrefjar, til dæmis). Fyrir ofan það, eða á ætandi kvoða, er nítruðu hlífin betri og yfirborðið þarf að breytast.
Bimetallic tunna: Smíði, kostnaður og hvenær það borgar sig
Tvímálm tunna heldur ál-stáli yfirbyggingu og bræðir sérslita álfelgur í holuna. Á tunnurnar okkar úðum við harðri málmblöndu um allan hring slitsvæðis holunnar og færum innri hörku í 62 HRC.
Það er annars konar vörn gegn nitriding. Nítraður tilfelli er dreifingarlag mælt í brotum úr millimetra. Sprautað eða blandað álhol er lag af mismunandi málmi og slípiefni þarf að komast í gegnum það allt.
Málmefnið er valið fyrir hótunina. Karbíðríkt og wolframkarbíð yfirborð standast núningi frá gleri og steinefnum. Nikkelberandi málmblöndur standast tæringu frá PVC og logavarnarefnum. Veldu ranga málmblöndu og þú hefur borgað fyrir bimetallic tunnu sem leysir rangt vandamál.
Það borgar sig þegar fóðrið þitt er slípandi eða ætandi. Reikningurinn er einföld: Ef tvímálmssett endist nokkrum sinnum lengur en nítraður á efninu þínu, þá skiptir hærra innkaupsverðið niður í lægri kostnað á ári, áður en þú telur rusl og niðurtíma sem þú forðast.
Segmentuð vs einlita tunna: Sveigjanleiki vs nákvæmni
Einlitað (eitt stykki) tunnu er unnið úr einum líkama. Það heldur beinu og einbeitingu best, og það er normið fyrir sprautumótun, þar sem nákvæmni knýr skotsamkvæmni.
Skiptar tunnur boltast saman úr köflum, sem gerir kleift að skipta um slitinn hluta án þess að skafa alla tunnuna, og gerir það kleift að staðsetja loftopin á sveigjanlegan hátt. Viðskiptin eru jöfnun: sérhver samskeyti er tækifæri fyrir misstillingu og innspýtingarvélar eru minna fyrirgefnar við það en samsettar extruders.
Grunnstál og yfirborðsvalkostirnir sem sitja á því
38CrMoAlAer grunnstálið sem við vinnum innspýtingarskrúfurnar okkar úr og það er sjálfgefið í greininni af ástæðu. Króm-mólýbden-ál efnafræði þess er hönnuð fyrir nítríð: álið myndar hörð, stöðug nítríð í hulstrinu á meðan kjarninn helst sterkur.
Grunnstálið ber vélræna álagið. Yfirborðið ofan á því tekur slitið og þar liggur raunverulegt val. Sem aframleiðandi skrúfutunnuvið útvegum allt yfirborðssviðið og hvert svarar mismunandi ógn:
- Nitriding— 0,5–0,8 mm lag við 950–1050 HV. Hreint kvoða, glertrefjar allt að 30%.
- Bimetallic yfirborð— hörð álfelgur í kringum slitsvæði holunnar, borað í 62 HRC. Slípiefni og ætandi skylda.
- Wolframkarbíð úða— fyrir erfiðustu slittilfelli.
- Krómhúðun— slétt, losunarvænt yfirborð. Hjálpar til við litabreytingar og festingu, ekki með miklum núningi.
- Ryðfrítt stál— þegar tæringarþol eða hreinleiki efnis leiðir kröfuna frekar en slit.
Efnisleiðbeiningar okkar um skrúfutunnu bera saman grunnstálin að fullu.
Yfirborðsmeðferðir bornar saman
| Efni / meðferð | hörku | Slitþol | Tæringarþol | Best fyrir |
|---|---|---|---|---|
| 38CrMoAlA, nítraður | 950–1050 HV, 0,5–0,8 mm lag | Gott | Í meðallagi | PE, PP, PS, ABS; glertrefjar allt að 30%. Hagkvæmt vanskil |
| Bimetallic yfirborð | Borið í 62 HRC | Frábært | Gott | Glerfyllt yfir 30%, steinefnafyllt, endurmalað, slípiefni |
| Wolframkarbíð úða | Mjög hátt | Frábært | Gott | Erfiðustu slittilfellin |
| Yfirborð úr nikkelblendi | Valið eftir samsetningu | Gott | Frábært | PVC, flúorfjölliður, logavarnarefni |
| Harð krómhúðun | Harður, mjög þunnur | Í meðallagi | Gott | Mjúk losun, auðveldari litabreytingar, varnarvörn |
| Ryðfrítt stál | Á hverja einkunn | Í meðallagi | Frábært | Tæringar- eða hreinleikastýrð notkun |
Tilgreindu yfirborðið fyrir óhreinasta fóðrið sem línan mun raunverulega ganga, ekki það hreinasta. Algengasta leiðin til að nýtt sett deyr snemma er að tilgreina hreint tilfelli.
Viðhald: Hvernig á að fá hverja klukkustund sem settið getur gefið
Viðhald snýr ekki við sliti. Það kemur í veg fyrir að þú bætir við óhjákvæmilegum sliti ofan á óhjákvæmilegt tegund, og það gefur þér gögn til að skipuleggja skiptinguna í stað þess að bregðast við því.
Gátlisti fyrir venjubundið eftirlit
| Tíðni | Hvað á að athuga | Hvers vegna |
|---|---|---|
| Hver vakt | Bræðsluhiti miðað við eðlilegt, batatími, samkvæmni púða, mótorálag | Þessir reka áður en gallar koma fram |
| Sérhver efnis- eða litabreyting | Hreinsaðu að fullu; skoðaðu hreinsun fyrir svörtum bletti eða niðurbrotnu efni | Blettir þýða dauðar blettir eða niðurbrot einhvers staðar |
| Mánaðarlega | Staðfestu hitaeiningar og hitarabönd; athugaðu kælingu matarháls | Svifskynjari eldar efni í marga mánuði óséður |
| Alltaf þegar skrúfan er úti | Mælið OD og auðkenni tunnuhols á merktum stöðum; skoða athuga hringinn | Skrúfan er þegar komin út. Tíu mínútna mælingar eru ókeypis gögn |
| Að minnsta kosti árlega (slípiefni eða ætandi tollur) | Fyrirhugað tog: full slitmæling, jöfnunarathugun, skráðu lestur | Fyllt, PVC og endurslípið slitnar miklu hraðar en hreint plastefni |
Rétt hreinsunaraðferð þegar skipt er um kvoða eða liti
Hreinsaðu fyrir hvert stopp og hverja skiptingu, án undantekninga fyrir annasama daga. Efni sem er látið kólna inni í tunnunni brotnar niður, bakast á yfirborð og skilar sér síðar sem svartir blettir í hluta viðskiptavinarins.
Notaðu hreinsunarefnasamband til sölu fyrir litabreytingar, fyrir lokun og áður en skipt er yfir í hitanæma fjölliða. Virgin PE eða PP annast venjubundnar umskipti á milli samhæfra efna. Háhita plastefni eins og PC og PMMA haldast betur og þurfa árásargjarnari hreinsun.
Hreinsaðu áður en slökkt er á, ekki aðeins áður en þú byrjar. Það sem þú skilur eftir í kælitunnu verður vandamálið sem þú berst við við næstu gangsetningu.
Hvernig á að mæla úthreinsun frá skrúfu til tunnu
Þetta er mælingin sem breytir skoðun í staðreynd og flestar verslanir sleppa því.
- Dragðu og hreinsaðu skrúfuna.Heitt, með kopar- eða koparverkfærum. Aldrei stálsköfur, sem skera meðhöndlað yfirborð sem skrúfan er háð.
- Merktu mælingarstöðureftir vinnslulengdinni: fóðrun, umskipti og mælingar að lágmarki.
- Mældu OD flugsmeð ytri míkrómetra í hverri stöðu, taka mælingar á nokkrum stöðum í kringum ummálið til að ná ójöfnu sliti.
- Mæla auðkenni tunnuholsmeð bormæli á samsvarandi stöðum og dýpi.
- Reiknaðu geislalaga úthreinsun:Dragðu OD flugs frá bora auðkenni og deila með tveimur.
- Berðu saman við byggingarteikninguog skráðu hvern lestur með dagsetningu og tíma keyrslu.
Túlkaðu niðurstöðuna gegn upprunalegu heimildinni, ekki gegn algildri tölu. Gagnleg verslunarregla: þegar úthreinsun hefur vaxið í u.þ.b. tvöfalt byggingargildi, eða þegar framleiðsla hefur lækkað áberandi við sama skrúfuhraða, byrjaðu að skipuleggja skiptinguna. Skref fyrir skref mælingarleiðbeiningar okkar fjallar um aðferðina í fullri smáatriðum.
Hreinsunaráætlun og gerðir hreinsunarefna
Passaðu efnasambandið við starfið. Vélrænn (slípiefnislaus) hreinsandi skrúbbur með mikilli seigju. Efnahreinsanir ráðast á niðurbrotið efni og kolefni. Froðuandi hreinsanir stækka til að ná dauðum blettum sem lagskipt flæði missir af.
Tímabil djúphreinsunar fer eftir plastefninu. Háhitafjölliður byggja kolefni hraðar og þurfa tíðari djúphreinsun. Hvað sem þú keyrir skaltu halda bilinu á áætlun frekar en að bíða eftir svörtum bletti til að skipuleggja það fyrir þig.
Hvenær á að gera við vs hvenær á að skipta út
Berðu saman kostnað á þjónustuári, ekki verðmiðana tvo. Endurbygging sem kostar helmingi minna en skilar þriðjungi áranna er dýri kosturinn í dulargervi.
Viðgerð hallar réttþegar slitið er vítt og í meðallagi er grunnmálmurinn traustur, þetta er fyrsta endurbyggingin og rúmfræðin hentar enn plastefninu þínu.
Skipti hallar til hægriþegar tæringin er djúp, þegar skrúfan hefur þegar verið endurbyggð áður, þegar efnið þitt hefur breyst og gamla rúmfræðin passar ekki lengur, eða þegar settið er í algengri stærð og skiptiverðið er nálægt viðgerðartilboði.
Leiðbeiningin okkar um viðgerðir vs skipti setur út heildar ákvörðunartöfluna.
Rétt geymsla og meðhöndlun varaskrúfutunna
Varasett er aðeins gagnlegt ef það er beint og hreint þegar þú þarft á því að halda. Geymið skrúfur lárétt með stuðningi eftir endilöngu, hallaðu aldrei á oddinn. Húðaðu þá gegn ryði, hafðu þá þakið og hafðu forskriftarblaðið og mældar hörkutölur með hlutanum.
Varasett snúningsstefnaer meira virði en nokkur flýtigjald og nánast enginn birgir mun segja þér þetta. Kauptu varahlutinn áður en núverandi sett mistekst. Keyrðu nýja settið, sendu það gamla til endurbyggingar á meðan framleiðslan heldur áfram og hafðu endurbyggða settið á hillunni sem vara.
Þú átt nú snúning með engum ófyrirséðum niður í miðbæ og allar framtíðarskipti eiga sér stað samkvæmt áætlun þinni í stað klukkan 02:00 á laugardögum. Stefnan kostar eitt sett af veltufé og endurgreiðir það í fyrsta skipti sem bilun verður ekki.
Er það ferlið eða vélin? Ákvörðunarhlið
Hér er kaflinn sem enginn keppandi skrifar og hann mun spara þér meiri tíma en restin af þessari handbók samanlagt.
Þegar mótunargalli kemur upp ná flest lið í vélarstillingarnar. Hitastig, bakþrýstingur, inndælingarhraði, biðtími. Stundum er það rétt. En þegar mýkingareiningin er slitin, endurheimtir engin stilling ferlið og vikur hverfa í leit sem gæti aldrei heppnast.
Keyrðu þetta hlið áður en þú snertir annað setpunkt.
1. Breyttist eitthvað?Ný plastefni, nýtt litarefni, nýtt endurmalahlutfall, nýtt mót, stilling sem einhver hefur lagað? Ef já, elta breytinguna. Þetta er ferli vandamál þar til annað hefur verið sannað.
2. Kom gallinn skyndilega fram eða læddist inn á vikum?Skyndilega benda á breytingu eða bilaðan íhlut. Hækkandi stig við slit. Slitin koma ekki á einni nóttu.
3. Er púðinn samkvæmur skot til höggs?Ósamkvæmur púði er tékkhringurinn sem talar. Skoðaðu það áður en allt annað.
4. Hefur framleiðsla lækkað við sama skrúfuhraða, eða hefur batatími teygt sig?Bæði benda á úthreinsun, sem þýðir slit á skrúfum eða tunnu. Stillingar geta ekki endurheimt glataða úthreinsun.
5. Er bræðsluhitastigið að klifra við óbreytt setpunkt?Skrúfan framkallar auka klippihita, venjulega vegna þess að hún vinnur erfiðara gegn slitnu úthreinsun.
6. Koma svartir blettir aftur eftir hverja hreinsun?Efni er að gista á dauðum stað. Á eldra setti er þessi dauður blettur oft slitinn úthreinsun sem hýsir niðurbrotna bráðnun.
Þrjú eða fleiri „já“ svör við spurningum 3 til 6 þýða að vélin sé að segja þér að mýkingareiningin sé slitin. Hættu að stilla. Togaðu í skrúfuna og mældu hana.
Mælingin tekur klukkutíma. Að elta vélrænan galla í gegnum stillingarnar tekur margar vikur, og það rennur aldrei saman, vegna þess að svarið var aldrei í stjórntækinu.
Leiðbeiningar um bilanaleit með töflu um rót
Hver galli hér að neðan getur stafað af ferli eða vélrænni sliti. Taflan nefnirskrúfa og tunnuundirrót, því það er helmingurinn sem allir aðrir skilja eftir.
| Vandamál | Einkenni | Skrúfa / tunnu rót orsök | Aðgerðir til úrbóta |
|---|---|---|---|
| Svartar rákir / brunamerki | Dökkir blettir eða rákir í hlutanum; verra eftir stopp | Niðurbrotið efni sem festist í slitnu rými eða dauðum bletti; skoraði bori; skemmd skrúfuyfirborð | Djúphreinsun. Ef blettir koma aftur skaltu toga og skoða. Athugaðu hvort skora og slitna úthreinsun. Skiptu um ef settið inniheldur efni |
| Ósamræmi skotstærð / stutt skot | Skotþyngd rekur; púði er mismunandi skot til skot | Athugaðu að hringurinn þéttist ekki(algengasta); slitið flug sem lætur bráðna leka afturábak; tunnuborun í yfirstærð | Skoðaðu athugahringinn fyrst. Mældu síðan úthreinsun. Stillingar laga ekki bakloka sem lekur |
| Bræðsluhitastig hækkar | Raunverulegt bræðsluhitastig yfir settmörkum; efni sem mislitast | Óhófleg klipping vegna rangs þjöppunarhlutfalls; slitið úthreinsun sem gerir skrúfuna erfiðari; rak hitaeining | Staðfestu hitaeiningar. Athugaðu skrúfuhraða og bakþrýsting. Ef rúmfræði er röng fyrir plastefnið er skrúfan lausnin |
| Hægur bati / löng mýking | Batatími teygir sig; hringrásartími vex | Slitið úthreinsun sem dregur úr skilvirkni dælunnar; málefni fóðurhluta; röng rúmfræði fyrir plastefnið | Athugaðu fyrst kælingu fóðurháls og kögglafóður. Mælið síðan úthreinsun á móti teikningunni |
| Hækkandi mótorálag / bakþrýstingur | Mótormagnarar klifra við stöðugt úttak; togviðvörun | Skrúfa dregur í holuna (misstilling, beygð skrúfa); óhófleg klippa; minnkað efnisbyggingarþol | Athugaðu röðun og skrúfuna beint. Boginn skrúfa klæðist annarri hliðinni á holunni og eyðileggur líka nýja tunnu |
| Niðurbrot / mislitun efnis | Gulnun, sprunga, stökkleiki, lykt | Dvalartími of langur (skot of lítið fyrir tunnu); klippa of árásargjarn; dauðir blettir sem geyma efni | Athugaðu hlutfall skotstærðar og tunnu. Draga úr klippingu. Á hitaviðkvæmum kvoða getur lægri þjöppunarskrúfa verið eina raunverulega lausnin |
| Óbrætt / fastar agnir að hluta | Harðir blettir; linsulíkir gallar; veikir blettir | Ófullnægjandi bræðslugeta: L/D of stutt, þjöppun röng, framleiðsla ýtt framhjá því sem skrúfan getur bráðnað eða slitið úthreinsun | Dragðu úr framleiðslu eða uppfærðu í hindrunarskrúfu. Ef settið er slitið endurheimtir engin stilling bráðnunina |
| Litur rákir / léleg dreifing | Ójafn litur; masterbatch dreifist ekki | Enginn blöndunarhluti; slitin skrúfa blandast illa; röng skrúfa fyrir fyllt eða litað efnasamband | Tilgreindu blöndunarhluta (Maddock eða pinna). Staðfestu að skrúfan sé ekki einfaldlega slitin fyrst |
Svartar rákir eða brennslumerki
Niðurbrotin fjölliða festist einhvers staðar og losnar í sundur. Klassísku felustaðirnir eru slitin úthreinsun, skoruð borhola, skemmdur ávísunarhringur og allir dauðir staðir þar sem flæði staðnar.
Djúphreinsun fyrst. Ef blettirnir koma aftur eftir ítarlega hreinsun er efnið ekki einfaldlega leifar. Það er stöðugt framleitt af stað í vélinni þinni og þú þarft að toga í skrúfuna og finna hana.
Ósamkvæm skotstærð eða stuttar myndir
Athugaðu hringinn áður en þú snertir stillingu. Þegar bakslagsventillinn hættir að þétta, sleppur bræðslan aftur á bak við inndælingu og skotið sem vélin hélt að hún mældi er ekki skotið sem mótið fær.
Uppgjöfin er púðinn. Stöðugt ferli heldur stöðugum púði. Þegar púði reikar skot í skot, er bráðnun að fara eitthvert sem það ætti ekki.
Bræðsluhitastig hækkar eða of hátt
Mældu raunverulega bráðnun með nema frekar en að treysta á settpunktana. Ef raunveruleg bráðnun fer vel yfir svæðin kemur aukahitinn frá klippingu, ekki frá böndunum.
Skúfhiti hækkar þegar þjöppun er of árásargjarn fyrir plastefnið, þegar skrúfuhraði er of hár, þegar bakþrýstingur er of mikill og þegar slitin skrúfa þarf að vinna meira til að færa sama efni.
Hægt að endurheimta skrúfu / langur mýkingartími
Byrjaðu á töskunni. Brúarkögglar, ofhitaður fóðurháls og ófullnægjandi fóðurkæling svelta skrúfuna og teygjubata og ekkert þeirra er skrúfugalla.
Ef fóðrið er heilbrigt og batinn er enn hægur skaltu mæla úthreinsunina. Það tekur lengri tíma að fylla skrúfu sem hefur misst dæluvirkni sína til að vera í sama skoti og hringrásartíminn endurspeglar það.
Hækkandi mótorálag eða bakþrýstingur
Hækkandi magnarar við stöðugt úttak þýðir að eitthvað er viðnám. Beygð skrúfa sem dregur í holuna er hættulega málið: hún klæðist annarri hlið tunnunnar og ný skrúfa sem sett er upp gegn þeirri misjöfnun klæðist á sama hátt á sömu áætlun.
Athugaðu réttleika og röðun áður en þú pantar eitthvað. Einhliða borun er fingrafarið.
Niðurbrot eða aflitun efnis
Tvær orsakir ráða: efnið er of heitt, eða það hefur verið heitt of lengi. Annað er það sem fólk saknar.
Skot sem er allt of lítið fyrir laufin í tunnu bráðna í gegnum hring eftir lotu, eldað varlega þar til það gulnar. Engin skrúfuhönnun lagar undirstærð skot í of stórri tunnu. Leiðréttu þvermál skrúfunnar eða færðu verkið í minni vél.
Hvernig á að panta skiptiskrúfutunnu
Enginn keppinautur nær yfir þetta og það er hluturinn sem kaupendur þurfa í raun og veru. Hvort sem þú pantar frá OEM eða frá sjálfstæðumskrúfa tunnu verksmiðju, sömu upplýsingar knýja tilvitnunina áfram.
Mál og upplýsingar sem þú verður að gefa upp
- Vélarmerki og gerð.Mynd af nafnplötu er nóg til að staðfesta uppsetningar- og drifendamál.
- Þvermál skrúfu og L/D hlutfall,af teikningu eða mælt beint.
- Resínið, með fylliefnisinnihaldi.Þetta knýr grunnstálið og yfirborðsmeðferðina meira en nokkuð annað á listanum.
- Skotstærð og skothringur,þannig að hægt er að fínstilla rúmfræði frekar en að afrita.
- Teikning, eða slitið sýnishorn.Annað hvort virkar. Hægt er að mæla slitinn hluta og endurbyggja alla rúmfræðina.
- Hvað fór úrskeiðis síðast.Sendu slitmynstrið ásamt hlutanum. Slétt víddartap segir núningi. Pitting segir tæringu. Einhliða slit segir röðun, sem ný skrúfa mun ekki laga.
Það síðasta er það sem kaupendur gleyma og það er það sem kemur í veg fyrir að þú kaupir trútt eintak af bilun.
OEM-Match vs Custom Design: Kostir og gallar
OEM samsvörunendurskapar upprunalegu rúmfræðina. Það er rétt kall þegar upprunalega skrúfan hentaði ferlinu þínu og einfaldlega slitnaði. Fyrirsjáanlegt, sannreynanlegt gegn teikningu, engin framlenging á ferli.
Sérsniðin hönnunbreytir rúmfræðinni til að passa við það sem þú keyrir í dag. Það er rétta kallið þegar ferlið hreyfðist og skrúfan gerði það ekki: þú bættir við endurslípun, skiptir yfir í fyllta einkunn, breyttir úttaksmiðum eða upprunalega skrúfan höndlaði aldrei plastefnið þitt vel.
Að panta OEM samsvörun þegar ferlið hefur breyst endurskapar vandamálið í nýju stáli. Að panta sérsniðna hönnun þegar upprunalega var í lagi bætir kostnað og endurnýjun fyrir ekki neitt. Slitmynstrið segir þér í hvaða aðstæðum þú ert.
Við hverju á að búast þegar keypt er frá Kína
Leiðslutími fer eftir rúmfræði, yfirborðsmeðferð og hvort teikning sé til. Biddu um það skriflega með tilboðinu þínu og spurðu hvað klukkan byrjar á: staðfestingu á teikningu eða innkaupapöntun. Það er ekki sama dagsetning og munurinn er oft vika.
Þrennt sem vert er að benda á áður en þú skuldbindur þig:
- Þegar framleiðsla hefst.Reverse engineering slitið sýni bætir við tíma áður en einn flís er skorinn. Teikning fjarlægir það skref.
- Það sem yfirborðsmeðferðin bætir við.Bimetallic yfirborð og karbíð úða eru aðskilin ferli skref með eigin biðröð.
- Sjófrakt, sérstaklega.Það er ekki í framleiðslutíma og það er fjöldinn sem kemur kaupendum í fyrsta skipti á óvart.
Okkar eigin tilvitnun er gagnsæ í hönnun: við gefum upp áætlaðan kostnað sem nær yfir vöruna, sendingu og áframhaldandi viðhald, svo það er ekkert að uppgötva síðar. Þú færð það tilboð innan 12 klukkustunda.
Skipulagðu um leiðtíma með snúningi varasettsins sem lýst var áðan. Sett sem pantað er frá slitabók er á áætlun þinni. Sett sem pantað er úr bilun skipum gegn klukkunni, með flugi, á verði sem enginn hefur gaman af að útskýra.
Gæðaviðurkenningarviðmið og skoðunarstaðir
Þetta eru ávísanir sem skilja raunverulegan birgi frá ódýrum. Biddu um þau skriflega áður en þú pantar og staðfestu þau þegar settið kemur:
- Ytra þvermál á mörgum stöðum meðfram hverju flugi
- Borþvermál og sívalur
- Yfirborðshörku sem amælt gildi(HV eða HRC), ekki vörulistaforskrift
- Nitruð hulstursdýpt, eða állagsdýpt á tvímálmi
- Einbeitni og réttleiki
- Yfirborðsgrófleiki (Ra)
- Grunnstálgráða, staðfest
Hörkan og dýpt málsins eru það tvennt sem skiptir mestu máli og það tvennt er oftast hljóðlega lækkað. Nítrað lag við 950–1050 HV og 0,5–0,8 mm djúpt er forskrift sem þú getur haldið birgir við. „Nitrided“ eitt og sér er það ekki.
Ef tilvitnun lendir verulega fyrir neðan hina, spyrðu hvað stálið er og hversu djúpt meðferðin liggur. Það er næstum alltaf þar sem mismunurinn leynist og þú borgar hann til baka í byrjun.
Heildaruppspretta leiðarvísir okkar er að finna í sérsniðnu pöntunarleiðbeiningunum fyrir skrúfutunnu.
Þarftu að skipta um eða sérsniðna innspýtingarskrúfutunnu? Sendu vélarlíkanið þitt, teikningu eða slitið sýnishorn. Við gerum tilboð innan 12 klukkustunda.
Fáðu tilboð í skrúfutunnuAlgengar spurningar
Sp.: Hversu lengi endist sprautumótunarskrúfatunna?
A: Á ætandi plastefni eins og PE og PP, ganga nítruðu 38CrMoAlA innspýtingarskrúfurnar okkar um það bil 10.000–20.000 klukkustundir. Glerfyllt efnasambönd, PVC og mikil endurslípun skera það niður og hversu langt fer eftir fylliefnisinnihaldi og framleiðslu. Ekki keyra klukkuna og vona: mæla. Athugaðu OD flug og bora auðkenni miðað við byggingarteikningu að minnsta kosti einu sinni á ári á slípiefni, og skráðu þróunina. Þróunin, ekki klukkustundatala, segir þér hvenær þú átt að panta næsta sett.
Sp.: Hvert er staðlað bil á milli skrúfu og tunnu?
A: Það er engin ein tala, vegna þess að úthreinsunarvog er með skrúfuþvermál. Þumalputtaregla iðnaðarins fyrir nýtt sett er u.þ.b. 0,001 tommu af geislamyndabili á hlið fyrir hvern tommu skrúfuþvermáls, þannig að 60 mm skrúfa lendir nálægt 0,06 mm á hlið. Byggingarteikningin þín er heimildin. Sem hagnýt þjónustumörk, þegar mæld úthreinsun hefur vaxið í u.þ.b. tvöfalt byggingargildi, eða framleiðsla hefur lækkað verulega við sama skrúfuhraða, skaltu skipuleggja skiptinguna.
Sp.: Get ég notað eina skrúfu fyrir margar mismunandi kvoða?
A: Innan fjölskyldu, já. Almenn skrúfa meðhöndlar PE, PP, PS og ABS á viðunandi hátt og þess vegna senda vélasmiðir hana sem staðalbúnað. Þvert á fjölskyldur, nei. GP skrúfa á hörðu PVC brýtur niður efnið og tærir stálið. GP skrúfa á glerfylltu næloni slitnar hratt. Og skrúfa sem er stærð fyrir eitt skot rúmmál getur ekki þjónað verki sem notar lítið brot af tunnunni án þess að elda efnið. Ef plastefnin þín ná yfir þessi eyður þarftu fleiri en eina skrúfu, eða skrúfu sem er hönnuð fyrir erfiðasta tilfellið.
Sp.: Hvernig get ég sagt hvort innspýtingarskrúfan mín sé slitin?
A: Vélin segir þér það fyrst og míkrómælirinn staðfestir það. Fylgstu með því að framleiðsla lækkar við sama skrúfuhraða, batatíma teygja, bræðsluhitastig klifra við óbreytt setpunkt, svörtum blettum sem koma aftur eftir hreinsun og skotstærð rekur. Eitthvað af þessu réttlætir að toga í skrúfuna. Mælið síðan OD flugs með míkrómetra og bora auðkenni með holumæli, á samsvarandi stöðum, og berið saman geislamyndabilið saman við teikninguna. Einkenni benda til; mæling staðfestir.
Sp.: Hvað er tvímálms skrúfutunna og hvenær þarf ég hana?
A: Tvímálm tunna heldur ál-stáli yfirbyggingu og bræðir harðari slit ál í holuna. Á tunnurnar okkar úðum við hörðu álfelgi allan hringinn í kringum slitsvæði holunnar og færum innri hörku í 62 HRC. Auðvelt er að draga línuna:glertrefjar allt að 30% ganga vel á nítruðu 38CrMoAlA setti. Yfir 30% gler, með steinefni fylliefni eða logavarnarefni, eða á ætandi plastefni, farðu í tvímálm. Nítraður hulstur er 0,5–0,8 mm dreifingarlag og þungt fylliefni sker í gegnum það löngu áður en stálið undir er klárt.
Sp.: Hefur skrúfuhönnun áhrif á gæði hluta í sprautumótun?
A: Beint, og meira en flestar ferli stillingar. Rúmfræði skrúfa ákvarðar hversu fullkomlega efnið bráðnar, hversu einsleitt bræðsluhitastigið er, hversu vel litur og fylliefni dreifast og hversu stöðugt skotið er. Afbræðslu, rákir, útbrot, niðurbrot og afbrigði af skotum rekja allt til skrúfuhönnunar eða slits á skrúfum að minnsta kosti jafn oft og þau rekja til stjórnandans. Þegar galli stenst allar stillingarbreytingar sem þú gerir er rúmfræðin eða slitið venjulega ástæðan.
Sp.: Hver er munurinn á innspýtingarskrúfu og útpressunarskrúfu?
A: Útpressunarskrúfa snýst stöðugt og dælur bráðna áfram án þess að stoppa. Inndælingarskrúfa vinnur tvö störf: hún snýst til að mýkja skot, hættir síðan að snúast og keyrir áfram eins og stimpill til að sprauta því. Þessi gagnkvæma aðgerð er ástæða þess að innspýtingarskrúfur eru með eftirlitshring á endanum og hvers vegna þær hafa styttri L/D hlutföll, venjulega 18:1 til 25:1, en útpressunarskrúfur. Efni situr einnig í innspýtingartunnu á milli skota, sem gerir viðverutíma og höggstærð mikilvægt.
Sp.: Getur framleiðandi skrúfutunnu afritað skrúfuna mína án teikningar?
A: Já. Sendu slitna hlutann og rúmfræðina er hægt að mæla og endurbyggja: þvermál, stærðarhlutfall, dýpt rásar og passamál á drifendanum. Við höldum innspýtingarskrúfum í ±0,001 mm. Ein varúð sem vert er að taka fram: slitin skrúfa mælist minni en hún fór frá verksmiðjunni, þannig að varahlutinn ætti að vera byggður í samræmi við upprunalega hönnunarhugmyndina frekar en að slitnum stærðum. Sendu slitmynstrið ásamt hlutanum og nýja skrúfan verður tilgreind gegn biluninni í stað þess að erfa hana.
Niðurstaða
Þrjár hugmyndir bera allan leiðarvísirinn.
Val fylgir plastefninu.Rúmfræði (L/D, þjöppunarhlutfall, skrúfagerð) passar við hvernig fjölliðan þín bráðnar. Yfirborðsmeðferð passar við hversu óhreint fóðrið þitt er. Hreint kvoða gengur glatt á nítruðu 38CrMoAlA. Slípiefni og ætandi straumar þurfa tvímálm bora, og að tilgreina hreint hylki er algengasta leiðin til að nýtt sett deyr snemma.
Viðhald kaupir ár og gögn kaupa áætlanagerð.Hreinsaðu fyrir hvert stopp, hreinsaðu með kopar frekar en stáli og mældu bilið í hvert skipti sem skrúfan er út. Slitarkubbur breytist „er hann slitinn?“ í „hvenær fer það yfir strikið?“, sem er munurinn á fyrirhugaðri breytingu og lokun.
Greindu vélina áður en þú stillir ferlið.Þegar framleiðsla lækkar, hringrásir teygjast, púðinn reikar eða blettir koma aftur eftir hreinsun, þá talar mýkingareiningin. Stillingar geta ekki endurheimt tapaða úthreinsun eða lokað aftur slitnum ávísunarhring. Togaðu í skrúfuna og mældu hana.
Nanhaiya hefur smíðað skrúfur og tunnur í yfir tuttugu ár og þjónar 500+ viðskiptavinum um allan heim. Innspýtingarskrúfurnar okkar eru unnar úr 38CrMoAlA, slökktar og mildaðar, síðan gasnítraðar við 500–560 °C í 0,5–0,8 mm hylki við 950–1050 HV, haldið við vikmörk ±0,001 mm, og metnar í 0,00 klst., 00 klst. kvoða. Þar sem fóðrið er harðara úðum við harðri álfelgur allan hringinn í kringum slitsvæði holunnar og tökum innri hörku upp í 62 HRC.
Áður en þú pantar vinna verkfræðingar okkar með þér færibreyturnar: þvermál, stærðarhlutfall, dýpt skrúfarásar og efnisvalið á milli 38CrMoAlA og tvíhliða málmblöndu. Sú ráðgjöf er ókeypis og tilboðið sem fylgir inniheldur vöru, sendingu og áætlaðan viðhaldskostnað, svo ekkert birtist síðar sem ekki var á síðunni.
Eftir afhendingu styðja tæknimenn okkar uppsetningu og gangsetningu, ábyrgðin rennur út (venjulega eitt til tvö ár) og öll vandamál eftir sölu fá svar innan 24 klukkustunda og lausn innan 48.
Sendu okkur vélargerðina þína, plastefni og vandamálið sem þú ert að reyna að leysa. Þú færð forskrift og tilboð innan tólf klukkustunda.
Segðu okkur frá vélinni þinni, plastefninu þínu og hvað fór úrskeiðis síðast. Við munum tilgreina settið sem lagar það, ekki það sem endurtekur það.
Hafðu samband við Nanhaiya til að fá tilboð