Fréttir

Hvernig getur skrúfan uppfyllt slitþol og vinnslukröfur með mikilli nákvæmni?

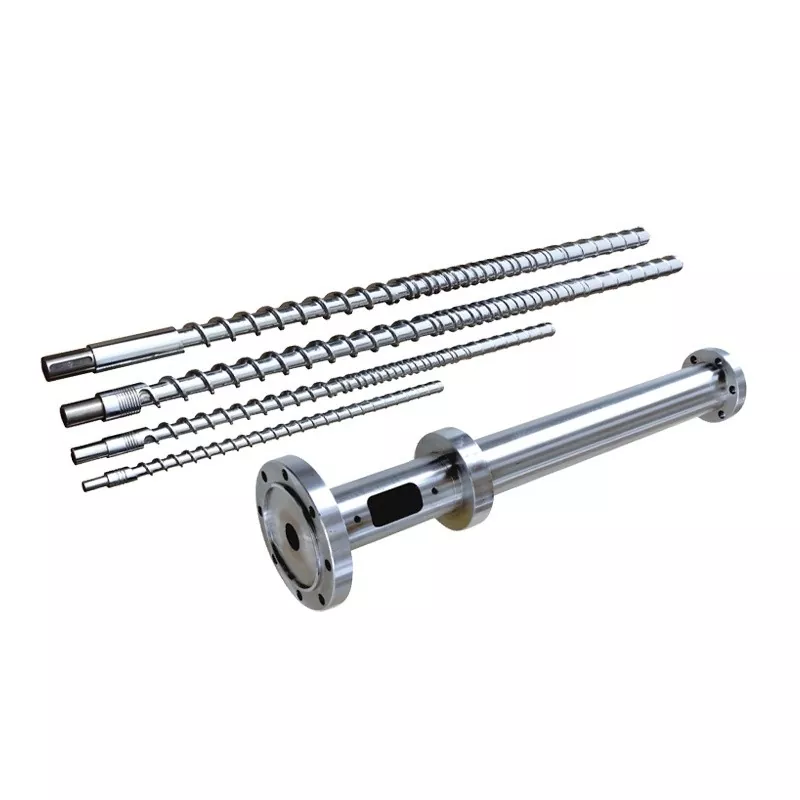
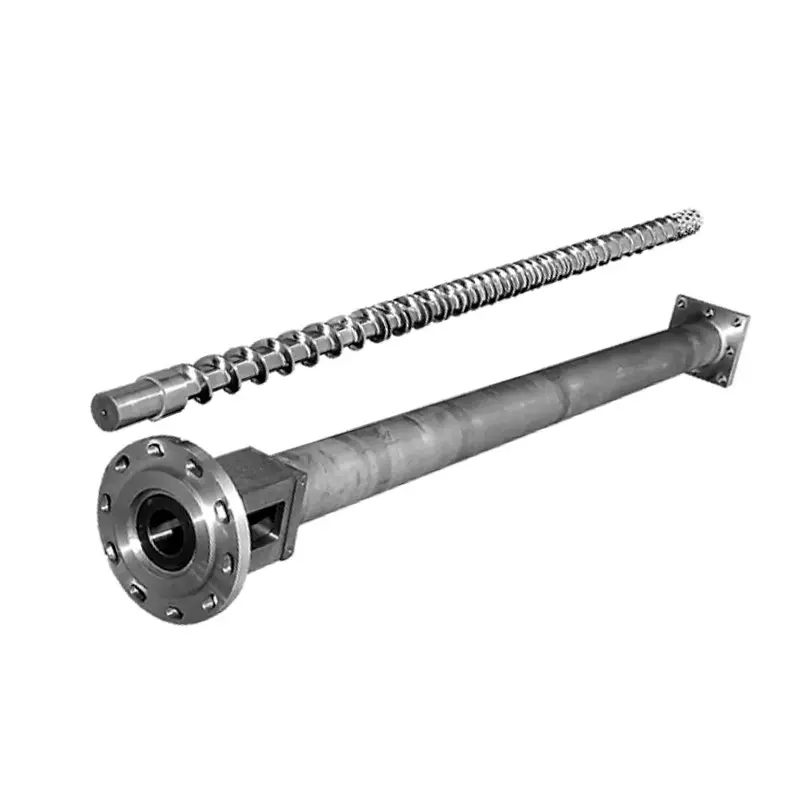
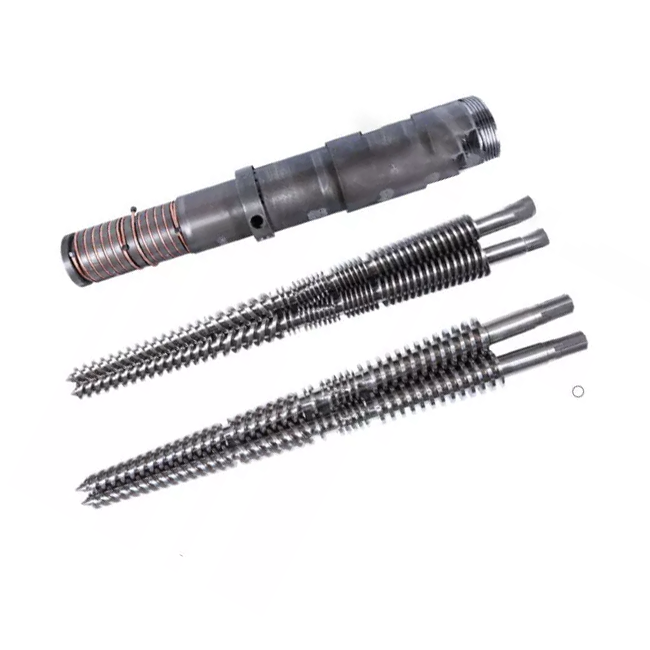
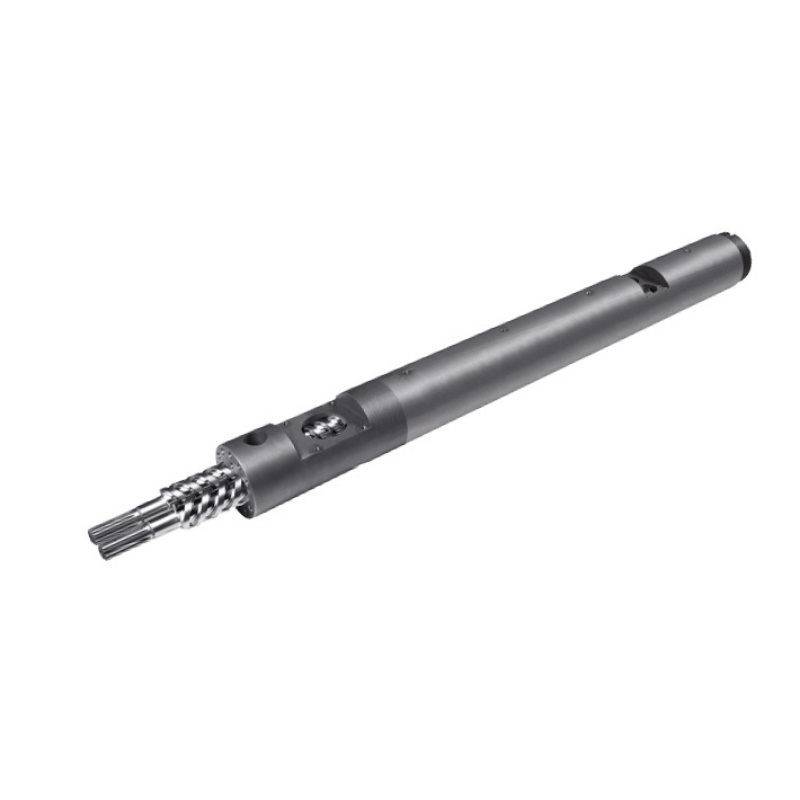
Á sviði útpressunar og sprautumótunar úr plasti, erein skrúfaer kjarnaorkuþáttur allrar framleiðslulínunnar. Vel hannað og nákvæmt framleitt, það ákvarðar ekki aðeins stöðugleika efnisflutnings og mýkingargæða, heldur hefur það einnig bein áhrif á víddarnákvæmni fullunnar vöru og samfellu framleiðslu. Frammi fyrir flóknum efnum sem innihalda glertrefjar, kalsíumkarbónat, steinefnafylliefni og ætandi aukefni, hefur viðhaldið framúrskarandi slitþol og stöðugri vinnslunákvæmni fyrir þennan lykilhluta undir langvarandi miklu álagi, miklum núningi og háum hita orðið tæknileg áhersla fyrir tækjastjóra og vinnsluverkfræðinga.

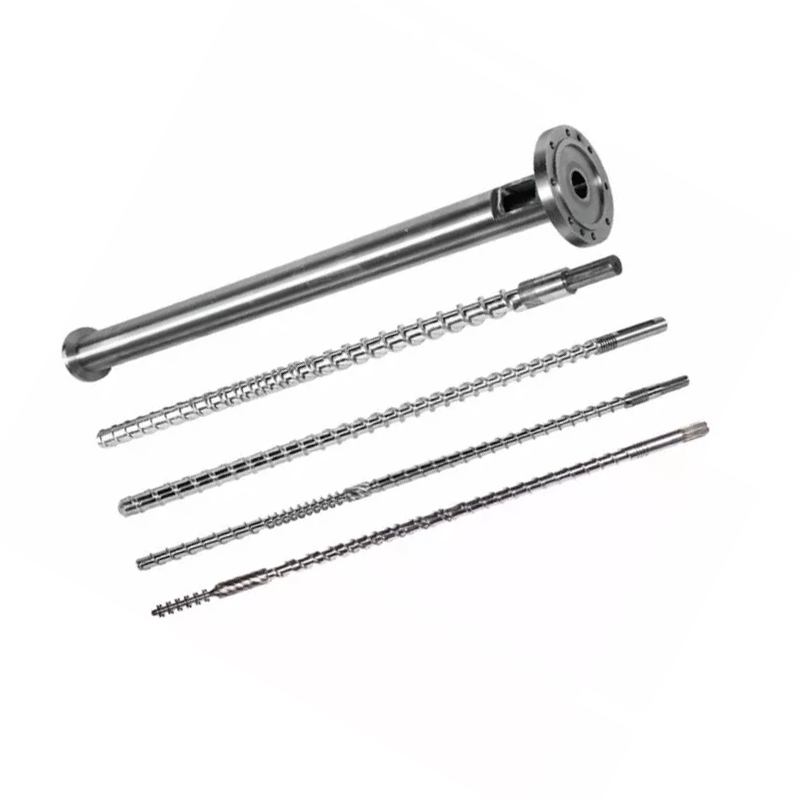
single-screw

Slit og tæring: Aðalorsakir byggðar á framleiðslugögnum

Þættir sem leiða til ótímabæra bilunar á yfirborði skrúfa eru í beinum tengslum við eiginleika unnu efnanna. Mismunandi efni framleiða mismunandi skemmdakerfi á aEin skrúfa,krefjast markvissra verndarlausna. Taflan hér að neðan sýnir þrjár algengar tegundir efnisskemmda og áhrif þeirra:

Efnistegund / ástand Aðal tjónakerfi Sérstök áhrif á staka skrúfu
Glertrefjar, kalsíumkarbónat, steinefni fylliefni Núningi og skurður með hörðum ögnum Brúnir skrúfaflugs verða ávalar, skilvirkni lækkar, úthreinsun eykst
PVC, EVA, TPR og önnur hitaviðkvæm efni Ætandi lofttegundir (t.d. HCl) sem losna við háan hita Örholur og hola á málmyfirborði, styrkleikarýrnun
Bráðnun eða endurunnið efni með mikilli seigju Staðbundin ofhitnun vegna mikillar skurðspennu Hraðari slit á yfirborðsþreytu, sprungur eða spöng


Í raunverulegri framleiðslu skiptast oft á slípiefnisslit og efnatæring, sem flýtir enn frekar fyrir skemmdum á skrúfu. Þess vegna verður að byggja upp fullkomið verndarkerfi frá þremur þáttum: efni, hitameðferð og yfirborðsverkfræði.

Helstu tæknilegar leiðir til að bæta slitþol og nákvæmni

Kjarnaferli: Kerfisbundin vörn frá grunnefnismeðferð til harðgerðar húðunar

Til að ná bæði mikilli slitþol og mikilli nákvæmni, nota faglegir framleiðendur venjulega eftirfarandi þrepaferliskerfi:

  • Slökkvandi og temprun grunnefnis- Notaðu 38CrMoAlA álstál, framkvæmdu slökkvistarf og háhitatemprun til að fá samræmda mildaða sorbítbyggingu, útiloka mótunarálag og veita góða kjarnaseigju.
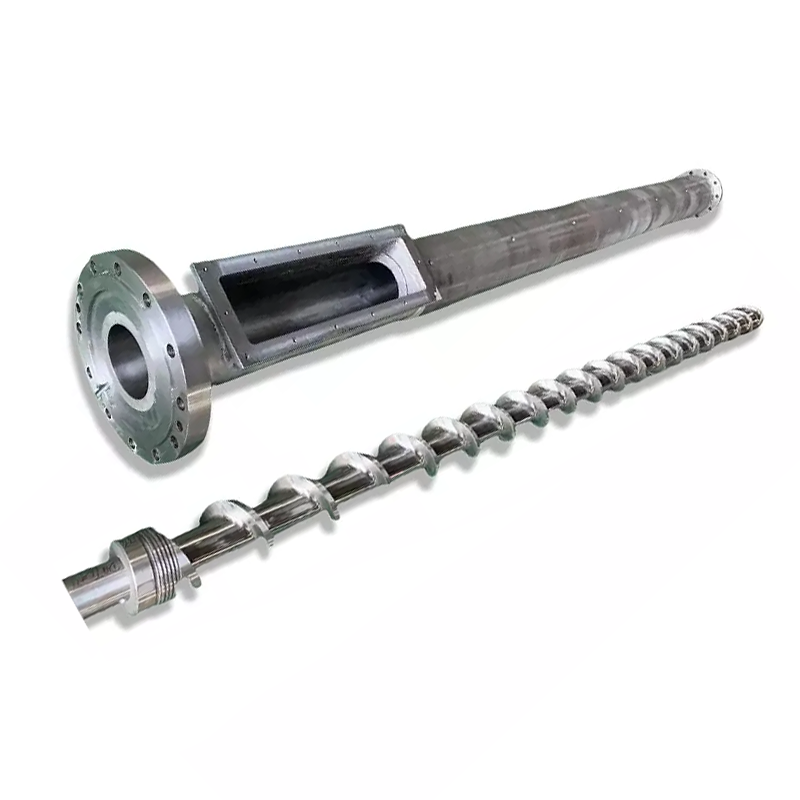
  • Nákvæmni mala- Notaðu hánákvæmar sívalar og CNC þráðslípur til að tryggja rúmfræðilega nákvæmni flugsniðsins. Réttleiki, hallaþol og yfirborðsgrófleiki aEin skrúfaeru stjórnað að míkronstigi, sem dregur úr bræðslubakflæði og staðbundnum núningi.
  • Yfirborðsnítrun– Berið gas- eða jónnitríð á til að mynda 0,3–0,6 mm hvítt lag á skrúfuyfirborðinu, náið yfirborðshörku upp á HV900–1100, sem bætir slípiþol til muna á sama tíma og kjarnaseigja er haldið.
  • Rafhúðun eða raflaus húðun– Fyrir mjög ætandi efni (t.d. PVC, flúorplast), bætið hörðu króm eða rafmagnslausu nikkellagi yfir nítruðu lagið til að þétta örholur og auka tæringarþol, en dregur úr bræðsluviðloðun.
  • Tvíblandað úðasuðu (PTA eða laserklæðning)– Fyrir mjög slípandi efni eins og glertrefjar, kalsíumkarbónat eða endurunnið efni, notið nikkel- eða kóbalt-undirstaða málmblöndu á flugoddana og náið fram hörku yfir HRC60. Þessi samsetta uppbygging gerir skrúfunni kleift að viðhalda stöðugri mýkingargetu og nákvæmri úthreinsun við háhraða útpressun og ætandi umhverfi.

Nákvæm vinnsla og ferlasamsvörun: tryggir samræmda mýkingu og samræmi vöru

Mikil nákvæmni snýst ekki aðeins um eigin víddarvikmörk skrúfunnar heldur einnig um að stjórna bilinu á milli ytri þvermál skrúfuflugsins og innri veggs tunnunnar. Reynslan sýnir að stjórna úthreinsun milli aEin skrúfa og tunnan innan við 0,10–0,20 mm (fer eftir þvermáli) dregur verulega úr bræðsluleka og eykur tiltekna framleiðslu. Að auki geta bjartsýnir rúmfræðilegar breytur (þjöppunarhlutfall, L/D hlutfall) samsettar með rifuðum tunnufóðrunarbussingum náð mikilli mýkingu við lægri skrúfuhraða, lækkað bræðsluhitastig um 10°C og þar með bætt yfirborðsgæði vöru og víddarstöðugleika.

Heildarlausnir fyrir erfiðar rekstraraðstæður

Fyrir sérstök efni eins og viðar-plast samsett (WPC), mjög fyllt verkfræðiplast og endurunnið efni, hafa leiðandi framleiðendur færst frá einfaldri hlutavinnslu yfir í samþætta tækniþjónustu sem nær yfir „efnisval – ferlihönnun – eftirmeðferð“.

Til dæmis, fyrir styrkt nylon sem inniheldur meira en 30% glertrefja, er hægt að hanna skrúfu með breytilegri halla og breytilegri rásdýpt, með ávölum umbreytingum við flugrót til að draga úr álagsstyrk. Ásamt tvíblendi úðasuðu og spegilslípun (yfirborðsgrófleiki Ra ≤ 0,05 μm) dregur þetta úr hættu á kolefnisútfellingu og auðveldar hreinsun.

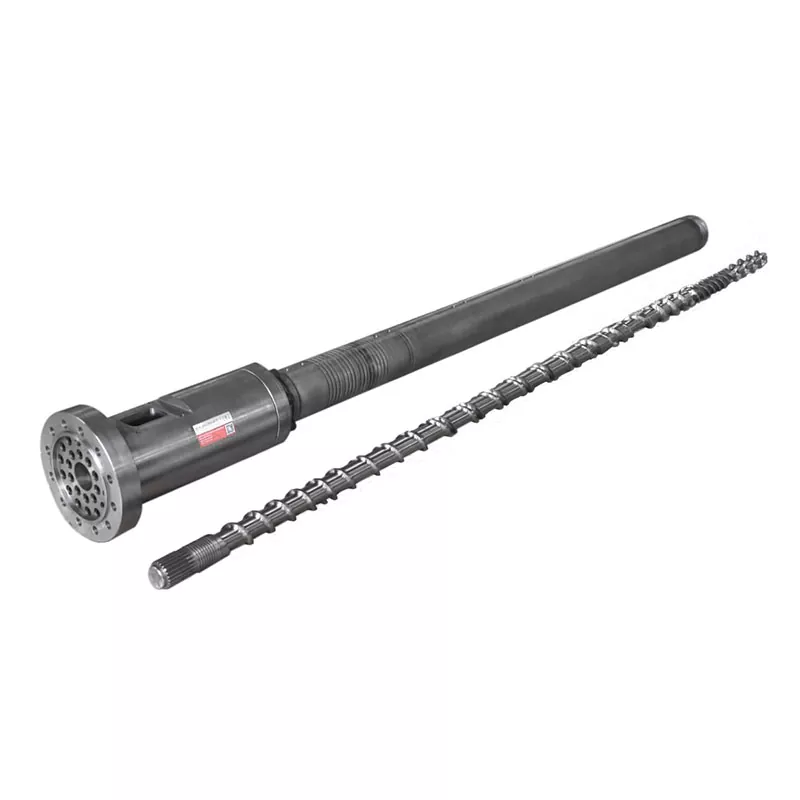
single-screw

Ályktun: Langtímaverðmæti þess að fjárfesta í afkastamikilli skrúfu

Í stuttu máli, aEin skrúfaframleitt með nákvæmni hönnun og mörgum hlífðarmeðferðum, eykur ekki aðeins eigin endingartíma verulega, heldur bætir einnig orkunýtni útpressunar og innspýtingar, dregur úr viðhaldstíðni og tryggir samkvæmni vörugæða. Þegar plastvinnslufyrirtæki velja framleiðanda eins ogZhoushan Nanhaiya Plastic Machinery Co., Ltd.– sem býr yfir fullkominni vinnslukeðju, nákvæmni vinnslubúnaði og víðtækri reynslu í iðnaði – þeir öðlast eina tæknilega tryggingu frá skrúfuefni, hitameðhöndlun til yfirborðshúðunar, sem leggur traustan grunn fyrir langtíma stöðuga framleiðslu.

Tengdar fréttir
Skildu eftir mér skilaboð
X
Við notum vafrakökur til að bjóða þér betri vafraupplifun, greina umferð á síðuna og sérsníða efni. Með því að nota þessa síðu samþykkir þú notkun okkar á vafrakökum. Persónuverndarstefna
HafnaSamþykkja