Anextruder skrúfa tunnuer hjarta plastpressuvélar - snúningsskrúfa inni í upphitaðri tunnu sem bræðir plast og dælir því áfram með jöfnum þrýstingi. Að velja þann rétta kemur niður á þremur hlutum: thegerð(ein skrúfa, tvískrúfa, keilulaga eða samsíða), theefniþað þarf að keyra (sem setur yfirborðið - nítrað fyrir hreint kvoða, tvímálm fyrir slípiefni eða ætandi), og hvernig það ertilgreint og byggt. Fáðu þetta rétt og það gengur í mörg ár. Þessi leiðarvísir gengur í gegnum öll þrjú.
Hvað sem þú pressar út - pípa, prófíl, filmu, lak, efnasamband eða kögglar - þaðextruder skrúfa tunnuer sá hluti sem vinnur raunverulegt verk. Það er líka sá hluti sem slitnar, og sá sem er líklegastur til að ákveða hvort línan þín gangi hreint og í sérstakri gerð eða berst við þig varðandi gæði og niður í miðbæ. Þessi leiðarvísir tekur allt viðfangsefnið saman: hvað skrúfutunna er, gerðir, efni, hvernig á að passa við efnið þitt og hvernig á að tilgreina skipti sem endist. Við höfum smíðað skrúfur og tunnur í meira en 20 ár, svo við munum hafa það beint og hagnýtt og benda þér á dýpri leiðbeiningar þar sem þú þarft á þeim að halda.
Hvað er extruder skrúfutunna?
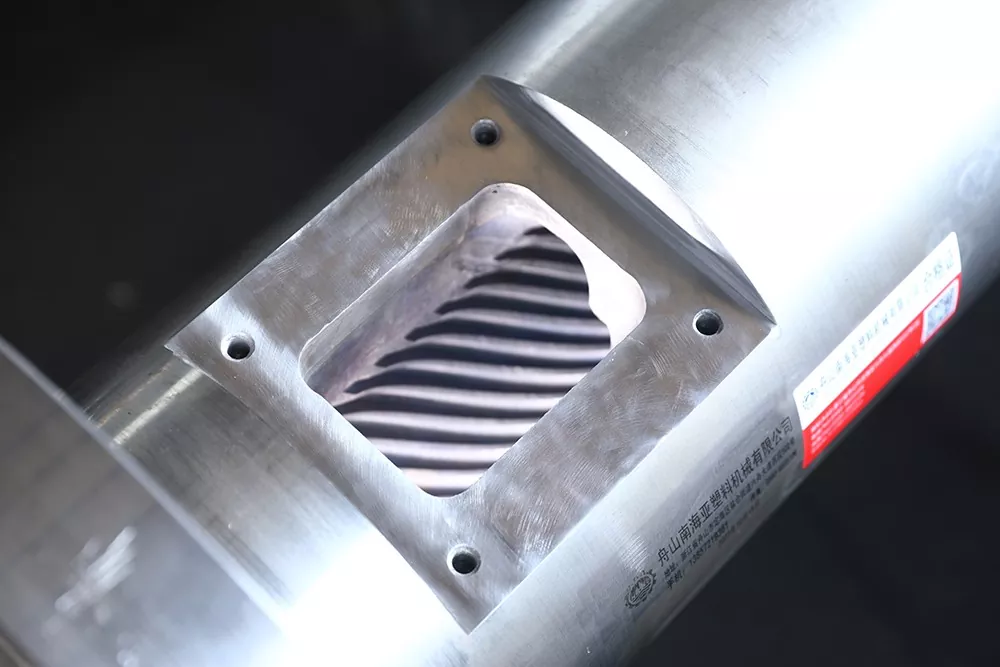
Anextruder skrúfa tunnuer kjarnasamsetning plastpressuvélar: nákvæmlega vélknúin skrúfa sem snýr inni í upphitaðri sívölu tunnu. Fast plast - kögglar eða duft - fer inn í fóðurendanum. Þegar skrúfan snýst bræðir hiti frá tunnunni og klippingu frá skrúfunni efnið og skrúfuna miðlar því og þrýstir það og ýtir samræmdri bræðslu út í gegnum dúfuna neðst.
Skrúfan og tunnan eru samsvörun par, ekki tveir aðskildir hlutar. Örlítið bil á milli skrúfufluganna og tunnuholsins er það sem stjórnar framleiðslunni og bræðslugæðum - opnaðu það bil upp í gegnum slit og vélin missir hvort tveggja. Þess vegna er þetta tvennt hannað, smíðað og skipt út saman, og hvers vegna skrúfuhólkurinn situr í miðju hvers kyns útpressunar eða innspýtingarferlis.

Hvernig skrúfutunna virkar
Flestar extruder skrúfur vinna starf sitt á þremur svæðum eftir lengd skrúfunnar. Thefóðursvæðitekur inn fast efni og byrjar að færa það áfram. Theþjöppunarsvæði— þar sem skrúfarásin verður grynnri — þjappar og bræðir plastið með hita og klippingu. Themælisvæðidælir síðan bræddu plastinu áfram á jöfnum, stýrðum þrýstingi, tilbúið fyrir deygjuna.
Hiti kemur frá tveimur stöðum: tunnuhitarunum og vélrænni klipping skrúfunnar sem vinnur fjölliðuna. Jafnaðu þær vel og efnið mýkist jafnt án þess að ofhitna. Allt þetta virkar aðeins vegna þess að skrúfa-til-tunnu úthreinsun er stutt - það er það sem kemur í veg fyrir að bræðslan renni aftur á bak yfir flugin. Byggingarþol og yfirborðshörku halda þessari úthreinsun þéttri með tímanum, sem er einmitt ástæðan fyrir því að efnisval og framleiðslugæði skipta jafn miklu máli og skrúfuhönnun.
Í kringum tunnuna sitja hitarabönd sem eru flokkuð í svæði, sem hvert um sig er haldið við ákveðinn hita, með kælingu fyrir hendi svo bræðslan ofhitni aldrei. Yst á endanum gefur matningurinn bræðslunni endanlega lögun. Hlutverk samstæðunnar er að afhenda þeim bræðslu sem er einsleit í hitastigi og þrýstingi - vegna þess að hvers kyns breytileiki andstreymis birtist sem galli í vörunni niðurstreymis.
Tegundir extruder skrúfa tunnu
„Skrúfutunna“ nær yfir nokkrar aðskildar vélar. Hið rétta fer eftir því hvort ferlið þitt þarfnastdælaefni eðablanda samanþað.
Ein skrúfa
A ein skrúfakeyrir eitt skaft í kringlóttu holu. Það flytur og dælir einstaklega vel, sem gerir það að hagkvæmum vinnuhesti fyrir útpressun í miklu magni af einu samræmdu efni - pípu, sniði, plötu, filmu og vírhúðun. Það sem það gerir ekki er mikil blöndun.
Tvíburaskrúfa
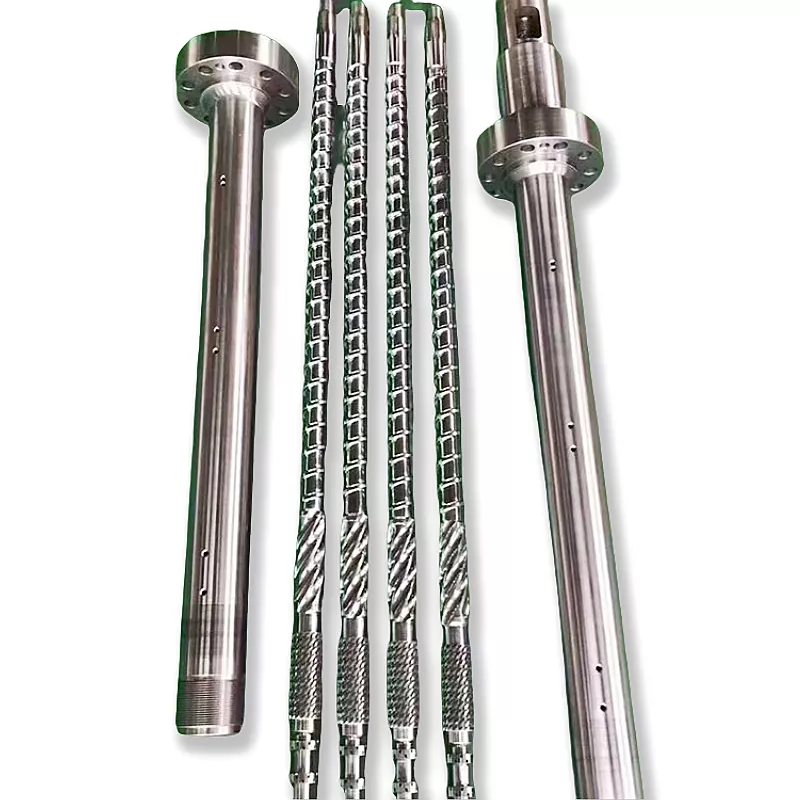
Tvískrúfa keyrir tvö samstuð stokka í áttunda holu. Þessi samsvörun er aðalatriðið: það gefur mikla blöndun, jákvæða flutning og þétta stjórn á klippingu og dvalartíma, sem er ástæðan fyrir því að tvískrúfur höndla samsetningu, masterbatch, hvarfgjarnan útpressun og erfið eða fyllt efni. Ef þú ert að vega þetta tvennt, leiðbeiningar okkar umeinskrúfa vs tvískrúfa extrudersfer djúpt í málamiðlunina.
Samhliða vs keilulaga tvískrúfa
Tvíburarskrúfur klofnar aftur eftir lögun. Asamhliða tvískrúfaheldur stöðugu þvermáli og notar mát,endurstillanlegir þættir — fjölhæfur kostur fyrir samsetningu og mikla framleiðslu. Akeilulaga tvískrúfamjókkar úr breiðum fóðrunarenda að þröngum útrennsli, sem gefur stóran matarháls og hátt tog á lágum hraða - klassísk vél fyrir stíf PVC rör og snið. Við berum þau saman í smáatriðum íkeilulaga vs samhliða tvískrúfa extruders.Tvíburarskrúfur eru einnig annað hvort samsnúningar (besta blöndun) eða gagnsnúningur (háþrýstingur, algengt fyrir PVC).

Injection Moulding Skrúfa Barrel
Aninnspýting mótun skrúfa tunnuvinnur á sömu bræðslu-og-flutningsreglunni en er smíðaður fyrir gagnkvæma hringrás inndælingarvélar frekar en samfellda útpressun. Yfirborðs- og efnisrökfræðin hér að neðan á alveg eins við um það.
Í fljótu bragði, hér er hvernig helstu tegundir raðast upp:
| Tegund | Best fyrir | Blöndun | Dæmigerðar vörur |
|---|---|---|---|
| Ein skrúfa | Mikið magn útpressunar úr einu efni | Lágt | Pípa, snið, lak, filma |
| Samhliða tvíburi | Samsetning, mikil framleiðsla, sveigjanleiki | Hátt | Efnasambönd, masterbatch, kögglar |
| Keilulaga tvíburi | Lítið PVC pípa & prófílur | Hátt | UPVC pípa, snið, WPC |
| Innspýtingarskrúfa | Sprautumótunarlota | Mismunandi | Mótaðir hlutar |
Þar sem extruder skrúfa tunnur eru notaðar
Sami kjarnahluti birtist í öllum plastiðnaðinum, stilltur fyrir starfið sem er fyrir hendi. Í pípu- og prófíllínum mótar það PVC, PE og PPR. Í filmu og laki fóðrar það mótið sem gerir umbúðir og borð. Í samsetningu blandar það fjölliðum með fylliefnum, litarefnum og aukefnum í köggla og það rekur masterbatch framleiðslu líka. Það knýr endurvinnslulínur sem endurvinna rusl og endurmala, kapal- og vírhúðun, og gagnkvæmu tunnurnar inni í sprautumótunarvélum. Hvar sem plast er brætt og mótað er skrúfa og tunna að bræða. Það sem breytist frá einni iðngrein til annarrar er gerð, yfirborð og rúmfræði - sem er einmitt ástæðan fyrir því að vandlega forskrift skiptir meira máli en vörunúmer vörulista.
Skrúfa tunnu efni og yfirborðsmeðferðir
Skrúfutunna lifir í refsandi umhverfi - hita, þrýstingi, núningi og oft slípiefni eða ætandi efni. Grunnstálið gefur því styrk; yfirborðsmeðferðin gefur því slit- og tæringarþol. Tveir fletir ráða ríkjum.
Grunnstál og nitriring
Algeng grunnur er nítrunarstál eins og38CrMoAlA. Gasnítrun herðir þunnt hylki á yfirborðinu, gefur góða slitþol fyrir hreint, ófyllt plastefni eins og PE, PP og ABS á skynsamlegum kostnaði. A nítraðurskrúfa tunnuer hagkvæmur, áreiðanlegur kostur þegar efnið er ekki sérstaklega slípiefni eða ætandi.
Bimetallic
Fyrir slípiefni eða ætandi skyldu, sameinar tvímálm tunna miklu harðara, þykkara állag inni í holunni - nikkel-undirstaða fyrir tæringu, wolfram-karbíð-ríkur fyrir núningi - yfir sterku grunnstáli. Það kostar meira, en það endist miklu lengur þar sem nítrað yfirborð myndi slitna í gegn. Á okkar eigin bimetallic tunnum förum við með borunina í um 62 HRC, þar sem margar verslanir stoppa við 58. Samanburðurinn í heild sinni er í leiðbeiningunum okkar umbimetallic vs nitrided skrúfutunna.
Skrúfan fær líka meðferð
Yfirborðsherðing er ekki bara tunnuvinna. Auk nítrunar eru skrúfuflug oft harðsnúin - slitþolið ál sem er soðið á fluglandið, hæsti slitpunkturinn á skrúfunni - þannig að skrúfan heldur í takt við holuna. Ef skrúfa og tunnu slitna á mismunandi hraða, losnar úthreinsunin og gæðin verða fyrir skaða, þannig að þeir tveir eru hertir til að vinna og slitna sem pör, ekki sem aðskildir hlutar.
Passaðu skrúfutunnuna við efnið þitt
Þetta er þar sem flestar ákvarðanir um skrúfutunnu vinnst eða tapast. Efnið sem þú keyrir setur yfirborðið sem þú þarft - ekki öfugt. Smá kort:
| Efni | Helsta ógnin við tunnuna | Mælt yfirborð |
|---|---|---|
| Hreinsið PE / PP / ABS | Milt slit | Nítraður |
| Stíft PVC | Tæring + smá slit | Bimetallic (nikkel-undirstaða) |
| Glerfyllt / steinefnafyllt | Mikið slit | Bimetallic (karbíðríkur) |
| WPC (viður + fylliefni) | Mikill núningi (+ tæring ef byggt er á PVC) | Bimetallic (karbíðríkur) |
| Endurunnið / mengað fóður | Slit + óþekkt | Bimetallic |
Tvö efni eiga skilið sitt eigið leikrit.PVCer ætandi vegna þess að það losar saltsýru við vinnslu, þannig að það þarf tæringarþolið tvímálm yfirborð.WPCer eitt af slípandi efnum í útpressun, þökk sé viðar- og steinefnafylliefni, svo það þarf harðasta állag sem þú getur sett í holuna. Tilgreindu yfirborðið fyrir efnið, í hvert skipti.
Helstu upplýsingar: Þvermál, L/D og þjöppun
Fyrir utan gerð og yfirborð móta nokkrar forskriftir hvernig skrúfutunnu virkar. Þú þarft ekki að vera skrúfuhönnuður til að fá einn, en það hjálpar að vita hvað þeir meina.
- Þvermál- stærð að vélinni þinni og miða framleiðsla. Skrúfur og tunnur eru búnar til í fjölbreyttu þvermáli til að passa allt frá litlum prófíllínum til stórra extruders.
- L/D hlutfall— lengd skrúfunnar deilt með þvermáli hennar. Lengri L/D gefur meiri tíma til að bræða og blanda; styttri er þéttari. Rétt gildi fer eftir efni og ferli.
- Þjöppunarhlutfall— hversu mikið skrúfarásin grynnist frá fóðri til mælingar. Hærri þjöppun vinnur sum efni erfiðara; hitanæmar fjölliður eins og PVC styðja mildara hlutfall.
Þetta er stillt á efni og starf, sem er einmitt ástæðan fyrir því að sérsniðin tunna slær almennri. Gefðu framleiðanda þínum vélina, efnið og úttakið og rúmfræðin fylgir þaðan.
Algeng vandamál og hvað þau benda á
Þegar lína rekur úr sérstakri leið leiðir slóðinn oft aftur að skrúfunni og tunnunni. Fljótleg greining:
- Framleiðsla fellur á sama skrúfuhraða— slitið úthreinsun, klassíska fyrsta merkið.
- Hækkun eða óstöðugur þrýstingur— slit eða vandamál með fóðrun eða hitastig.
- Svartir blettir og niðurbrot— efni sem situr í slitnum eyðum eða situr á tærðu yfirborði.
- Léleg blöndun eða óbrætt efni— röng skrúfagerð fyrir verkið, eða slitin skrúfa.
- Pitting á skrúfuna eða holuna— tæring, venjulega rangt yfirborð fyrir efnið.
Hvert eitt einkenni getur haft nokkrar orsakir, en tvö eða þrjú saman benda næstum alltaf á slitna eða rangt tilgreinda tunnu. Að mæla slitið segir þér hvaða - og hvort lagfæringin sé viðgerð eða skipti.
Slit, viðhald og skipti
Sérhver skrúfutunna slitnar að lokum - eina spurningin er hversu hratt, og það fer eftir efninu og hvernig vélin er keyrð. Slit kemur fram sem minnkandi framleiðsla við sama skrúfuhraða, hækkandi, léleg blöndun, svartir blettir eða hækkandi bræðsluhitastig. Orsökin er bilið milli skrúfu og tunnu sem opnast fram yfir vikmörk.
Þegar þú sérð þessi merki skaltu mæla áður en þú bregst við: þvermál skrúfuflugsins, tunnuholið og geislamyndabilið gegn upprunalegu forskriftinni. Stundum er hægt að endurbyggja skrúfuna á meðan tunnan er enn góð; þegar borinn hefur verið slitinn framhjá þolmörkum er skipti venjulega hagkvæm lausn. Leiðsögumaður okkar tilhvenær á að skipta um slitna skrúfutunnugengur í gegnum slitsmælingu og ákvörðun um viðgerð á móti skipta. Nokkrar venjur teygja endingartímann: passaðu yfirborðið við efnið, haltu aðskotaefnum frá fóðrinu, haltu hitastigi á bilinu og skráðu úthreinsunarlestur við hverja þjónustu.
Hvernig á að velja og tilgreina extruder skrúfutunnu
Að draga það saman, velja skrúfutunnu er þrjár ákvarðanir í röð:gerð, þáyfirborð, þáforskrift. Vinndu í gegnum þá og þú munt ekki fara langt úrskeiðis.
- Tegund— dælir ferlið þitt eitt efni (ein skrúfa) eða blandar og blandar saman (tvískrúfa)? Fyrirferðarlítill PVC eða snið vinnu bendir á keilulaga; mikil framleiðsla og sveigjanleiki benda til samhliða.
- Yfirborð— nítraður fyrir hreint kvoða, tvímálm fyrir slípiefni eða ætandi efni. Þegar þú ert í vafa um fyllt efni eða PVC efni skaltu fara í tvímálm.
- Forskrift— þvermál, L/D og þjöppun í samræmi við vélina þína, efni og úttak.
Til að fá nákvæma verðtilboð og tunnu sem fellur beint inn, gefðu framleiðanda þínum upp gerð vélarinnar og líkanið, skrúfuþvermál og L/D (eða upprunalegu teikninguna), efnis- og fylliefnisálag og markafköst. Engin teikning? Slitið sýnishorn er nóg til að bakfæra nákvæma skipti - eða uppfært sýni með harðara yfirborði en hluturinn sem þú ert að hætta.
Af hverju að vinna með Nanhaiya
Við höfum eytt meira en tuttugu árum í að byggja extruderskrúfur og tunnur af öllum gerðum —ein skrúfa, samhliða tvískrúfa, keilulaga tvískrúfa, ogsprautumótun— í 38CrMoAlA nítruðu stáli og tvímálmblöndur, með tvímálmi hörku allt að 62 HRC, þolstýringu og kraftmikilli jafnvægisprófun á hverju setti. Með meira en 500 viðskiptavinum og yfir tveggja áratuga reynslu, smíðum við varahluti sem eru samhæfðir helstu vörumerkjum eins og KraussMaffei, Cincinnati og Jwell, út frá vélarlíkani þínu, teikningu eða sýnishorni. Segðu okkur frá efninu þínu, vélinni og framleiðslunni þinni og þú munt fá sérsniðin meðmæli og tilboð innan tólf klukkustunda.
Þarftu réttu skrúfutunnuna, eða skipti fyrir línuna þína? Sendu vélina þína, efni og framleiðslu - fáðu meðmæli og tilboð innan 12 klukkustunda.
Fáðu tilboðAlgengar spurningar
Hvað er extruder skrúfa tunnu?
Það er kjarnavinnuhluti plastpressuvélar - snúningsskrúfa inni í upphitaðri tunnu. Það tekur fast plast í annan endann, bræðir það með hita og klippingu og dælir samræmdri bræðslu út hinum endanum við stöðugan þrýsting. Skrúfan og tunnan virka sem samsvörun par og litla bilið á milli stjórnar framleiðsla og gæðum.
Úr hverju er extruder skrúfutunna?
Grunnurinn er venjulega nitriding stál eins og 38CrMoAlA, hert með gasnitriding fyrir hreint kvoða. Fyrir slípiefni eða ætandi efni er það tvímálmi - hart, slit- og tæringarþolið málmblöndulag sameinað inni í holunni yfir sterku grunnstáli. Yfirborðið er valið fyrir efnið sem þú keyrir.
Hverjar eru helstu tegundir skrúfutunnu?
Ein skrúfa og tvískrúfa. Tvöföld skrúfa skiptist í samhliða og keilulaga, og í samsnúning og gagnsnúning, auk þess eru sprautumótaðar skrúfur. Dæla með stökum skrúfum fyrir útpressun með miklu magni; tvískrúfur blanda og blanda; keilulaga tvíburar henta þéttum PVC- og prófíllínum.
Hversu lengi endist extruder skrúfa tunnu?
Gott viðhald endist venjulega á milli 3 og 10 ár. Það fer eftir efninu, yfirborðsmeðferðinni, rekstrarskilyrðum og viðhaldi - slípiefni og ætandi efni stytta það, hreint kvoða og tvímálmi yfirborð lengja það.
Hvernig vel ég þann rétta?
Þrjú skref: veldu þá gerð sem ferlið þitt þarfnast, veldu yfirborðið fyrir efnið þitt, passaðu síðan þvermál, L/D og þjöppun við verkið. Gefðu framleiðanda vélarlíkanið þitt, efni og úttak - teikning eða sýnishorn gerir það nákvæmt.
Geturðu skipt út fyrir hvaða vélarmerki sem er?
Já. Við smíðum skiptiskrúfur og -tunnur sem passa við helstu vörumerki extruder og innspýtingar - KraussMaffei, Cincinnati, Jwell - úr vélargerðinni þinni, teikningu eða sýnishorni. Sendu upplýsingar til að fá tilboð innan 12 klukkustunda.