Hver er munurinn á dreifiblöndu og dreifiblöndu?
Hugsaðu um dreifingu sem spurningu um staðsetningu og dreifingu sem spurningu um stærð léna eða þéttbýlisstaða. Ef stór litarefnisklumpur er færður í annan hluta bræðslunnar breytist staðsetning hans. Ef þessi klump er brotinn í smærri þyrpingar breytist dreifing hennar. Ein niðurstaðan staðfestir ekki hina.
| Spurning | Dreifandi blöndun | Dreifandi blöndun |
|---|---|---|
| Hverju ætti að breyta? | Staðbundin einsleitni íhluta. | Stærð þyrpings eða dreifðra fasa. |
| Hvað gerir flæðið? | Kljúfa, endurstilla og sameina efni aftur. | Beita nægu álagi fyrir aflögun eða brot. |
| Hvað ættum við að skoða? | Samsetning eða litasamkvæmni yfir skilgreind sýni. | Eftirstöðvar þyrpingar eða fasaformgerð. |
| Hvað er ófullnægjandi sönnun? | Fín kornastærð í einu einangruðu sýni. | Einsleitur kögglalitur. |
Aðgreiningin er útskýrð íLeiðbeiningar um skrúfuvirkni NC State Extension. Flestir raunverulegir þættir stuðla að báðum ferlunum. Gagnleg spurning er hvort efnið fái tilskilið jafnvægi, ekki hvort þáttur tilheyri varanlega einum flokki.
Fyrir innkaup, skrifaðu viðkomandi niðurstöðu sem sýnilega kröfu. Finndu hvað verður að verða einsleitara, hvaða þyrpingar eða fasaeiginleikar eru óviðunandi og hvernig rannsóknarstofan mun tilkynna um þau. Beiðni um „betri blöndun“ gerir þær ákvarðanir óleystar.
Þessi leiðarvísir varðar samsnúnings tvískrúfa samsetningu. Komdu fyrst á búnaðarskylduna ef þú ert að bera saman einskrúfu línu eða PVC ferli með andstæða snúning. Okkareinskrúfa á móti tvískrúfa efnisleiðarifjallar um það víðtækara val.
Greindu gallann áður en þú skiptir um skrúfuna
Lýstu gallanum áður en varahlutinn er nefndur. Við myndum biðja um sýni tengd sama rekstrartímabili og fóðrari, hraða, hitastig og álagsskrár. Sýni án vinnsluskilyrða gerir það erfitt að greina endurtekanlegt uppsetningarvandamál frá tímabundinni truflun.
| Athugun | Sönnunargögn sem við myndum óska eftir | Fyrsta ákvörðun |
|---|---|---|
| Litur breytist með tímanum | Tímamerkt sýnishorn og fóðrunarafhendingarskrár. | Rannsakaðu samkvæmni skömmtunar áður en skipt er um rúmfræði. |
| Sjáanlegir blettir | Hlutar eða smámyndir borið saman við innflutt hráefni. | Þekkja þyrpingar, óbrætt efni, niðurbrot eða mengun. |
| Galli hófst eftir breytingu á uppskrift | Fyrri og núverandi samsetningar, fóðurform og stillingar. | Aðskilja nýtt vinnsluverkefni frá slitatengdri rýrnun. |
Það sem ég athuga áður en ég mæli með sterkari blöndun
Þegar ég met tvískrúfa blöndunarvandamál aðskil ég fyrst ójafna samsetningu frá ögnum sem hafa ekki brotnað niður. Sjáanlegir blettir í kögglusýni nægja ekki til að réttlæta sterkari hnoðunarhluta. Ég bið um trjákvoðaeinkunn, aukefnisform og hleðslu, núverandi skrúfuuppsetningu, fóðrunarskrár og sýni sem safnað er við stöðugar rekstrarskilyrði.
Næsta skref mitt er að komast að því hverjir þessir blettir eru í raun og veru. Ég myndi skoða hluta af efninu og bera gallann saman við upprunalegu innihaldsefnin. Aglómerað litarefni, óbrætt plastefni og niðurbrotið efni krefjast mismunandi viðbragða. Að bæta við blöndunarstyrk áður en gallinn er auðkenndur getur sent rannsóknina í ranga átt. Munurinn á lélegri bráðnun og lélegri blöndun er einnig miðlæg viðvörun íEinskrúfa blöndunarleiðsögn Jim Frankland.
Fyrir skrúfuskoðunina lít ég á skífubreidd, kubbslengd, stighorn og flutningsstefnu saman. Ég athuga líka nærliggjandi þætti, fóðurstaði og mælda úthreinsun. Ekki er hægt að meta hnoðkubb rétt út frá sjónarhorni sínu einu saman. Staða þess í ferlinu og efnislegar aðstæður sem koma inn í það skipta máli.
Áður en ég mæli með breytingu myndi ég setja grunnlínu fyrir afköst, raunverulegt bræðsluhitastig, drifálag og viðeigandi gæðamælingar. Ég myndi síðan bera saman eina réttmæta stillingarbreytingu eftir að ferlið hefur náð stöðugleika, þannig að mótun og sýnatökuaðferð sé í samræmi. Ef fóðrun er óstöðug eða núverandi íhlutir eru slitnir, myndi ég leysa þau vandamál áður en ég nota nýjan blöndunarhluta til að bæta upp.
Samþykkisviðmið mitt er umsamið vöruforskrift. Uppsetning sem fjarlægir sýnilega þyrpinga en skemmir nauðsynlega formgerð trefja eða fer yfir rekstrarmörk er ekki ásættanleg framför. Ég myndi halda uppsetningunni sem skilar nauðsynlegum blöndunargæði innan hitauppstreymis og vélrænni marka línunnar, frekar en að halda áfram að bæta við takmörkunum einfaldlega vegna þess að vélin þolir það.
Hvernig tveggja skrúfa extruders búa til blöndun
Endurröðun flæðis og staðbundin streita vinna mismunandi störf
Dreifingaraðgerð kemur frá endurtekinni klofningu, teygju og endurröðun efnis. Dreifandi virkni krefst álags sem nægir til að afmynda dreifðan fasa eða sigrast á viðnám innan þyrpingar. Skúf- og framlengingarflæði lýsa aflögunaraðferðum; þau eru ekki aðskilin gæðamarkmið sem koma í stað dreifingar og dreifingar.
Charlie Martintæknileg úttekt á samfelldri blöndun með tvískrúfumlýsir samspili skrúfuhluta, fylltra vinnslusvæða og flutningshluta. Tækjaumræða þess nýtist hér; lyfjaformsskilyrði í þeirri endurskoðun ætti ekki að yfirfæra á iðnaðarplastuppskrift.
Hraði er inntak, ekki samþykkisniðurstaðan
Fyrir staðbundna túlkun á skurðflæði er streita háð seigju efnisins við viðeigandi hitastig og aflögunarhraða. Rpm tala ein og sér skilgreinir ekki þessi skilyrði, þar semsamanburður á ögnum fyrir neðansýnir. Berðu saman fyrirhugaða hraðabreytingu samhliða raunverulegu bræðsluhitastigi, fóðurhraða og gæðaniðurstöðum, frekar en að nota hraða í staðinn fyrir dreifingarmælingu.
Horfðu lengra en meðaldvalartíma
Dreifing dvalartíma lýsir því hversu lengi mismunandi hlutar efnis eru eftir í ferli. Fyrir yfirlitsskýrsluna skaltu spyrja hvar rekjaefni fer inn, hvar það greinist og hvaða rekstrarskilyrði eiga við. Meðalgildi án þessara upplýsinga er ekki nóg til að bera saman tvö útlit.
Mælt er með prufuskrá okkar aðskilur inntak frá niðurstöðum. Skrá stillingar og afhending efnis sem inntak; skrá samkvæmni og formgerð fullunna efnisins sem útkomu. Haltu hitastigi og álagi sem rekstrartakmörkunum. Þessi uppbygging kemur í veg fyrir að prufuskýrsla kallar hærra orkuinntak gæðabót áður en varan hefur verið metin.
Extruder skrúfuþættir og blöndunaraðgerðir þeirra
Einingafjölskylda er gagnlegt upphafsmerki, ekki fullkomin frammistöðuforskrift.Þáttarleiðbeiningar NC Stateaðgreinir flutnings-, bak-, hnoðunar- og tannþætti og útskýrir að nafnakerfi er mismunandi milli framleiðenda. Við myndum nota raunverulega teikningu og rúmfræði, frekar en að flytja kóða annars birgja í tilboð.
| Element fjölskylda | Hlutverk til að endurskoða | Það sem við myndum biðja um |
|---|---|---|
| Að flytja | Flutningur og staðbundin fyllingarskilyrði. | Blý, lengd, handfærni og nærliggjandi takmarkanir. |
| Hnoðunarblokk | Aflögun, blöndun og flutningur eða takmörkun. | Breidd diska, talning, heildarlengd, sköflung og flutningsstefna. |
| Tennt eða sérstakur hrærivél | Flæðisendurröðun og rúmfræðiháð streituáhrif. | Heildarsnið, rekstrarstaða og sönnunargögn fyrir fyrirhugað verkefni. |
Ekki gera ráð fyrir að flutningsþættir stuðli ekkert að blöndun, eða að sérhver tennt þáttur sé eingöngu dreifandi. Réttur samanburður er á milli skilgreindra rúmfræði við uppgefnar aðstæður. Athugaðu hvort teikningin lýsir sundri samsetningu eða skrúfu í einu stykki áður en rætt er um sveigjanleika í skiptum.
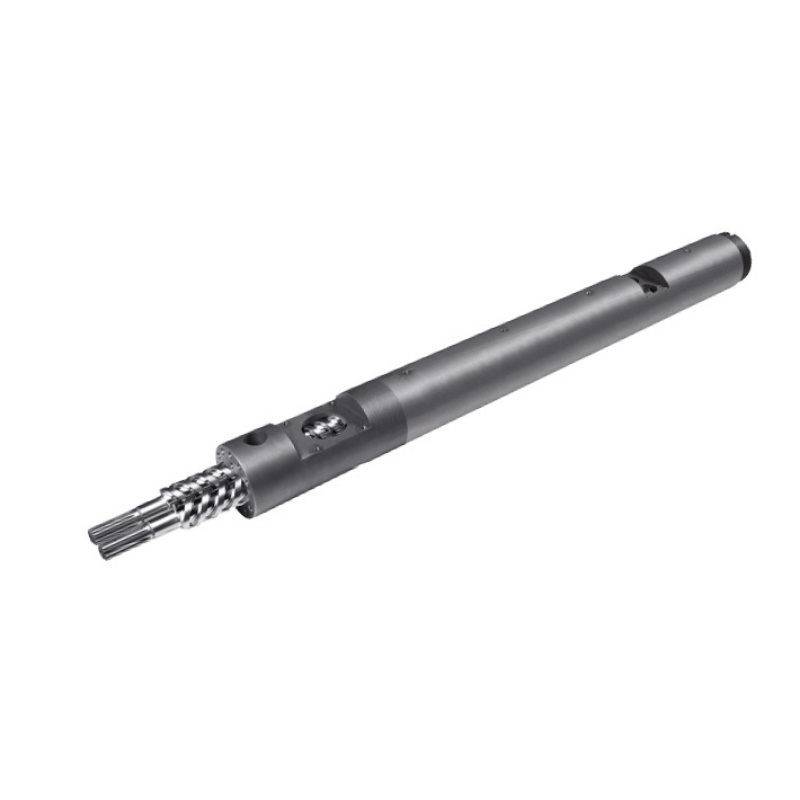
Okkarsamsnúningur samhliða tvískrúfa tunnuvörusíða auðkennir sömu stefnu snúning, samþættingu og samsetningu forrita. Þessar upplýsingar ákvarða viðkomandi búnaðarflokk. Fyrir pöntun þarf samþykkta uppsetningin enn að bera kennsl á einstaka vinnuhluta og pörunarviðmót.


Skrúfuhönnunareiginleikar sem stjórna blöndun, hita og sliti
Aðskilin diskabreidd, diskafjöldi og blokklengd
Þetta eru tengdar stærðir, en þær eru ekki skiptanlegar lýsingar. hjá Kenneth Russelltvískrúfa blöndunargreininguútskýrir kunnuglega tilhneigingu breiðari skífa til að hlynna að dreifivirkni og mjórri skífum til að hlynna að skiptingu og endurdreifingu. Það leggur einnig áherslu á áhrif takmörkunar, fyllingar og bræðsluhita.
Sú tilhneiging er ekki algild innkauparegla. Ef samanburður breytir skífubreidd, kubbslengd og flutningshegðun saman er ekki hægt að rekja niðurstöðuna til breiddar eingöngu. Spyrðu hvaða breyta breyttist og hvaða gæðamæling batnaði.
Lesið skjögurhorn með flutningsstefnu og fyllið
Hlutlaus hnoðkubbur hefur enga eðlislæga dæluaðgerð fram á við; efni getur samt farið í gegnum undir áhrifum ferlisins í kring. Andstæða þættir eru á móti flutningi áfram. Notagildi þeirra fer eftir fyrirhugaðri fyllingu og þrýstingsskilyrðum. Hvorki „hlutlaus“ né „öfug“ er sjálfvirk leiðbeining til að bæta alla blöndunarhluta.
| Breytingartillaga | Nauðsynleg samanburðarskrá | Ástæða til að hafna réttarhöldunum |
|---|---|---|
| Mismunandi hnoðunarrúmfræði | Mál, þáttaröð, gæðagögn og stöðugt afköst. | Markgallinn er eftir eða nauðsynlegur eiginleiki versnar. |
| Meiri takmörkun | Raunverulegt bræðsluhitastig, þrýstingur, drifálag og fóðrun/útblásturshegðun. | Farið er yfir véla- eða efnismörk. |
| Endurheimtar vinnuheimildir | Samsvörun skrúfa/tunnumælingar á nafngreindum stöðum. | Samsetningin stenst ekki viðurkenndar kröfur um passa eða útrýmingu. |
Ending byrjar með raunverulegri skyldu
Við birtum 38CrMoAlA og nitriding-dýpt á bilinu 0,50 til 0,70 mm ásamsnúningur vöruforskrift. Þetta eru efnis- og meðferðargögn, ekki blöndungæðaeinkunn eða ábyrgð á endingartíma. Þeir skilgreina ekki hlaupaheimildina.
Fyrir slípiefnissamsetningu myndum við biðja um auðkenni fylliefnisins, hleðslu- og slitkort áður en yfirborðskerfið er valið. Rúmfræðiskoðun og slitvörn eru aðskildar ákvarðanir. Harðara yfirborð getur ekki sýnt fram á að óhentugt blöndunarsnið sé rétt. Okkarsamsíða tveggja skrúfa úthreinsun og slitstýriútskýrir samsvarandi skoðunarskrá.
Skoðaðu íhluti eingöngu samkvæmt viðurkenndum aðferðum verksmiðjunnar, við einangrun, kælingu og meðhöndlun. Ekki draga úr fjarlægð eða breyta samsetningu utan viðurkenndra marka vélaframleiðandans til að leita að meiri blöndun.
Hvernig á að raða tvískrúfa prófíl fyrir blöndun
Farðu yfir röð vinnsluverkefna áður en þú velur blöndunarblokk. Martinsstöðug blöndun endurskoðunlýsir mældri fóðrun, flutningi, bræðslu, fylltum blöndunarsvæðum og losun. Prófíll þarf að veita þessar aðgerðir saman. Tilmæli um sjálfstæða þætti skilja inntaksskilyrði þess og þrýstingsskyldu niðurstreymis ótilgreind.
Skilgreindu hvað nær til hvers blöndunarhluta
Fyrir fyrirhugaða breytingu, tilgreinið hvort innihaldsefnið kemur inn sem kögglar, duft, vökvi eða kjarnfóður og auðkennið fóðurstöðu þess. Við spyrjum hvaða bráðnunar- eða bleytingarskilyrði þarf fyrir fyrirhugað dreifingarverkefni. Blöndunarsamanburður ætti ekki að leyna breytingu á því hvernig innihaldsefnið fer inn í ferlið.
Haltu áfram að tengja fóðrun, takmörkun og loftræstingu
Áður en takmarkandi þáttur er bætt við skaltu biðja vinnsluhönnuðinn að athuga þrýstings- og fyllingarkröfur í kringum hliðarmatara og loftop. Við myndum ekki samþykkja breytinguna frá skissu eingöngu fyrir blöndun sem sleppir þessum viðmótum. Skráðu ásættanlega hegðun við hverja opnun sem hluta af prufuskýrslunni.
Tilgreina hvar efnishiti er mældur og hvar gæðasýnið er tekið. Annars getur heitari lestur á öðrum stað verið skakkur fyrir hitastigshækkun af völdum nýja frumefnisins. Haltu mælistöðum föstum þegar tilgangurinn er beinn samanburður.
Passaðu blöndunarjafnvægið við samsetninguna
Tilgreindu innihaldsefnið þegar það fer inn í extruderinn. Fordreift litaþykkni og þéttandi hrá litarefni fela ekki í sér sama verkefni. Við myndum óska eftir efnislegum upplýsingum birgjans og skoða eyðublaðið sem kom inn áður en við ákveðum hvort aðalþörfin sé endurdreifing, hnignun eða hvort tveggja.
| Efni stutt | Spurning til að svara | Sönnunargögn til að hafa með í samþykki |
|---|---|---|
| Fordreifður litameistaraflokkur | Er skömmtun og dreifing í samræmi og eru leifar af þyrpingum til staðar? | Sýnataka á tíma/stöðu, litasamkvæmni og viðeigandi dreifingarmat. |
| Aglómerandi litarefni eða steinefni fylliefni | Hefur innihaldsefnið verið blautt og hefur óviðunandi þyrping verið eftir? | Skilgreindar þéttbýlismælingar og nauðsynlegar vörueiginleikar. |
| Gler-trefja efnasamband | Uppfyllir blandan kröfur um einsleitni og viðhald trefja? | Formgerð trefja og tilgreindir vélrænir eiginleikar. |
| Fjölliðablanda eða hitanæmt efnasamband | Hvaða fasaformgerð og hita-/tímamörk eiga við? | Formgerð, niðurbrotsvísar og viðeigandi prófanir á fullunnum vöru. |
hjá Russellblanda umræðunotar samloðandi kolsvart sem dæmi um efni sem þarf að dreifa og mótar ákafa hluta með mildari meðferð trefja. Það styður efnissértæka greinargerð, ekki reglu um að hvert fyllt efni þurfi mest takmarkandi uppsetningu.
Ekki vitna í einn prófíl fyrir hverja kyrningaskyldu
Okkarkyrning samhliða tvískrúfaá síðunni er listi yfir framleiðslu á hitaþjálu kögglum, þar á meðal PE og PP, og styður ónýtt og endurunnið efni með sérsniðnum stillingum. Fyrir tilvitnun verður að þrengja þessa víðtæku flokka við raunverulega einkunn, hleðslu aukefna, fóðurform og nauðsynlega vöru.
Við spyrjum hvort endurunnið fóður hafi breytt samsetningu eða mengunarstigi áður en nýr galli er rekinn á skrúfuna. Sömuleiðis myndum við ekki samþykkja litaávísun fyrir trefjastyrkta einkunn þar sem innkaupalýsingin inniheldur vélrænni frammistöðu. Samþykkisprófið ætti að fylgja ástæðu þess að aukefnið er til staðar.
Hvernig á að sannreyna gæði blöndunar í stað þess að giska
Af hverju ég ber saman streituáhrif frekar en skrúfuhraða einn
Ég myndi nota rannsókn Jan Philipp Oldemeier og Volker Schöppner sem gagnlegan upphafspunkt þegar ég ber saman blöndunarstillingar. Rannsóknir þeirra skoðuðu skrúfuþætti með því að nota þrívíddarflæðishermingu og agnamælingu, frekar en að gera ráð fyrir að hver ögn upplifi sömu blöndunarskilyrði.
Fyrir ZSK25 rúmfræðina með PP FPH50 tilgreindu rannsakendur bræðsluhitastigið 220°C og afköst upp á 20 kg/klst. Með því að auka hraða tannblöndunarhlutans úr 200 í 400 snúninga á mínútu hækkaði meðaltal hámarksskurðspennu sporagnanna úr um það bil 37.900 í 54.400 Pa. Fyrir KB24 hnoðunarblokkina við sömu aðstæður hækkuðu samsvarandi gildi úr um það bil 27.900 í 48 Pa.
Þetta voru eftirlíkingar álagsniðurstöður, ekki mældar endurbætur á fullunnum gæðum efnasambanda. Höfundarnir sögðu einnig að tilraunaprófun væri enn í bið.Lestu upprunalegu rannsóknina.
Verkfræðileg niðurstaða mín er sú að hraði einn og sér er ófullnægjandi forskrift. Áður en ég mæli með öðrum hvorum þættinum til framleiðslu, myndi ég krefjast sönnunar fyrir því að streituáhrif hans taki á raunverulegum galla, fylgt eftir með eftirliti með dreifingu, bræðsluhita, drifálagi og nauðsynlegum eiginleikum vörunnar.
Veldu próf sem passar við sýnið
ISO 23900-5:2015, staðfest árið 2025, lýsir síuþrýstingsgildisprófinu til að meta dreifingu litarefna í hitaþjálu fjölliðum. Það er viðeigandi aðferð til að íhuga fyrir litþykkni sem notuð eru við útpressun og bræðsluspuna; rannsóknarstofan verður að ákvarða viðeigandi undirbúnings- og prófunarskilyrði.
ISO 18553:2025fjallar um agnastærð/þyrpingastærð og dreifingareinkunn í pólýólefínrörum, festingum og efnasamböndum. Uppgefið gildissvið nær yfir kolsvartsinnihald undir 3% miðað við massa og litarefnisinnihald undir 5%. Ekki nota það umfang sjálfkrafa á mjög einbeittan masterbatch eða á hvert fylliefniskerfi.
Aðskilið gæðaskrána frá rekstrarskránni
Til dreifingar skal skilgreina hvar og hvenær sýni eru tekin og hvaða samræmismæling er viðeigandi. Til að dreifa, skilgreinið undirbúning sýnisins og viðeigandi þéttbýlis- eða formgerðarmat. Samþykktu viðmiðunarviðmiðin við vörulýsinguna og rannsóknarstofuna fyrir prófunina, frekar en að velja staðgengisþröskuld eftir að hafa séð niðurstöðuna.
Til að bera saman orku, tilgreinið hvort uppgefið gildi sé drifinntak, áætlað öxulafl eða breiðari línumæling og auðkennið massaflæðisgrundvöllinn. Ekki bera saman tölur ólíkar „SME“ eða líta á eina meðalorkutölu sem sönnun fyrir staðbundinni streitu. Við myndum skrá orku og álag samhliða gæðum, ekki skipta gæðaprófunum út fyrir þau.
Tilmæli okkar: Haltu aðskildum dálkum fyrir gæði, stöðugt samþykkt framleiðsla, bræðsluhitastig og vélrænt álag. Samþykkja aðeins uppsetninguna þegar hún uppfyllir samþykkta kröfu í hverjum viðkomandi dálki.
Farið yfir skrúfustillingar til að blanda saman gæðum og endingu
Notaðu stjórnaða endurskoðun frekar en röð ótengdra leiðréttinga. Eftirfarandi verkflæði er fyrirhuguð aðferð okkar til að breyta blöndunarkvörtun í stillingarupplýsingar. Það heimilar ekki notkun utan marka vélaframleiðandans eða kemur í stað breytingastjórnunar og öryggisferla verksmiðjunnar.
-
Skilgreindu gallann og samþykkismarkmiðið
Lýstu gallanum með dæmigerðum sýnum og nauðsynlegri vörulýsingu. Ákveðið hvaða dreifingar-, dreifingar- og fullunnar mælingar munu ákvarða samþykki áður en línunni er breytt.
-
Skráðu sambærilega grunnlínu
Skráðu endurskoðun á samsetningu, formi innihaldsefna, fóðurhraða, skrúfuhraða, mælt bræðsluhitastig, þrýsting, drifálag og stöðugt samþykkt framtak. Merktu sýni með sama rekstrartíma og mælistöðum.
-
Athugaðu fóðrun, bráðnun og slit
Skoðaðu samkvæmni fóðrunar og auðkenndu agnirnar í gallanum. Ef grunur leikur á slit, fáið samsvarandi mælingar á skrúfum og tunnu samkvæmt samþykktum skoðunaraðferðum áður en mælt er með endurskoðaðri blöndunarfræði.
-
Veldu eina réttmæta breytingu
Tilgreindu fyrirkomulagið sem breytingunni er ætlað að taka á. Skráðu stærð þátta, stefnu, röð og viðmót sem hafa áhrif. Láttu ábyrgan vinnslufræðing samþykkja breytinguna og rekstrartakmarkanir hennar.
-
Bera saman eftir að ferlið hefur náð jafnvægi
Notaðu samþykkta stöðugleika- og sýnatökuaðferð. Haltu samræmdu samsetningunni og prófunaraðferðinni, skráðu óumflýjanlegan mun og berðu saman gæði saman við hitastig, álag og samþykkt framleiðsla.
-
Samþykkja, endurskoða eða fara aftur í grunnlínuna
Samþykkja aðeins breytinguna ef hún uppfyllir fyrirfram skilgreind gæði og rekstrarskilyrði. Ef það mistekst, varðveittu niðurstöðurnar og fylgdu samþykktri skila- eða endurskoðunaraðferð í stað þess að bæta við annarri takmörkun án nýrrar tilgátu.
Það sem við þurfum fyrir yfirlit yfir hluta
Sendu auðkenni vélarinnar, stillingarteikningu, nafnskrúfuþvermál, miðfjarlægð, öxul- eða driftengingarupplýsingar og öll mæld slitkort. Láttu efni og rekstrarskrár fylgja með hér að ofan. Fyrir sundrað kerfi, auðkenndu þáttaröðina; fyrir skrúfu í einu stykki, auðkenndu vinnuhlutana á heildarteikningunni. Vélræn passa og blöndunarafköst þurfa sérstakar móttökuathuganir.
Algengar spurningar
Getur dreifiblöndun brotið upp litarefnaþyrpingar?
Dreifandi blöndun endurdreifir fyrst og fremst efni; það staðfestir ekki eitt og sér að tiltæk streita nægi til að brjóta þyrping. Raunverulegur þáttur getur stuðlað að báðum blöndunaraðferðum. Skoðaðu þyrpingar sem eftir eru aðskildar frá lit eða samsetningu einsleitni áður en þú ákveður hvort þörf sé á meiri dreifivirkni.
Bætir aukinn skrúfuhraði alltaf blöndun?
Nei. Hraði er rekstrarinntak en ásættanleg blöndun er mæld vöruniðurstaða. Berðu saman hraðabreytingu við fóðurskilyrði, raunverulegt bræðsluhitastig, drifálag og samþykktar gæðaprófanir. Ekki samþykkja hærri snúningastillingu ef tilskildum vörueiginleikum eða notkunarmörkum er ekki lengur uppfyllt.
Eru 90 gráðu hnoðunarkubbar alltaf betri til að dreifa?
Nei. Sviðhorn er aðeins ein rúmfræðibreyta. Einnig þarf að endurskoða diskbreidd, heildarlengd blokkar, flutningsstefnu, fyllingarskilyrði og aðliggjandi uppsetningu. Hlutlaus blokk getur farið í gegnum efni undir virkni ferlisins í kring; hlutlaust þýðir ekki að efnið haldist kyrrstætt.
Geta tennt blöndunarefni einnig veitt dreifandi blöndun?
Já, fer eftir rúmfræði og rekstrarskilyrðum. Frumefni sem lýst er sem dreifiblöndunartæki getur samt myndað staðbundna streitu. Óska eftir sönnunargögnum fyrir raunverulegu sniði og efnisskyldu frekar en að meðhöndla flokksheitið sem fullkomna lýsingu á frammistöðu hans.
Af hverju geta litarrákir haldist eftir að fleiri hnoðkubbum hefur verið bætt við?
Fleiri hnoðunarkubbar bera ekki kennsl á eða útrýma orsökinni af sjálfu sér. Athugaðu stöðugleika skömmtunar, form innrennslis innihaldsefna, bræðsluskilyrði og sýnum sem safnað er við sambærilega notkun. Ákvarðaðu síðan hvort vandamálið sem eftir er sé staðbundin dreifing, ódreifðar þyrpingar eða annar galli áður en þú gerir frekari stillingarbreytingar.
Hvað þýðir uppsetning skrúfablaða í tvískrúfa útpressun?
Fyrir þessa handbók er gagnlega uppsetningin axial fyrirkomulag flutnings-, hnoðunar- og blöndunarhluta, þar með talið stærð þeirra og stefnu. Notaðu þessi tilteknu hugtök á teikningunni. Að kalla alla samsetninguna blaðstillingu tilgreinir ekki vinnsluaðgerðir þess eða gerir þáttakóða mismunandi birgja skiptanlegum.