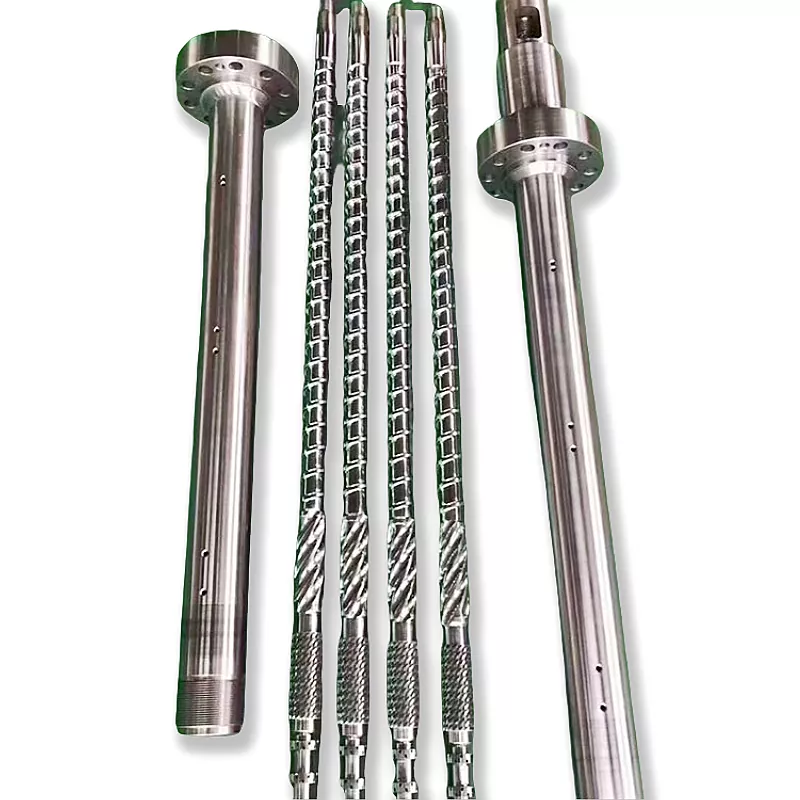
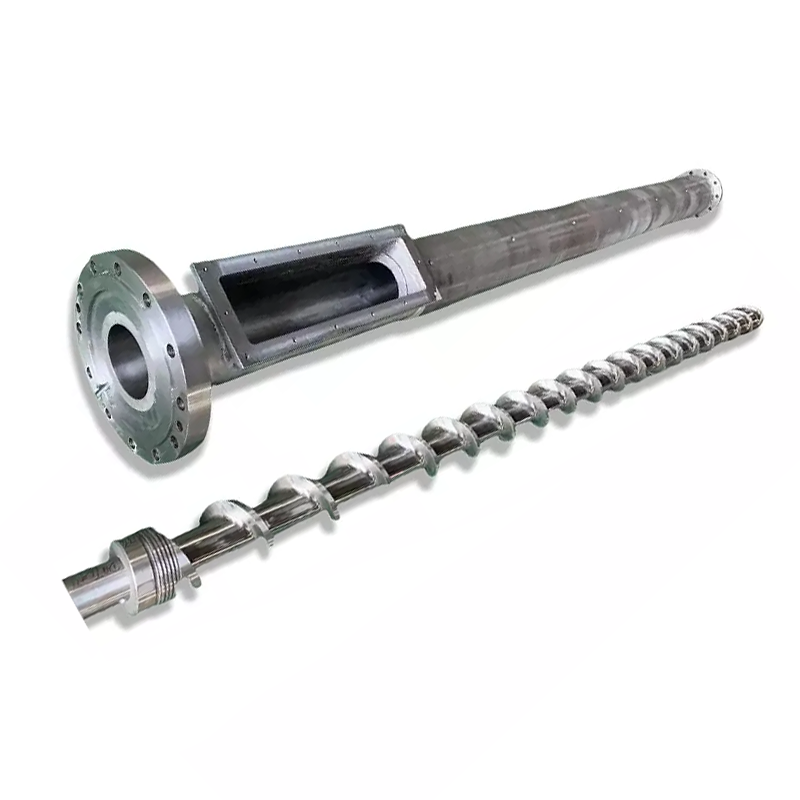
Tvískrúfasett hefur fleiri en eitt vinnubil. Til að gera viðgerðar- eða skiptiákvörðun á réttan hátt skaltu kortleggja hverja skrúfu, hverja tunnublaða, samspilið og vélarviðmótin undir einni stýrðri viðmiðun.
Mældu slit á samhliða tvískrúfum og tunnu sem samsvarandi kerfi. Skráðu báðar skrúfurnar á nafngreindum axial stöðvum, báðar lobes af mynd-átta holunni í skilgreindar áttir, skrúfa-til-skrúfu úthreinsun, miðfjarlægð, fasa og axial passa. Berið kortið saman við samþykkta teikningu. Einkenni geta komið af stað skoðun, en mælingar ákveða hvort skipta eigi um skrúfur, tunnu eða öllu settinu.

Samhliða tvískrúfa hefur ekki eina alhliða úthreinsun
Á hefðbundinni einni skrúfu er þvermálsúthreinsun oft gefin upp sem innra þvermál tunnu að frádregnum skrúfuflugi ytra þvermál. Radial úthreinsun er helmingur af þessum mun. Okkarleiðbeiningar um slitmælingar með einni skrúfuútskýrir hvers vegna axial stöðvarnar og skilgreiningar þurfa enn að passa saman.
Staðbundið þvermál = samsvarandi tunnuvídd að frádregnum samsvarandi ytri þvermál skrúfu
Staðbundið geislasamband = staðbundið þvermál deilt með 2
Þessi reikningur lýsir ekki heildar rúmfræði tvískrúfaðs samspils.
Samhliða tvískrúfa bætir við annarri skrúfunni, samskeyti svæði, miðjufjarlægð og tímasett hornsamband. Tunnan er venjulega átta talsins snið frekar en ein hringlaga hola. Slit getur líka verið mismunandi á vinstri og hægri blaðsíðu og á gagnstæðum hliðum fluganna.
Mælingarskráin ætti því að aðgreina að minnsta kosti fimm tengsl:
- Ytri snið hverrar skrúfu við samsvarandi tunnublað.
- Úthreinsun frá skrúfu til skrúfu í gegnum samrunasvæðið.
- Miðjufjarlægð og staðsetning beggja tunnublaða.
- Snúningsfasa, handfærni og vinstri eða hægri skrúfuauðkenni.
- Viðeigandi ásbil, þrýstiflatar, millistykki og endastöður.
Verksmiðjusýn okkar:kaupandi sem biður um „0,3 mm úthreinsun“ án þess að nefna fletina hefur ekki gefið okkur kröfu um framkvæmanlega. Við spyrjum hvort þessi tala sé þvermál, geislamynd, milliflug, hliðar-, þjórfé eða axial úthreinsun, hvar hún er mæld og við hvaða aðstæður. Að giska hér getur skapað málmsnertingu eða látið nýja settið vera laust.


Varðveittu samsetningu auðkennis áður en þú dregur skrúfurnar
Mælingar missa gildi ef vinstri og hægri skrúfunum er blandað saman eða fasaviðmiðunin hverfur við fjarlægð. Áður en þú losar samsetninguna skaltu mynda drifenda og losunarenda. Merktu skoðunarstefnuna sem notuð er til að lýsa snúningi, merktu síðan bæði skrúfur, stokka, bil og tímamerki.
Skráðu hvort vélin notarsamsnúningsskrúfureðaskrúfur sem snúa á móti. Skráðu einnig hvort skrúfurnar séu í einu stykki eða settar saman úr þáttum. Ekki gera ráð fyrir að tvær skrúfur með svipaðar ytri mál deili sömu hendi, spline, röð eða tímasetningu.
Notaðu fjarlægingarleiðbeiningar vélaframleiðandans og varðveittu alla læsingar- og tímasetningareiginleika. Ef ekki er hægt að snúa parinu samkvæmt viðurkenndu ferli eftir að hafa verið sett saman aftur, stöðvaðu. Með því að beita akstursvægi til að sigrast á óþekktum truflunum getur það breytt auðkenningarvillu í skemmdir.

Búðu til eitt hnitakerfi fyrir báðar skrúfur og báða lopa
Hreinsaðu íhlutina án þess að fjarlægja vísbendingar um skor, húðtap eða hola. Láttu hlutana ná stöðugu skoðunarhitastigi. Stofnaðu núllpunkt á nafngreindum enda og merktu ásstöðvar sem hægt er að endurtaka á skrúfuparinu og tunnu.
Bættu við stöðvum fyrir og eftir rúmfræðibreytingar, fóður- og loftop, blöndunarsvæði og þrýstingsbyggjandi enda. Á hverri stöð, auðkenndu vinstri skrúfu, hægri skrúfu, vinstri blað og hægri blað. Taktu upp margar hyrndar áttir þegar aðferðin leyfir, vegna þess að eitt þvermál getur falið egglos eða einhliða slit.
| Field | Hvernig á að bera kennsl á það | Hvað það leiðir í ljós |
|---|---|---|
| Axial stöð | Fjarlægð frá skilgreindu fóðrunar- eða losunarpunkti | Þar sem slitþykkni meðfram vinnsluhlutanum |
| Skrúfa auðkenni | Vinstri eða hægri, með skoðunarenda tilgreindan | Ósamhverft flugslit og paraheilleiki |
| Skrúfusnið | OD, rót, þjórfé eða flank gildi með aðferð og hornstöðu | Tap á málmi á vinnuflötum |
| Tunnublað | Vinstri eða hægri blað, stefnu og mæliplan | Stækkun, ovality og staðbundin þvott |
| Innblandað samband | Nafngreindir fletir, hornstaða, fasaástand og aðferð | Hætta á of miklu bili eða vélrænni truflun |
| Yfirborðsástand | Númeruð ljósmynd bundin við stöðvarkortið | Stigaskorun, hola, tap á húðun, útfellingar og snertimerki |
| Viðmiðunargildi | Samþykkt teikning, skýrsla nýrra hluta eða samþykkt hönnunargrunnlína | Hversu mikið rúmfræðin hefur breyst |
Útgefin tunnugreiningaraðferð Coperionkrefst þess að tunnurnar séu hreinar og kaldar, notar síðan holumælingu og myndbandsskoðun í mikilli upplausn á ákveðnum ZSK og STS stærðum. Vélin þín og skoðunarverkfæri geta verið mismunandi, en nálgunin sýnir hvers vegna víddar og sjónrænar vísbendingar eiga heima í sömu skýrslu.
Ekki finna upplausnina með því að bæta við aukastöfum fyrir utan tækið og aðferðina. Skráðu tækið, kvörðunarstöðu, stuðningsástand, skoðunarhitastig og rekstraraðila eða skoðunarskrá. Endurtekanlegt kort með heiðarlegri óvissu er gagnlegra en áhrifamikill töflureikni byggður úr óljósum punktum.



Ertu með tvískrúfasett sem hefur verið fjarlægt tilbúið til endurskoðunar?Sendu samsetningarteikningu, vinstri og hægri auðkenningu, stöðvarkort, ljósmyndir og rekstrarsögu. Við getum rætt hvað þarf að varðveita og hvaða svæði þarfnast nánari mælinga.
Sendu slitkortiðSkoða samhliða tvískrúfa vörurNotaðu línuhegðun til að velja skoðunarstaði, ekki til að lýsa yfir bilun
Minnkandi framleiðsla á sama skrúfuhraða, óstöðugur þrýstingur, breytilegt álag, léleg dreifing, óbrætt efni og endurteknir vörugalla geta réttlætt skoðun. Þeir geta einnig komið frá fóðrun, samsetningu, hitara, skynjara, loftræstingu, takmörkuðum deyja eða drifvandamálum.
Vistaðu grunnlínu rekstrar áður en þú breytir nokkrum stillingum í einu. Skráðu raunverulegan straumhraða, skrúfuhraða, hleðslu- eða togvísun, þrýsting, svæðisstillingar, mælt bræðsluhitastig þegar það er tiltækt og athuganir á fullunninni vöru. Berðu saman sömu samsetningu og niðurstreymis uppsetningu.
Japan Steel Works bendir á að slitnir tvískrúfur geta dregið úr afköstum og dreifingu og getur stuðlað að alvarlegum bilun í skrúfuskafti eða gírkassa. Það er góð ástæða til að skoða snemma, en einkennin þarf samt að tengjast líkamlegu ástandi á vélinni þinni.
Ef lína fer aftur í eðlilegt horf eftir að kvörðun fóðrunar hefur verið leiðrétt eða stíflað loftop, myndum við ekki selja slit sem greininguna. Ef ferlið er óstöðugt og mælikortið sýnir samsvarandi staðbundna úthreinsunaraukningu, er skiptamálið miklu sterkara. Markmiðið er að leysa framleiðsluvandann, ekki að vinna pöntun fyrir stærsta settið.
| Athugað mynstur | Afgreiðsla athugana fyrir fordæmingu | Líkamlegar sannanir til að leita að |
|---|---|---|
| Framleiðsla fellur með óbreyttum hraða | Fóðurnákvæmni, magnþéttleiki, uppskrift og takmörkun deyja | Staðbundin stækkun bora, slit á flugi og breyting á úthreinsun |
| Þrýstingur eða álag verður óstöðugt | Fóðrun, hitastýring, loftræsting og takmörkun niðurstreymis | Ójafnt vinstri/hægri slit, útfellingar, skemmdir eða snertimerki |
| Dreifingar- eða bræðslugæði minnka | Efnislotur, aukefnaskömmtun, blöndunarstillingar og hitasaga | Slit á tilætluðum blöndunarflötum eða rangt uppsettir þættir |
| Málmhljóð eða skyndileg toghækkun | Stöðvaðu undir verklagi vélarinnar og skoðaðu akstur og stillingu | Ný snertimerki, bognir hlutar, fasavilla eða aðskotaefni |
| Hratt endurtekið slit eftir skiptingu | Efnismengun, röðun, samsetning, rekstrarmörk og yfirborðsval | Endurtekin staðsetning og stefna skemmda |
Ákveðið hvað á að skipta út úr samsvarandi skýrslu
Það er sanngjarnt að skipta um skrúfur eingöngu þegar báðir tunnublöðin haldast innan viðurkenndrar rúmfræði, miðjusambandið er gott og slitið er skilið. Það er líka hægt að réttlæta útskiptingu sem er eingöngu með tunnu þegar skrúfuparið er áfram ásættanlegt og samhæft við endurreist holu rúmfræði.
Skiptu um samsvarandi settið þegar báðar hliðar eru slitnar, viðmiðunarrúmfræðin er óviss, eða nýr íhlutur myndi enn keyra á móti skemmdum maka. Ef slitmynstrið bendir til rangstöðu, áfangavillu eða aðskotaefnis, fjarlægðu þá orsök áður en nýir hlutar eru settir upp.
| Mælt ástand | Líklegt svigrúm til að meta | Nauðsynleg vernd |
|---|---|---|
| Skrúfapar slitið; bæði blöðin innan viðurkenndra marka | Gerðu við eða skiptu um skrúfur | Staðfestu endurbyggða eða nýja rúmfræðina á móti tunnu sem haldið hefur verið |
| Tunnublöð slitin; skrúfur innan viðurkenndra marka | Viðurkennd tunnuviðgerð eða skipti | Staðfestu samhæfni við bæði skrúfur sem hafa verið festar og miðjufjarlægð |
| Bæði skrúfur og tunna slitin | Samsvörun skrúfa og tunnuskipti | Samþykkja eitt stýrt teiknisett og skoðunaráætlun |
| Staðbundin stigagjöf eða einhliða snerting | Orsakarannsókn áður en íhluta er valið | Athugaðu röðun, legur, stokka, fasaskiptingu og mengun |
| Rúmfræði ásættanleg en skylda breytt | Ferli og rúmfræði endurskoðun | Skilgreindu nýja efnið, framleiðsla, vélarmörk og vörusamþykki |
Ekki nota almennan internetmargfaldara sem sjálfvirkt uppbótartakmark. Þvermál, skrúfagerð, vélhönnun, efni og vöruþol skiptir öllu máli. Upprunalega byggingarteikningin og þjónustuviðmið vélaframleiðandans ættu að stjórna ákvörðuninni.
Fyrir víðtækari einkenni og viðgerðarval, sjá okkarslit á skrúfu tunnu og skiptileiðbeiningar. Þessi tvísértæka síða bætir við vinstri/hægri, lobe, miðju og fasaupplýsingum sem hefðbundin skoðun með einu holu nær ekki yfir.
Notaðu slitstaðinn til að tilgreina yfirborðið
Nanhaiyasamhliða tvískrúfa vörurinnihalda PVC, PE, PP, gúmmí, plast, blöndun og kyrning. Efnisskylda er mismunandi á því sviði. Tilgreina skal glertrefjar, steinefnafylliefni, litarefni, endurunnið mengun og ætandi efni eftir flokki og hleðslu.
Vörusíður okkar með samsnúningi og gagnsnúningi eru með sömu kjarnaviðmiðunargildi: 38CrMoAlA, hitameðhöndlunarhörku HB260 til 320, nítrunarhörku HV950 til 1000, nítrunardýpt 0,50 til 0,70 mm og nítrunarbrot 1 eða lægri. Þeir skrá einnig Ra0,4 og skrúfuréttleika 0,015 mm.
Tiltæk vörugildi innihalda einnig krómhörku HV 950 eða hærri við 0,05 til 0,10 mm þykkt og tvímálms hörku HRC60 til 65 á 2,0 til 3,0 mm dýpi. HV og HRC nota mismunandi mælikvarða, þannig að stærsta prentaða talan auðkennir ekki betri kostinn.
| Að finna af slitkortinu | Hvað á að skilgreina í nýju forskriftinni | Hvað á ekki að gera ráð fyrir |
|---|---|---|
| Flugábendingar missa efni á fylltu vinnslusvæði | Verndaðir flugstaðir, meðferð eða málmblöndur, lagdýpt og endanleg rúmfræði | Hvert svæði þarf sömu uppfærslu |
| Annar tunnulobinn klæðist meira en hinn | Lobe kort, jöfnun og miðja athuganir, síðan tunnuvörn | Harðara efni eitt og sér mun leiðrétta rangstöðu |
| Pitting eða yfirborðs tap | Efnaefnafræði, hreinsunarsaga, svæði sem hefur áhrif og samhæft yfirborðskerfi | Allar yfirborðsskemmdir eru slípiefni |
| Snertimerki endurtaka sig á einu andliti | Endurskoðun á fasa, réttleika, skafti, legu og samsetningu | Skrúfusniðið er eina orsökin |
| Samræmd slit eftir langa stöðuga þjónustu | Upprunaleg rúmfræði, mæld breyting og nauðsynlegt viðhaldsbil | Endurhönnun er sjálfkrafa nauðsynleg |
battenfeld-cincinnati mælir með slitmælingu einu sinni á ári eða eftir 6.000 vinnustundirí þjónustuleiðbeiningum fyrir staka, keilulaga tvíbura, samhliða tvíbura og plánetuþrýstivélar. Líttu á það sem skipulagstilvísun eins birgis. Línur sem vinna alvarleg fylliefni eða sýna hraða slit getur þurft annað bil.


Breyttu skoðunarskránni í framleiðslupöntun
Tilboðspakkinn ætti að innihalda vélaframleiðandann og líkanið, samþykktar teikningar, efnissamsetningu, rekstrarskrá og slitkort. Tilgreindu hvort þú vilt trúfastan skipti, viðgerðarmat eða breytingu á rúmfræði. Ef árangur verður að batna, tilgreinið mælanlega markmiðið og vélartakmarkanir.
Teikningarstýring skiptir ekki síður máli og nafnstærð. Nanhaiyasíðu framleiðslutækjalistar CNC boranir og fræsingar staðsetningarnákvæmni upp á 0,02 mm, CNC rennibekkir fyrir vinnustykki allt að 6 metra og fimm ása vinnslu fyrir óreglulegt flug og sérstaka flansa. Þessir eiginleikar þurfa enn ótvíræða teikningu og skoðunaráætlun.
Við munum efast um teikningu þegar tilgreind úthreinsun stangast á við slitið sýnishorn eða þegar vinstri og hægri upplýsingar vantar. Það er hluti af framleiðsluábyrgð. Undirrituð endurskoðun teikninga er ódýrari en að uppgötva ágreininginn við uppsetningu.


Þarftu að skipta um umfang áður en þú biður um verð?Sendu gamla hluta skýrslu og rekstrarvandamál fyrst. Við getum hjálpað til við að aðskilja teiknispurningar, klæðast sönnunargögnum og efnisvali áður en viðskiptalegur samanburður hefst.
Óska eftir endurskoðunOpnaðu fyrirspurnarsíðunaStaðfestu passa fyrst, staðfestu síðan framleiðslu
Komandi skoðun ætti að staðfesta auðkenni hluta, endurskoðun teikninga, vinstri og hægri merkimiða, efnisskjöl, tilgreind mál og varið yfirborð fyrir uppsetningu. Hafðu flutnings- og skoðunarskrána tengda við rað- eða paraauðkenni íhluta sem notað er í verksmiðjunni þinni.
Fylgdu samsetningu, uppröðun, smurningu, upphitun og gangsetningu extruderframleiðandans. Staðfestu nauðsynlega frjálsa hreyfingu parsins aðeins með samþykktri aðferð. Ekki nota drifið til að þvinga fram óútskýrða þétta stöðu.
Þóknun með umsamið efni, fóðurfyrirkomulag og deyja. Skráðu framleiðsla, skrúfuhraða, hleðslu- eða togvísun, þrýsting, hitastig, ástand loftræstingar og gæði fullunnar vöru. Berðu saman við viðurkenningarskilyrði, ekki á móti stuttum snúningi án hleðslu eða auðveldara plastefni.

Biðjið Nanhaiya að fara yfir slitskrána með tvískrúfum
Sendu vélarteikningu, vinstri og hægri skrúfuauðkenningu, snúningssjónarmið, áfangaupplýsingar, miðfjarlægð, slitkort, efnisuppskrift og rekstrarskrá. Segðu okkur hvaða einkenni olli skoðuninni og hvort forgangsverkefni þitt er endurreisn, lengri endingartími eða ný vinnsluskylda.
Teikningar og mælingar í tölvupóstiRæddu á WhatsAppSkoða samhliða tvískrúfa vörur
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Vörur:Samsnúningur samhliða tvískrúfa tunnur | Samhliða tvískrúfa tunnur sem snúa á móti | PVC samhliða tvískrúfa tunnur | Samhliða tvískrúfur úr gúmmí og plasti
Netfang:info@nhyscrew.com
Sími:+86-13505809643| Farsími:+86-13587082002
Block C, nr. 2 vesturhluti, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Kína.
Þjónustuupplýsingar | Framleiðslubúnaður | Fyrirtækjaupplýsingar | Hafðu samband við okkur
Algengar spurningar
Hvað er samhliða tvískrúfa úthreinsun?
Það er sett af rúmfræðilegum tengslum, ekki eitt alhliða bil. Gagnleg forskrift greinir frá úthreinsun hverrar skrúfu til tunnublaðsins, úthreinsunar frá skrúfu til skrúfu í gegnum samrunasvæðið, miðjufjarlægð, fasaskiptingu og hvers kyns viðeigandi axial bilun. Samþykkt vélateikning skilgreinir markgildi og mælingaraðferðir.
Get ég reiknað út tvískrúfuúthreinsun sem auðkenni tunnu mínus skrúfu OD?
Sá frádráttur getur aðeins lýst staðbundnu þvermálssambandi þegar gildin tvö vísa til samsvarandi staðsetninga og skilgreindrar holurúmfræði. Það lýsir ekki skrúfu-til-skrúfu úthreinsun, samskeyti, fasaskiptingu, miðfjarlægð eða óumhverfis-átta holu. Ekki nota það sem eina samþykkisgildi tvískrúfa.
Hversu marga staði ætti ég að mæla á tvískrúfu og tunnu?
Það er engin algild talning. Búðu til nógu margar ásstöðvar til að hylja fóður-, bráðnunar- eða þjöppunar-, blöndunar-, loftræstingar- og þrýstingsuppbyggingarsvæðin, bættu síðan við stöðvum í kringum sýnilegar skemmdir eða rúmfræðibreytingar. Notaðu sömu stöðvarnöfnin á báðar skrúfur og báðar tunnur.
Hvað ætti að skrá áður en samhliða tvískrúfur eru fjarlægðar?
Skráðu uppsettar vinstri og hægri stöður, snúning séð frá nafngreindum enda, handfærni, tímasetningar- eða áfangamerki, skafttengingar, millistykki og axial röð. Myndaðu drif- og losunarendana, merktu hvern hluta og varðveittu aðferðina við að fjarlægja vélarframleiðandann.
Get ég skipt aðeins um tvískrúfurnar og haldið gömlu tunnunni?
Já, þegar borholurnar eru áfram innan viðurkenndra marka, miðjusamband og yfirborðsástand og ástæðan fyrir sliti á skrúfum er skilin. Ef tunnan er stækkuð, sporöskjulaga, skorin eða misskipt geta nýjar skrúfur einar og sér skilið eftir óhóflega eða ójafna úthreinsun. Byggðu ákvörðunina á samsvarandi mælingarskýrslu.
Hversu oft ætti að mæla slit á samhliða tvískrúfu tunnu?
Stilltu bilið frá viðhaldsáætlun vélaframleiðandans, alvarleika efnisins, vinnutíma og eigin slitþróun línunnar. Battenfeld-cincinnati gefur út eitt ár eða 6.000 vinnustundir sem þjónusturáðgjöf, en það er tilvísun í skipulagningu frekar en alhliða endurnýjunarmörk.
Birtir Nanhaiya eina staðlaða vinnuheimild fyrir hverja samhliða tvískrúfu?
Ekkert eitt úthreinsunargildi nær yfir allt svið. Nanhaiya birtir vörugildi fyrir efni, hitameðferð, yfirborðshörku, lagdýpt, grófleika og skrúfuréttleika. Enn þarf að skilgreina hagnýt rými á samþykktri teikningu fyrir tiltekna vél og skrúfupar.
Hvað ætti ég að senda til að skipta um samhliða tvískrúfa tunnutilboð?
Sendu vélarframleiðandanum og líkaninu, samþykktar teikningar, vinstri og hægri skrúfuauðkenningu, snúningssjónarmið, miðfjarlægð, tengi- og flansupplýsingar, efnissamsetningu, framleiðslu- og rekstrarskrá, axial slitkort, yfirborðsmyndir, bilunarferil og nauðsynleg skoðunarskjöl.
Fyrir kerfisval og rekstrarreglur skaltu halda áfram með okkarsamhliða tvískrúfa extruder leiðarieða því víðaravalleiðbeiningar fyrir tvískrúfa extruder.