Píputygjuhaus verður að passa meira en nafnþvermál. Það þarf að passa við fjölliða, samsetningu, pípustaðal, úttak, extruder tengingu, kvörðunarkerfi og hvernig rekstraraðilar þínir breyta stærðum. Þessi handbók breytir þessum aðföngum í innkaupaforskrift fyrir PVC, PE, CPVC, PP og PPR pípuframleiðslu.


Til að kaupa apípa extrusion deyja höfuð, sendu birginn fimm samsvarandi gagnasett: efnið og samsetningin; pípustaðalinn, þvermál og veggsvið; framleiðsla og línuhraði; extruder flans og bræðslu-inntak tengi; og niðurstreymis kvörðunartæki, lofttæmi, kælingu og frádráttarfyrirkomulag. Beiðni sem gefur aðeins „PVC pípa, 110 mm“ er ekki tilbúin fyrir verkfræði.
Mikilvægasti samningspunkturinn er samþykkisskilyrðið. Nefndu raunverulegt framleiðsluefni, pípustærð, stöðugt framleiðsla, línuhraða, upphitun og skynjarauppsetningu, leyfilegt veggafbrigði, ytra þvermál, sporöskju, yfirborðsástand og nauðsynlegar vöruprófanir. Deyjahausinn mótar heitu bræðsluna, en hann getur ekki út af fyrir sig tryggt endanlega kælda pípuna.
Fyrsta ákvörðunin er ekki þvermál teygjunnar
Fyrsta ákvörðunin er framleiðsluumslagið. Eitt höfuð getur keyrt hóp af nálægum stærðum með breytanlegum teyjum og dornum. Mjög breitt stærðarsvið getur valdið málamiðlunum í flæði, dvalartíma, aðlögun, höfuðþrýstingi og skiptivinnu. Rétt svið fer eftir efni og hraða, ekki aðeins eftir því hvaða innlegg geta líkamlega passað inn í líkamann.
Við skiptum hverri fyrirspurn í þrjú mörk. Vörumörkin ná yfir pípuefni, staðal, þvermál og vegg. Ferlismörkin ná yfir afköst, hraða, hitastig og þrýsting. Vélrænu mörkin ná yfir flans, miðlínu, hitara, skynjara, lyftingu og niðurstreymisstöðu.
| Inntak kaupanda | Hvers vegna það breytir deyjahausnum | Sönnunargögn til að senda |
|---|---|---|
| Fjölliða og heill formúla | Breytir seigju, hitanæmi, sleppi, sliti, tæringarhættu, dvalartíma og hreinsunaraðferð | gagnablað úr plastefni, samsetningarprósentur og sýnishorn |
| Pípustaðall og notkun | Skilgreinir fullunna vöru sem línan verður að framleiða og prófa | Nákvæm staðalnúmer, upplag, markaður og innri teikning |
| OD, veggur, SDR eða áætlunarsvið | Stillir hringlaga flæðisvæðið, verkfærafjölskyldu og hagnýt svið skiptahluta | Stærðartafla með lágmarks-, venjulegum og hámarksvörum |
| Nettóúttak og línuhraði | Breytir flæðihraða, þrýstingi, hitaálagi, dvalartíma og eftirspurn eftir kælingu | Stöðugt söluhæft kg/klst. fyrir hverja mikilvæga stærð |
| Extruder og millistykki tengi | Ákveður rúmfræði inntaks, boltamynstur, skrá, innsigli, miðjuhæð og stuðning | Stýrð teikning ásamt mældum myndum af núverandi vél |
| Kvörðun og kælikerfi | Hefur áhrif á niðurdrátt, endanlega OD, sporöskju, veggdreifingu og gangsetningarhegðun | Kvörðunarteikningar, gögn um tómarúmtank, kælilengd og afdráttarstöðu |
| Skiptaáætlun | Ákveður hvaða hlutar eru færanlegir, hvernig þeir eru fyrir miðju og hversu örugglega stjórnendur meðhöndla þá | Breyta tíðni, hreinsunaraðferð, kranagetu og miða niðurtíma |
Verksmiðjusýn okkar:við lítum ekki á nafnþvermál pípu sem nægilega forskrift fyrir haus. Ef kaupandi gefur okkur aðeins plastefni og OD, biðjum við um veggröðina, formúluna, úttakið, extruder tengi og stærðaraðferðina áður en flæðisleiðin er fest. Fljótleg tilvitnun sem byggir á inntak sem vantar færir venjulega ósvaraðar spurningum yfir í gangsetningu.



Byrjaðu á fullbúnu pípustaðlinum
Deyjahaus er framleiðsluverkfæri. Það er ekki pípuvottun. Kaupandi verður að bera kennsl á nákvæma vörustaðal og útgáfu, en birgir verður að þýða pípuhjúpinn í flæðisleið, verkfærasett og aðlögunaraðferð. Lokasamræmi er sannað á fullunnu pípunni með prófunum sem krafist er fyrir markað þess og notkun.
Fyrir algeng vatnspípuverkefni eru þrjár gagnlegar opinberar tilvísanirISO 1452-2:2009 fyrir PVC-U rör, ISO 4427-2:2019 fyrir PE rörogISO 15874-2:2013 fyrir PP rör sem notuð eru í heitu og köldu vatni. Athugaðu núverandi útgáfu, breytingar og innlenda samþykkt þegar samningurinn er undirbúinn.
| Pípufjölskylda | Opinber upphafstilvísun | Upplýsingar sem tilboðsbeiðnin með töfrahausum þarfnast enn |
|---|---|---|
| PVC-U þrýstipípa | ISO 1452-2 eða tilskilið landsbundið jafngildi | PVC þurrblönduð formúla, pípuflokkur, nafnleg OD, veggborð, innstungur, úttak, línuhraði og yfirborðskröfur |
| PE þrýstipípa | ISO 4427-2 eða tilskilið landsbundið jafngildi | Nákvæmt PE efnasamband, SDR svið, OD svið, solid eða sampressuð smíði, rönd eða lagskipan, úttak og kælikerfi |
| PP eða PPR heitt og kalt vatnsrör | ISO 15874-2 eða tilskilið landsbundið jafngildi | Nákvæm PP einkunn, pípuvíddarflokkur, þjónustuforrit, lagbygging, þvermál og veggsvið, framleiðsla og kvörðunaraðferð |
| Rafmagnsrör eða iðnaðarrör | Viðeigandi lands-, iðnaðar- eða viðskiptavinaforskrift kaupanda | Efnisformúla, stífleiki eða virknimarkmið, rúmfræði, litur, prentun eða rönd, prófunaráætlun og leyfilegir yfirborðsgallar |
Ekki skrifa "samkvæmt alþjóðlegum staðli" í beiðni um tilboð.Nefndu skjalið, hlutann, útgáfuna og staðbundna samþykkt. Láttu síðan fullbúna píputeikningu og skoðunaráætlun fylgja með. Svipaðar nafnstærðir geta haft mismunandi veggsvið, prófunarskilyrði og auðkenningarkröfur.
Enn einn aðskilnaðurinn skiptir máli. Neysluvatnssamþykki varðar fullunna lagnavöru og blaut efni hennar. Að panta deygjuhaus frá Nanhaiya flytur ekki drykkjarvatnssamþykki yfir í rör kaupandans. Trjákvoðasamþykki, efnasambandseftirlit, framleiðsluskrár og vottun þriðja aðila eru áfram hluti af samræmiskerfi pípuframleiðandans.
Tilgreindu raunverulegu formúluna, ekki bara PVC eða PE
Nanhaiyapípa extrusion deyja höfuðer boðið upp á PVC með aukaefnum, PE, CPVC og PP. Þessi nöfn skilgreina efnisfjölskyldur. Þeir segja okkur ekki bræðsluseigju, fylliefnishleðslu, sveiflujöfnunarkerfi, endurunnið efni, vinnsluglugga eða tilhneigingu til að plata út.
Fyrir PVC, sendu alla þurrblönduuppskriftina eftir þyngd og blöndunarskilyrðum. Kalsíumkarbónatmagn og agnameðhöndlun, smurefnajafnvægi, sveiflujöfnunarkerfi, höggbreytibúnaður, vinnsluhjálp, litarefni og endurvinnsluprósenta geta allt breytt útliti veggja, höfuðþrýstings og útfellingarhegðun.
Fyrir PE eða PPR, sendu nákvæmlega samsetta einkunn og núverandi gagnablað birgja. Taktu með upplýsingar um bræðslumassaflæði eða seigju eins og þær eru gefnar út fyrir þá gráðu, þéttleika, aukefni, kolsvört eða litakerfi, endurslípunarmörk og hvort auðkenningarrendur eða hagnýt lög séu sampressuð.
PVC og CPVC
Hitasaga og dvalartími verðskulda mikla athygli. Rennslisleiðin ætti að forðast óþarfa stöðvun og upphitunaráætlunin verður að styðja við stýrða gangsetningu og hreinsun. Formúlubreytingar ættu að vera birtar fyrir framleiðslu.
PE
Einkunn, bræðslustyrkur, framleiðsla og kæligeta starfa saman. PE höfuð þarf stöðugt ummálsflæði og viðeigandi stærðarkerfi, ekki bara stærra hringlaga bil.
PP og PPR
Tilgreindu nákvæmlega plastefni og þjónustuvöru. Heitt og kalt vatnsrör, iðnaðarrör og fjöllaga smíði geta krafist mismunandi verkfæra, kælingar og móttökuskilyrða.
Verksmiðjusýn okkar:þegar framleiðsluteymi skiptir um fylliefni, plastefnisflokk eða endurunnið hlutfall eftir að búnaðurinn hefur verið samþykktur, hefur mótið ekki skyndilega orðið ónákvæmt. Inntak ferlisins hefur breyst. Við skráum tilvísunarformúluna á tæknilega samningnum þannig að framtíðarbilanaleit hefjist frá þekktu ástandi.

Deyjaopið er ekki endanleg rörstærð
Heit hringlaga bræðsla fer ekki úr deyinu og helst rúmfræðilega föst. Það getur bólgnað við útganginn, dregið niður við frádrátt, haft samband við kvörðunartækið, minnkað við kælingu og haldið áfram að breytast þegar hitastig hans jafnast. Þess vegna notar 110 mm pípa ekki sjálfkrafa 110 mm op.
Lokaniðurstaðan kemur frá kerfi: úttakspressu, bræðsluhitastig og þrýstingur, rúmfræði deyja og dorn, hitajafnvægi í ummáli, miðju, loftleið, kvörðunartæki, lofttæmi, kælingu og afdráttarhraða. Ef þessir hlutar eru keyptir frá mismunandi birgjum ætti kaupandi að úthluta einni stýrðri viðmótsteikningu og einni samþykkisábyrgðarfylki.
| Stýriþáttur | Hvað það hefur bein áhrif á | Hvað það getur ekki sannað eitt og sér |
|---|---|---|
| Deyja og dorn flæði leið | Hringlaga bræðsludreifing, þrýstingstap, búsetuhegðun og upphafleg lögun rörs | Endanleg köld OD, veggur, ovality eða þrýstingsárangur |
| Stilling á miðja dorn | Upphafleg ummálsbil og leiðrétting á dreifingu veggja | Stöðug niðurstaða þegar hitastig, flæði eða niðurstreymisjöfnun heldur áfram að reka |
| Fyrirkomulag hitarasvæðis | Hitastýring um og meðfram höfðinu | Raunverulegt bræðsluhitastig án skilgreindrar mælingaraðferðar |
| Kvörðunartæki og tómarúmtankur | Ytri stærð, snemmkæling og mótunarstuðningur | Samræmdur veggur þegar innkomandi bræðslurörið er óstöðugt |
| Kælikerfi | Storknunarhraði, víddarstöðugleiki og hitaafgangur | Góð rúmfræði þegar vatnshiti eða rennsli er stjórnlaust |
| Frágangur | Línuhraði, niðurdráttur og stöðugur flutningur | Rétt mál þegar togarinn er rangur eða hraði sveiflast |
Gagnleg stærðarregla:tilgreina minnstu og stærstu pípuna, en verkfræðingur í kringum erfiða rekstrarhornin. Þetta eru oft stærsta rörið með mikilli afköst, þynnsti veggurinn á miklum línuhraða, lítil afköst sem eykur viðverutíma og varan með þéttustu vegg- eða yfirborðsþörfina.


Nanhaiya býður upp á stillanlegar dorn, valkosti fyrir kælirásir og skiptanlegar fóðringar á pípuhöfuðsviðinu. Notaðu þessa valkosti af skilgreindri ástæðu. Aðlögun er gagnleg þegar stjórnendur eru með endurtekna miðjuaðferð. Skiptanlegir slithlutar eru gagnlegir þegar umfang þeirra, varamagn og endurnýjunaraðferð eru skýr.
Læstu extruder tengi áður en vinnsla hefst
Pípumót getur verið með frábæra innri flæðisleið og samt ekki tekist að setja upp vegna þess að gert var ráð fyrir inntakinu, skrá, boltamynstri, innsigli eða miðjuhæð. Skiptiverkefni eru sérstaklega viðkvæm vegna þess að vélateikningar geta verið gamlar, breyttar eða ekki tiltækar.
Við kjósum þrenns konar sönnunargögn: upprunalega stýrða teikninguna, ferskar mælingar og skýrar myndir með mælikvarða. Ef þeir þrír eru ósammála, leystu átökin áður en framleiðsluteikningin er birt.
- Extruder gerð, líkan og skrúfa stillingar
- Skrúfuþvermál og nafnaftakssvið
- Útskrift eða millistykki flans teikning
- Skráðu þvermál, dýpt og umburðarlyndi
- Boltamagn, þráður, hallahringur og stefnu
- Rúmfræði þéttingarflatar og þéttingaraðferð
- Þvermál bráðnarinntaks og umbreytingarlengd
- Nauðsynleg brotaplötu eða skjáviðmót
- Stærð og staðsetning þrýstiskynjara tengi
- Gerð og innsetning bræðsluhitaskynjara
- Hitaraspenna, tíðni, afl og tengi
- Thermocouple tegund og stjórnandi samhæfni
- Miðhæð og flæðisstefna deyfhaussins
- Stuðningsgrind, hjól, teinar eða lyftipunktar
- Laus uppsetningar- og viðhaldsheimild
- Fjarlægð til kvörðunartækis og viðmiðunar við jöfnun
Nanhaiya framleiðir sérhannaðartunnuflansarog deyja-haus íhlutir, þannig að millistykkið er hægt að ræða við hausinn í stað þess að skilja eftir sem uppsetningu óvart. Fyrir fullkomið línuverkefni skaltu samræma deyjaviðmótið við valiðplastpressuvél, stjórntæki og búnað sem fylgir eftirleiðis.
Verksmiðjusýn okkar:símamynd af flans hjálpar okkur að skilja útlitið, en það skilgreinir ekki boltahring eða skrápassa. Við notum myndina til að finna spurningar. Við notum áritaða teikningu til að skera málm. Þessi greinarmunur kemur í veg fyrir að lítil viðmótsmistök tefji heila uppsetningu.


Veldu smíði í kringum efnið og hreinsunarskyldu
Sérstakur pípuhöfuð Nanhaiya notar hástyrkt álstál með hertu yfirborði og er framleitt með nákvæmni CNC vinnslu og hitameðferð. Almenntextruder deyja höfuðá síðunni er listi yfir 38CrMoAl, nitriding og yfirborðshörku HV950 til HV1000.
Þessi gildi eru gagnleg upphafsgögn, en samþykkta forskriftin ætti samt að auðkenna nákvæmlega efnisþáttinn, meðferðarumfang, viðmiðun um fullunna hörku, flæði-yfirborðsfrágang, víddarskoðun og allar kröfur um tæringu. Ekki ætti að afrita hörkugildi á einum íhlut á hverja festingu, hitarahlíf eða burðarhluta.
| Þjónustuástand | Innkaupaáhyggjur | Hvað á að skilgreina í tilvitnuninni |
|---|---|---|
| Fyllt PVC | Slípiefni steinefnafylliefni, útfellingar og hreinsunartíðni | Formúla, fylliefni, efni og meðhöndlun á bleyta íhlutum, útskiptanlegt slitumfang og hreinsunaraðferð |
| CPVC eða hitanæmt efnasamband | Hitasaga, stöðvun og niðurbrot efnis | Vinnslugluggi, flæðisleiðahugmynd, hitasvæði, skynjarapunktar, gangsetning og lokunaraðferð |
| Kolsvartur PE | Stöðug dreifing, yfirborðsgæði og langhlaup | Samsett einkunn, framleiðslusvið, þrýstigluggi, uppröðun hitara og aðgangur að hreinsun |
| Endurunnið efni | Mengun, seigjubreyting og slípiefni | Uppruni, hámarkshlutfall, síunaráætlun, sýni, væntanleg frávik og viðtökumörk |
| Tíðar litabreytingar | Halda uppi, aðgengi, meðhöndlun á hlutum og rusl | Litaröð, hreinsiefni, leyfilegur breytingatími, hreinsunaraðferð og færanlegir hlutar |
Harder er ekki fullkomin efnisstefna.Yfirborðshörku, dýpt hlíf, hörku undirlags, tæringarhegðun, frágangur og viðgerðaraðferð verða að passa við íhlutinn og ferlið. Biðjið birginn að skrá hvað er meðhöndlað, hvernig það er sannreynt og hvaða skoðunarskrá fylgir pöntuninni.


Skoðaðu Nanhaiya'sframleiðslutæki, skírteiniogtækniþjónustuvið hæfi birgja. Leiðbeiningar um uppsetningu og langtímaviðhaldsráðgjöf geta falist í umsömdu stuðningsumfangi.
Gerðu stærðarskipti hluta af kaupútreikningi
Lægra verkfæraverð getur verið dýrt ef hver breyting bindur krana, skemmir hitara eða krefst endurtekinnar prufu-og-villumiðstöðvar. Spyrðu hvernig teningur og dorn eru fjarlægð, hvar heitum hlutum er komið fyrir, hvaða festingar eru meðhöndlaðar, hvernig röðun er endurheimt og hvaða innsigli eða rekstrarvörur er skipt út.
| Skiptaspurning | Hvers vegna kaupanda ætti að vera sama | Framleiðsla samnings |
|---|---|---|
| Hvaða stærðir deila einum líkama? | Sýnir raunverulegan fjölda hausa og skiptahlutasetta | Samhæfi fylki eftir OD pípu, veggsvið og efni |
| Hvað þarf að kólna áður en það er fjarlægt? | Hefur áhrif á niðurtíma og meðhöndlunaröryggi | Skriflegt hitastig og meðhöndlunarferli |
| Hvernig eru deyja og dorn miðuð? | Hefur áhrif á gangsetningu rusl og veggleiðréttingu | Stillingarmynd, viðmiðunarstöður og þjálfun |
| Hvaða verkfæri og lyftibúnað þarf? | Kemur í veg fyrir óörugga spunameðferð | Verkfæralisti, þyngd hluta, lyftipunktar og teikningar á innréttingum |
| Hvaða varahlutir eru venjulegar varahlutir? | Minnkar niðurtíma eftir skemmdir á þræði, innsigli, hitara eða skynjara | Tveggja ára ráðlagður varalisti verðlagður eftir vöru |
| Hvernig er rennslisleiðin hreinsuð? | Breytir vinnuafli, yfirborðsáhættu og litabreytingar rusl | Samþykkt hreinsiverkfæri, efni og sundurliðunarskref |
Fyrir blandaða vöruáætlun, reiknaðu breytingakostnað eftir klukkustundum, vinnu og upphafsbroti. Ef planta breytist á milli tveggja fjarlægra rörstærða nokkrum sinnum í viku, geta tveir heilir hausar verndað lengri framleiðslutíma en einn líkami með mörgum innskotum. Ef breytingar eru sjaldgæfar og úrvalið er fyrirferðarlítið getur sameiginlegur líkami verið skynsamlegur.
Verksmiðjusýn okkar:við spyrjum hver muni skipta um verkfæri og hvaða lyftibúnað sé í boði. Hönnun sem virkar á hreinum samsetningarbekk getur verið óþægileg við hliðina á heitum extruder og tómarúmtanki. Aðgangur rekstraraðila er verkfræðilegt inntak, ekki smáatriði eftir sölu.

Notaðu pípugalla til að finna ábyrgt vinnslusvæði
Þegar pípa rennur út fyrir forskriftina, stilla rekstraraðilar oft deyfinguna fyrst vegna þess að miðjuboltar hennar eru sýnilegir. Það getur tímabundið bætt eina lestur á meðan að fela hitastig, extruder eða downstream vandamál. Skráðu gallann í kringum ummál og meðfram rörlengdinni áður en þú gerir nokkrar breytingar í einu.
| Sá galli | Höfuðathuganir | Uppstreymis og downstream eftirlit | Kaupkennsla |
|---|---|---|---|
| Önnur hlið stöðugt þykkari | Miðja kjarna, útfellingar á flæðisleiðum, skemmdir, jafnvægi á hitara og röðun samsetningar | Extruder bylgjur, kvörðunarstilling, lofttæmdreifing, kæling og dráttarstilling | Krefjast aðgengilegrar miðstöðvar, hitastigssvæða og jöfnunarviðmiðunar |
| Veggbreytingar í kringum og meðfram rörinu | Lausleg stilling, hitauppstreymi, óstöðugur þrýstingur eða ójafnt flæði | Fóðrun, skrúfuúttak, línuhraðastýring, lofttæmi og stöðugleiki vatnshita | Samþykkja stöðugan rekstrarglugga, ekki eina stutta mælingu |
| Langar yfirborðslínur | Mengun, útfelling, klóra eða skemmd yfirborð á vör | Óbræddar agnir, síun, skemmdir á kvörðunartæki og meðhöndlunarmerki | Skilgreindu hreinsiverkfæri, síuáætlun, yfirborðsskoðun og varaverkfæri |
| Gular, brúnar eða svartar rákir | Dauð svæði, útfellingar, of mikill staðbundinn hiti og langur dvalartími | Mengað fóður, tunnuútfellingar, slit á skrúfum og stöðvunaræfingar | Skoðaðu alla bræðsluleiðina og hreinsunarrútínuna áður en þú afritar gömlu rúmfræðina |
| Hár höfuðþrýstingur | Takmarkað hringlaga bil, lágt hitastig, stífla eða óhentug flæðisleið | Skjátakmörkun, seigja efnis, framleiðsluþörf og ástand skynjara | Tilgreindu þrýstingsmælingarpunkt og rekstrarmörk í forskriftinni |
| Egglaga pípa | Ójafnt útstreymi eða upphafsstaða rörs | Kvörðunarslit, lofttæmi, kælijafnvægi, stuðningur og afdráttarstilling | Endanleg egglos tilheyrir heildarsamþykktarprófinu |
| Gróft innra yfirborð | Dorn frágangur, útfellingar, hitastig og flæðihegðun | Efnisraki, dreifing, niðurbrot og framleiðsla stöðugleiki | Hafa bæði innri og ytri yfirborðsviðmið í sýnishorninu |
Eina breyting regla:skráðu grunnlínuna, breyttu einni stýrðri breytu, bíddu eftir að efnið fari í gegnum línuna, merktu viðkomandi rör og mæltu aftur. Tilviljunarkennd aðlögun hitastigs, miðstilling, lofttæmi og losun á sama tíma eyðileggur sönnunargögnin sem þarf til að bera kennsl á orsökina.
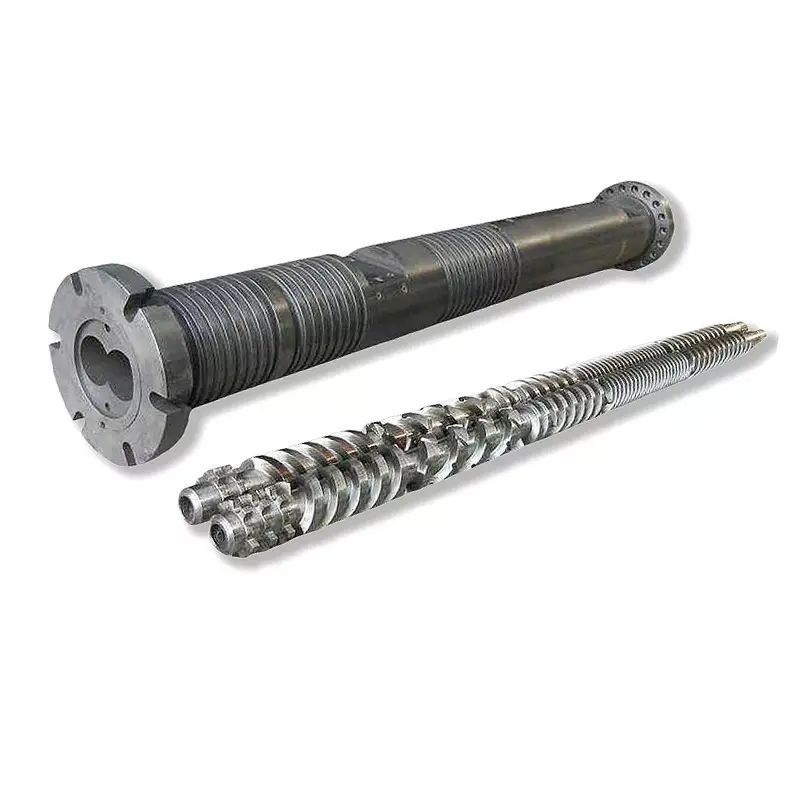
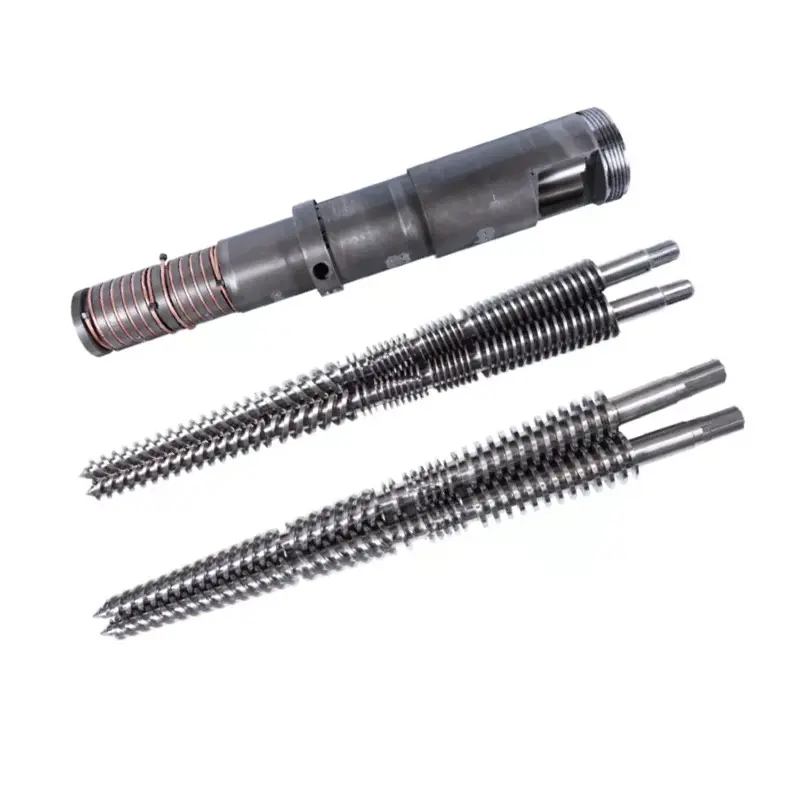
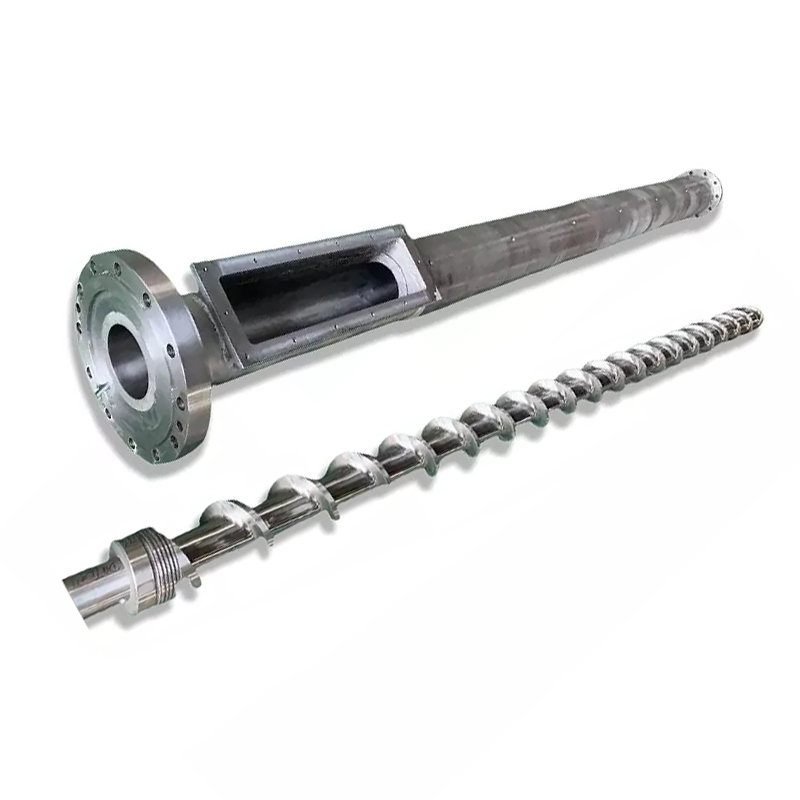
Ef framleiðsla eða bræðsluþrýstingur er óstöðugur fyrir hausinn skaltu einnig skoða skrúfuna og tunnuna. Nanhaiya vistirPVC pípa stakar skrúfur, PVC pípa samhliða skrúfutunnaogPVC pípa keilulaga tvískrúfa tunna. Ekki ætti að endurhanna teninginn til að bæta upp slitinn eða óhentugan mýkingarhluta.

Gátlisti fyrir RFQ fyrir útblástursdeyja fyrir rör
Heildartilboð gerir kaupandanum kleift að bera saman verkfræðilegt umfang í stað þess að bera saman lágt grunnverð með innifalið tilboði. Settu eftirfarandi hluti í einn endurskoðunarstýrðan pakka.
- Þekkja vörurnar.Skráðu hvert pípa OD, veggsvið, SDR eða áætlun, lagbyggingu, lit og notkun. Merktu venjulega vöruna og erfiðustu stærðina.
- Nefndu staðalinn.Gefðu upp nákvæman staðal, hluta, útgáfu, innlenda samþykkt og innri teikningu. Látið skoðunaráætlunina fylgja með.
- Upplýstu efnið.Gefðu upp fulla PVC formúluna eða nákvæma PE, PP eða PPR einkunn, aukefni, fylliefni, litarefni, endurunnið efni og gagnablöð birgja.
- Skilgreindu hlutfall.Gefðu upp nettósöluafköst og línuhraða fyrir hverja mikilvæga vöru, auk tiltækrar kælingargetu og eðlilegrar rekstraráætlunar.
- Lýstu extrudernum.Tilgreinið eina, samhliða tvíbura eða keilulaga tvíbura skrúfu; skrúfa þvermál; vélarafl; eðlilegur bræðsluþrýstingur og hitastig; millistykki skipulag; og núverandi ferli takmörk.
- Stjórna viðmótinu.Festið flans, skrá, boltahring, þéttingarflöt, bræðsluinntak, miðjuhæð, skynjaraport og stuðningsteikningar.
- Tilgreindu rafmagnsupplýsingar.Skráðu spennu og tíðni hitara, gerð hitaeininga, tengistaðal, samhæfni stjórnanda, lengd snúru og kröfur um hættusvæði ef við á.
- Sýndu niðurstreymislínuna.Taktu með mælikvarða kvörðunartækis, lofttæmistank, kælilengd, úða- eða niðurdýfingarfyrirkomulag, gerð frádráttar, miðlínu og fjarlægð frá útgangi dúnings.
- Veldu umfang breytinga.Listaðu yfir hlutasett, varahitara og skynjara, innsigli, festingar, meðhöndlunarverkfæri, geymslugrind og æskilega stærðarbreytingu.
- Skilgreindu skjöl.Óska eftir samsetningar- og hlutateikningum, efnisskrá, efnis- og hitameðhöndlunarskrám, víddarskoðun, rafmagnslista, notkunarleiðbeiningum og varahlutalista.
- Skrifaðu staðfestingarprófið.Nefndu plastefni, formúlu, pípustærð, keyrslutíma, framleiðsla, línuhraða, ferlaskrár, víddarsýnatöku og staðist/falla viðmið.
- Skýra stuðning.Komdu þér saman um leiðbeiningar um uppsetningu, gangsetningarábyrgð, þjálfun rekstraraðila, fjaraðstoð og mörkin milli frammistöðu með haus og heildarlínu.
Skiptiviðvörun:slitinn teningur gæti ekki lengur varðveitt upprunalegu stærðina. Mældu vélarviðmótið og vel haldið pípu, finndu upprunalegar teikningar og útskýrðu hvers vegna verið er að skipta um gamla hausinn. Að afrita hverja slitna vídd getur endurskapað sama flæði eða jöfnunarvandamál.
Skrúfastillingin verður einnig að passa við efnisskylduna. Skoðaðu Nanhaiyastakar skrúfur, samhliða tvískrúfurogkeilulaga tvískrúfa tunnaþegar fyrirspurnin nær yfir allan mýkingarhlutann. Fyrir aukahluti og tengd verkfæri, notaðuúrval af extrusion varahlutum.
Samþykktu höfuðið á framleiðsluástandinu sem þú ætlar að selja
Málskoðun sannar að framleiddir íhlutir passa við teikninguna. Það sannar ekki hvernig tiltekið efnasamband mun flæða í gegnum alla línuna. Heildarsamþykktaráætlun hefur tvo hluta: íhlutasannprófun og framleiðslukeyrslu.
| Samþykktarstig | Hvað á að sannreyna | Skrá til að halda |
|---|---|---|
| Skjalaskoðun | Samþykkt endurskoðun teikninga, efnisskrá, skiptahlutafylki, hitari og skynjaralisti, handbækur og varaumfang | Undirrituð skjalaskrá |
| Íhlutaskoðun | Mikilvæg viðmót, sammiðja eiginleikar, þéttihliðar, festingar, tengi, efni, meðferð og sýnilegt flæðiyfirborðsástand | Mál- og efnis- eða meðferðarskrár sem tilgreindar eru í pöntuninni |
| Samsetningarathugun | Passun, stefnumörkun, uppsetning hitara, innsetning skynjara, miðstýringarhreyfing, stuðningur, lyfting og aðgangur | Samsetningargátlisti með ljósmyndum |
| Upphitunarathugun | Svæðisgreining, viðbragð stjórnanda, lestur skynjara, straumdráttur og hitastöðugleiki | Svæðiskort og stöðugar mælingar |
| Framleiðsluhlaup | Samþykkt efni, pípustærð, framleiðsla, línuhraði, hitastig, bræðsluþrýstingur, mótorálag, lofttæmi og kæliskilyrði | Tímabundið vinnslublað og varðveitt sýnishorn |
| Lagnaskoðun | OD, veggur í mörgum klukkustöðum, sporöskjulaga, massi á lengd, innra og ytra yfirborð, réttleiki og nauðsynlegar staðlaðar prófanir | Skoðunarskýrsla bundin við sýnatökustöðu og framleiðslutíma |
| Venjulegur rekstur | Gangsetning, leiðrétting á miðju, venjulegt stopp, örugg í sundur eða ein samþykkt stærðarbreyting | Afskráning rekstraraðila og listi yfir opinn hluta |
Notaðu venjulega samsetningu kaupanda þegar hagkvæmt er. Ef þörf er á staðgönguefni skal skrá mismuninn og takmarka það sem prófið sannar. Vel heppnuð PE keyrsla staðfestir ekki PVC formúlu og þykkvegg lághraða vara sannar ekki þunnveggað háhraða ástand.
Verksmiðjusýn okkar:við kjósum stöðuga keyrslu með rekjanlegum mælingum fram yfir stuttan skjá með hámarksafköstum. Þrýstingurinn ætti að jafna sig, vegglestrar ættu að vera stjórnanlegir, hitari ætti ekki að ganga óeðlilega og kælda rörið ætti að standast samþykkta skoðun. Sú niðurstaða gefur báðum aðilum gagnlegan afhendingarpunkt.


Algengar spurningar
Hvaða upplýsingar þarf til að vitna í pípuútdráttarhaus?
Sendu fjölliðaflokk og formúlu, pípustaðal, heildarstærð og veggsvið, markafköst og línuhraða, gerð extruder, bræðsluinntak og flansteikningu, hitaraspennu, skynjarakröfur, kvörðunarupplýsingar neðanstreymis, ákjósanlega breytingahluta og samþykkisáætlun. Myndir og uppmældar teikningar af núverandi tengingu nýtast einnig við afleysingarverkefni.
Getur einn pípuhöfuð keyrt PVC, PE og PPR?
Sameiginlegur ytri líkami getur verið tæknilega mögulegur í þröngt skilgreindu verkefni, en PVC, PE og PPR skapa ekki sömu flæði, hitauppstreymi eða stærðarskilyrði. Við berum fyrst saman fulla samsetningu, framleiðslu, stærðarsvið, kröfur um flæðisleið og hreinsunaraðferð. Aðskilin verkfæri eða sérstakt höfuð getur verið öruggara framleiðsluvalið.
Er þvermál pípunnar jafnt endanlegu þvermáli pípunnar?
Venjulega nei. Heita túpan breytist eftir að hún hefur farið úr deygjunni vegna þess að bræðslan bólgnar út, dregur niður, fer inn í kvörðunartækið og kólnar. Nauðsynleg stærð deyja og dorn verður að vera hönnuð með efni, úttak, línuhraða, lofttæmingarstærð og kælikerfi, frekar en að afrita beint úr nafnrörstærð.
Getur deyfishöfuðið eitt og sér tryggt pípuveggþykkt og sporöskjulaga?
Nei. Deyjahausinn kemur á fót hringlaga bræðsludreifingu, en endanleg veggþykkt og sporöskjulaga fer einnig eftir bræðslustöðugleika, miðju, hitajafnvægi, ástandi kvörðunartækis, lofttæmi, kælingu, afdráttarleiðréttingu og línuhraða. Samþykki ætti að prófa alla rekstrarlínuna.
Hvaða efni notar Nanhaiya fyrir útpressunarhausa?
Almenn blaðsíða Nanhaiya með extruder deyja sýnir 38CrMoAl með nitriding og yfirborðshörku HV950 til HV1000. Sérstaklega pípuútpressunarhausnum er lýst sem álstáli með hertu yfirborði. Endanlegt efni, hitameðhöndlun og bleyta yfirborð skal staðfest fyrir plastefni, aukefni og hreinsunaraðferð í samþykktri forskrift.
Ætti ég að kaupa einn deygjuhaus með mörgum stærðum innskotum eða nokkrum heilum hausum?
Notaðu skiptihluti þegar stærðarsvið, framleiðsla og hreinsunarrútína leyfa einum líkama að hylja verkið án óhóflegrar aðlögunar. Aðskildir hausar geta verið skynsamlegir þegar vörur eru mjög mismunandi í þvermáli, fjölliða, framleiðslu, lagbyggingu eða skiptatíðni. Berðu saman heildartímaskipti og framleiðsluáhættu, ekki verkfæraverð eitt og sér.
Hvernig ætti að samþykkja pípuútdráttarhaus?
Byrjaðu á teikningu, efni, meðhöndlun, hitara, skynjara, flans og flæðisleiðathugunum. Keyrðu síðan umsamið framleiðsluefni á tilgreindri pípustærð, afköstum og línuhraða. Skráðu hitastig, bræðsluþrýsting, vegglestur í kringum ummál, ytra þvermál, sporöskju, yfirborðsástand, massa á lengd og allar prófanir sem krafist er í markpípustaðlinum.
Hvað veldur því að önnur hlið útpressaðs rörveggs er þykkari?
Hugsanlegar orsakir eru mismiðjun deyja eða dorns, ójafnvægi í ummálshitastigi, ójafnt bræðsluflæði, útfellingar eða skemmdir á flæðisleiðinni, óstöðugt úttak þrýstibúnaðar, rangstillingu kvörðunartækis, ójafnt lofttæmi eða kæling og misskipting við frádrátt. Athugaðu þróunina áður en þú notar miðjubolta til að fela niðurstreymisvandamál.
Tæknilegt efni unnið úr núverandi vöru-, búnaðar- og þjónustuupplýsingum Nanhaiya, aðeins studd af opinberum ISO pípustaðlasíðum. Endanleg rúmfræði deyja, efni, meðferð, mál og samþykkisviðmið eru skilgreind af samþykktri verklýsingu.