Fréttir

Iðnaðarfréttir

Glerfyllt nylon innspýtingarskrúfa: tilgreindu slitkerfið, ekki bara þvermálið30 2026-09

Glerfyllt nylon innspýtingarskrúfa: tilgreindu slitkerfið, ekki bara þvermálið

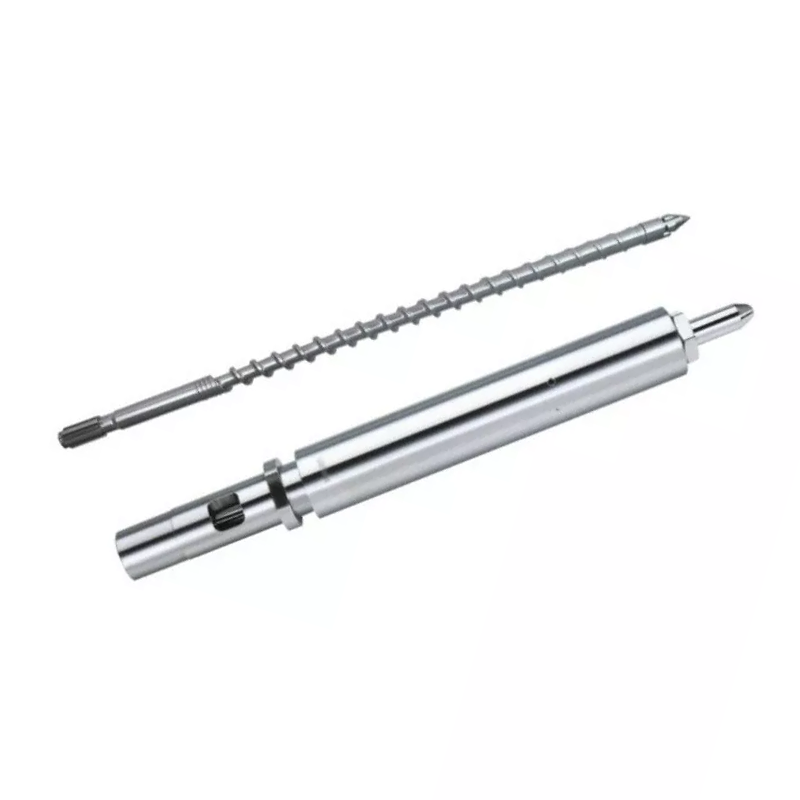
Fyrir glerfyllta nylon innspýtingarmótun, byrjaðu á nákvæmri PA einkunn og glertrefjainnihaldi. Nanhaiya sýnir slökkt og hert 38CrMoAlA innspýtingarskrúfur fyrir styrkt plast sem inniheldur allt að 30% glertrefja, þar á meðal PA-GF. Vörusíður þess lýsa einnig nítríði og styrkingu úr nikkel-wolframblendi fyrir slitþolnar skrúfur og tunnusvæði. Veldu rúmfræði og yfirborðskerfi miðað við raunverulega skyldu, athugaðu síðan tunnuholið og skrúfuoddinn eða athuga hringinn áður en þú samþykkir skipti. Mín regla á verksmiðjuhliðinni er einföld: hörkugildi bjargar ekki rangri rúmfræði og ný skrúfa bjargar ekki lekandi framenda. Settu öll þrjú viðmótin á teikninguna og allar þrjár hegðunirnar í prufuáætluninni.
Stökkbreytt vs hægfara innspýtingarskrúfa: hvernig á að velja þjöppunarsniðið30 2026-09

Stökkbreytt vs hægfara innspýtingarskrúfa: hvernig á að velja þjöppunarsniðið

Veldu stökkbreytta eða skyndilega innspýtingarskrúfu sem upphafspunkt fyrir kristallað eða hálfkristallað efni sem njóta góðs af hraðri þjöppun og bráðnun. Nanhaiya listar PE, PP, PA, POM og PTFE. Stökkbreyttur þjöppunarhluti þess tekur um 5% til 15% af heildarlengd skrúfu. Veldu hægfara skrúfu sem upphafspunkt fyrir myndlaus eða hitanæm efni sem þurfa sléttari umskipti. Nanhaiya listar stíft PVC, PS, PC, PSU og ABS. Hækkandi þjöppunarhluti hans tekur venjulega 40% til 60% af heildarlengd, þar sem um 50% er lýst sem dæmigerðum. Staðfestu annað hvort valið með raunverulegri einkunn, fylliefni, raka, skotnotkun, endurheimtartíma, bræðsluástand og móttökuhlutasamþykki.
Hvernig á að tilgreina háhraða staka skrúfu fyrir PE og PP extrusion30 2026-09

Hvernig á að tilgreina háhraða staka skrúfu fyrir PE og PP extrusion

Tilgreindu PE eða PP háhraða staka skrúfu út frá raunverulegu efni, söluhæfu framleiðslu, vöru og deyja, skrúfu yfirborðshraða, bræðsluhitaglugga, þrýstingi, mótor og gírkassaskyldu, kæligetu, slitumhverfi og móttökuaðferð. Ekki kaupa eingöngu úr þvermáli og hámarkssnúningi. Nanhaiya gefur út níu einskrúfa gerðir frá NHY20 til NHY150, með afköst á bilinu 3 til 1.300 kg/klst. og hraða á bilinu 10 til 150 snúninga á mínútu í fjölskyldunni. PE og PP háhraða vara þess notar bjartsýni skrúfa, gírkassa með miklu togi, sérstakar tunnu með fóðrunarrauf og slitþolna álbyggingu. Breyttu hverju verkefnismarkmiði í stöðugan prófunarpunkt með því að nota heitt plastefni, deyja, gæðaglugga og rafmagnsmælingarmörk.
Hvernig á að tilgreina eina skrúfu fyrir glerfyllt, steinefnafyllt og endurunnið plast30 2026-09

Hvernig á að tilgreina eina skrúfu fyrir glerfyllt, steinefnafyllt og endurunnið plast

Til að tilgreina slitþolna staka skrúfu, sendu nákvæma plastefni og gráðu, fylliefni eða trefjategund og prósentu, endurunnið innihald, mengun, fóðurform, raka, MFR eða MVR prófunarástand, nauðsynleg framleiðsla, skrúfuhraða, mótorálag, bræðsluþrýsting, hitastig, notkunartíma og núverandi slitkort. Veldu síðan yfirborðið eftir skemmdarstað. Nanhaiya býður upp á 38CrMoAlA, SACM645, 42CrMo og svikin undirlag úr stáli, með djúpri jónnítringu, PTA vörn á toppi og hliðum flugs, auk wolframkarbíðs og yfirborðsvalkosta á nikkel. Fyrirhugaða skrúfu verður að athuga með tunnu sem tengist, vegna þess að nýtt hart yfirborð getur ekki lagað stækkað eða misjafnt gat.
Kaupleiðbeiningar um plastpressu gírkassa: passa við tog, hlutfall og vélarviðmót30 2026-09

Kaupleiðbeiningar um plastpressu gírkassa: passa við tog, hlutfall og vélarviðmót

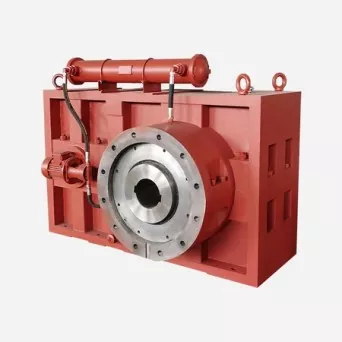
Til að kaupa gírkassa úr plastpressu skal tilgreina vélarafl og nafnhraða, nauðsynlegt skrúfuhraðasvið, stöðugt og hámarks tog, skrúfumagn og snúning, efni og framleiðsla, vinnutíma, inntaks- og úttakskaftsviðmót, festingarstöðu, álagsálag, smurningu, kælingu og móttökuprófun. Mótorafl eitt og sér er ekki gírkassaforskrift. Tvær línur með sama mótor geta haft mismunandi tog, hita, högg, samstillingu og legu. Undirrituð teikning ætti að bera kennsl á skaft á mótorhlið og skrúfuhlið, hraða þeirra, snúningsstefnur, hlutfall, uppsetningaratriði og allar tengingar sem þarf til uppsetningar.
Leiðbeiningar um kaup á extruder tunnuflans: tilgreindu viðmótið áður en þú pantar15 2026-09

Leiðbeiningar um kaup á extruder tunnuflans: tilgreindu viðmótið áður en þú pantar

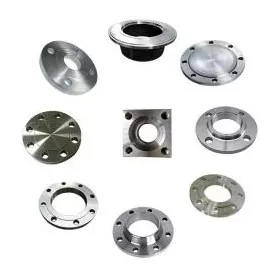
Til að kaupa extruder tunnu flans, sendu stýrða teikningu sem auðkennir holuna, ytra þvermál, þykkt, staðsetningarskrá, boltamynstur, þéttingarflans, efni, yfirborðsmeðferð og mótunarhluta. Bættu við raunverulegum hita- og þrýstingsgrundvelli, útpressunar- eða deyjahaus líkan, magn og skoðunarkröfur. Ekki panta sérsniðna vélflans út frá orðunum „ANSI,“ „DIN,“ „JIS“ eða „PN16“ eingöngu. Þessar tilvísanir geta aðeins skilgreint staðlaðan pípuflans þegar fullkomin staðlað tilnefning og þjónustugrundvöllur er tilgreindur. Extruder tenging þarf venjulega sína eigin viðmótsteikningu, jafnvel þegar önnur hliðin fylgir viðurkenndu flansmynstri.
X
Við notum vafrakökur til að bjóða þér betri vafraupplifun, greina umferð á síðuna og sérsníða efni. Með því að nota þessa síðu samþykkir þú notkun okkar á vafrakökum. Persónuverndarstefna
HafnaSamþykkja