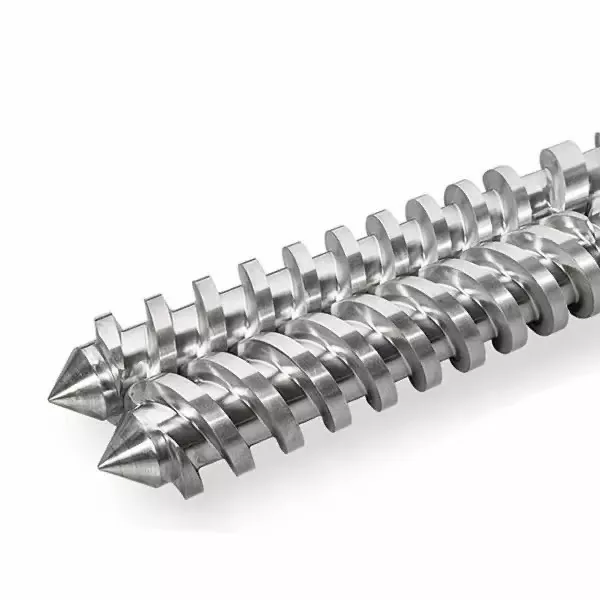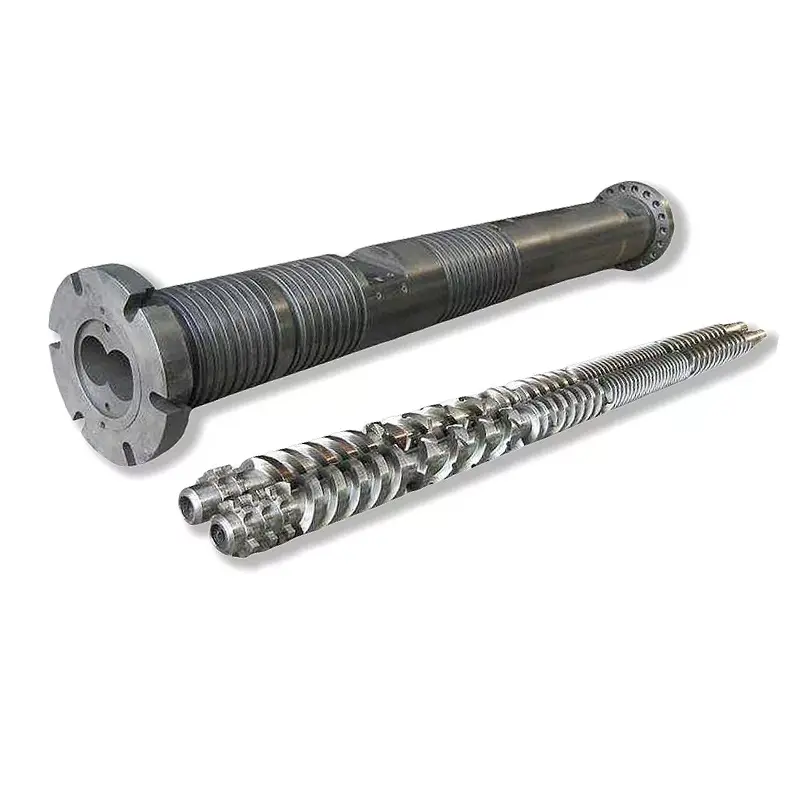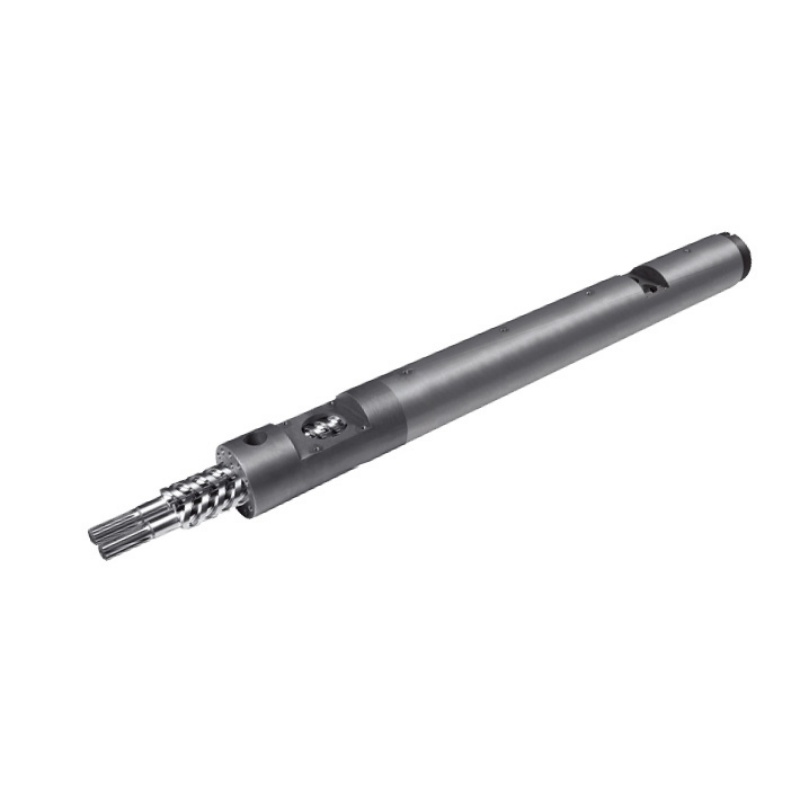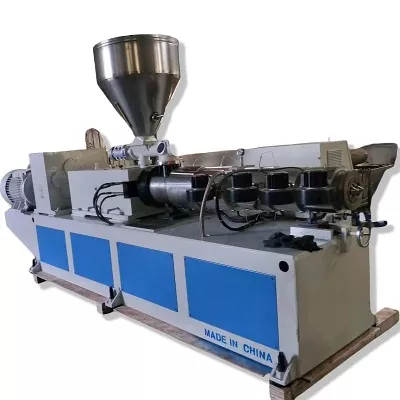
Snúningur skrúfa er ekki úttakskífa ein og sér. Hraðabreyting breytir flutningi fastra efna, bræðslutíma, klippingu, þrýstingsmyndun og dvalartíma, þannig að gagnleg niðurstaða verður að meta með bræðsluhita, mótorálagi, þrýstingi og gæðum vöru.

Fljótt svar
Aukinn skrúfuhraði eykur venjulega dragflæði og hraðann sem efni fer inn í ferlið, en sambandið er ekki ótakmarkað eða fullkomlega línulegt. Meiri snúningur á mínútu getur einnig bætt við klippihita, stytt dvalartíma og afhjúpað veikt fóður eða bræðsluhluta.
Breyttu einni stýrðri breytu í einu, bíddu eftir stöðugu ástandi, berðu síðan saman framleiðslu, bræðsluhitasnið, þrýsting, mótorálag og vörugæði. Stöðvaðu þegar einn þeirra nær viðurkenndum mörkum, jafnvel þótt drifið geti snúist hraðar.
Lestu extruderinn sem eitt tengt kerfi
Efni fer inn sem lausu efni, verður að þjappað rúmi, bráðnar, blandast og fer í gegnum takmarkaðan flæðisleið. Mótorinn gefur vélræna orku á meðan tunnuhitarar og kælirásir skiptast á hita við ferlið. Skrúfan og deyja deila þrýstingsskyldunni.
Rannsókn 2016 í iðnaðar mælikvarða prófaði þrjár fjölliður, þrjár skrúfurúmfræði, fimm hraða og þrjú hitastig, fyrir 135 notkunaraðstæður. Höfundarnir mældu orkuþörf og breytileika bræðsluhita saman. Niðurstöður þeirra breyttust með efni, skrúfu og skilyrðum, þess vegna er ein alhliða rpm-to-output regla óáreiðanleg.
Verksmiðjusýn okkar:besti vinnslupunkturinn er ekki hæsti snúningurinn sem inverterinn tekur við. Það er hæsta stöðuga framleiðsluskilyrði sem helst innan viðurkenndra mótor, gírkassa, þrýstings, hitastigs og vörugæðamarka. Ef eitt takmörk kemur snemma skaltu auðkenna þann flöskuháls áður en þú pantar hraðari drif eða nýja skrúfu.
Hvað breytist þegar skrúfuhraði eykst
Hærri snúningur á mínútu færir skrúfuyfirborðið hraðar miðað við tunnuna. Á stöðugu sviði getur þetta aukið flutning á föstu efni og flutning bræðslu. Það breytir einnig skurðhraða, vélrænni orkuinntak, tíma sem er tiltækur fyrir bráðnun og fjölda skrúfusnúninga sem efni upplifir.
Stefna bræðsluhitabreytingarinnar er ekki algild. Í 2014 HDPE rannsókn voru notuð þrjár plastefni seigju, þrjár skrúfa rúmfræði og nokkra hraða og stillt hitastig. Það kom í ljós að skrúfagerð, seigja plastefnis, stillt hitastig og hraði höfðu allir áhrif á orkunotkun og samkvæmni bræðslunnar.
Einflugsskrúfur sýndu mikilvægan hraða þar sem bráðnunargæði versnuðu, en prófuð hindrunarskrúfa hélt betri hitastigi einsleitni.


Stilltu hitastig tunnu er ekki bræðsluhitastig
Stýringin sýnir hitarasvæðismarkmið og venjulega hitastig nálægt tunnuveggnum. Fjölliða inni í rásinni fær einnig vélrænni orku frá aflögun og núningi. Kæling getur fjarlægt hluta af þeim hita, en endanleg bráðnun getur haldist heitari, kaldari eða minna einsleit en ein stjórnunarlestur gefur til kynna.
Mældu bræðsluhitastig á skilgreindum stað og tilgreindu skynjaraaðferðina. Í 2006 Polymer Engineering & Science rannsókninni var notað hitaeininganet yfir bræðsluflæðið. Það fann lághitasvæði með miklu afköstum með einflugsskrúfum, en prófuð hindrunarskrúfa með Maddock blöndunartæki náði betri bræðslu og minni breytileika.
Ekki lækka hvert hitarasvæði bara vegna þess að mæld bræðsla er heit.Ef skrúfan er að búa til mestan hita getur árásargjarn minnkun gert fasta rúmið kaldara á meðan klippingin er enn mikil. Farðu yfir hvar bráðnun á sér stað, framleiðsla hitara, kæliviðbrögð og mótorálag áður en þú breytir öllu sniðinu.
Af hverju framleiðsla hættir að fylgja snúningi á mínútu í beinni línu
Við lægri hraða getur vel fóðraður þrýstibúnaður sýnt nánast línulegt samband milli snúninga á mínútu og massaflæðis. Það samband veikist þegar kögglar fylla ekki lengur rásina hlutfallslega, magnþéttleiki breytist, fóðurhálsinn sleppur, bráðnun fellur aftur úr eða viðnám niðurstreymis breytir þrýstings-flæðisjafnvæginu.
Rannsókn frá Háskólanum í Stuttgart árið 2022 var borin saman slétt, skrúfuð og ásrifuð fóðursvæði við háan skrúfuhraða. Það fann þröskuld þar sem afköst urðu ólínuleg og þessi kögglalögun og stærð hafði áhrif á þann þröskuld. Þetta styður hagnýta verksmiðjureglu: skráðu raunverulegt hráefni sem og fjölliðaheitið.



Hvernig á að lesa birtan hraða og framleiðslusvið Nanhaiya
Nanhaiya birtir eftirfarandi fjölskyldutöflu á báðum sínumflokkur einnar skrúfaog PE/PP háhraðasíðu. Það er gagnlegt til að bera kennsl á uppgefið vöruúrval fyrirtækisins. Það er ekki rekstrarábyrgð fyrir ótilgreint efni og deyja.
| Fyrirmynd | L/D | Birt úttak | Birtingarhraði | Akstursmótor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 til 5 kg/klst | 10 til 60 snúninga á mínútu | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 til 8 kg/klst | 10 til 60 snúninga á mínútu | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 til 10 kg/klst | 10 til 60 snúninga á mínútu | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 til 36:1 | 10 til 120 kg/klst | 10 til 150 snúninga á mínútu | 5,5 til 22 kW |
| NHY65 | 25:1 til 36:1 | 60 til 300 kg/klst | 20 til 150 snúninga á mínútu | 22 til 75 kW |
| NHY75 | 25:1 til 36:1 | 200 til 450 kg/klst | 20 til 150 snúninga á mínútu | 30 til 132 kW |
| NHY90 | 25:1 til 36:1 | 180 til 600 kg/klst | 20 til 110 snúninga á mínútu | 30 til 185 kW |
| NHY120 | 25:1 til 36:1 | 320 til 1000 kg/klst | 20 til 90 snúninga á mínútu | 75 til 280 kW |
| NHY150 | 25:1 til 36:1 | 400 til 1300 kg/klst | 20 til 75 snúninga á mínútu | 90 til 400 kW |
Heimild: Vefsíða Nanhaiya, athugað 31. ágúst 2026. Hver röð inniheldur víðtæk röð gildi. Ekki sameina hæsta afköst, hraða og mótornúmer í eina áætluðu vélaruppsetningu.
Nanhaiya vefsíðu krafa:Á PE/PP háhraðasíðunni kemur fram að bjartsýni skrúfabyggingar og gírkassi með mikið tog geti tvöfaldað skilvirkni miðað við hefðbundinn búnað og að hönnun hans geti lækkað PP útpressunarhitastig.
Á síðunni kemur ekki fram samanburðarvél, plastefni, deyja, prófunaraðferð eða samþykkisglugga. Meðhöndlaðu báðar yfirlýsingarnar sem fullyrðingar birgja sem krefjast verkefnasértækrar prófunaraðferðar áður en þær fara í arðsemi eða kaupábyrgð.
Túlka samsetningar, ekki einangraða lestur
| Stefna eftir snúningsaukningu | Hugsanleg túlkun | Næsta athugun |
|---|---|---|
| Framleiðsla hækkar, þrýstingur og álag haldast stöðugt, gæði haldast | Línan gæti enn verið inni í gagnlegum rekstrarglugga sínum | Staðfestu einsleitni bræðsluhita og niðurstreymis kæligetu |
| Rpm hækkar en framleiðsla minnkar | Fóðurgeta, bráðnun eða niðurstreymisviðnám getur verið takmarkandi | Athugaðu samkvæmni fóðurs, sérstakt úttak, síu og deyjaþrýsting |
| Bræðsluhitastig og mótorálag hækkar hratt | Vélræn orka og viðnám eykst | Skoðaðu seigju trjákvoða, rúmfræði skrúfa, síuástand og hitasnið |
| Meðalhitastig bræðslu lækkar en breytileiki eykst | Síðbúin eða ófullkomin bráðnun getur verið til staðar | Skoðaðu vörugalla og berðu saman við bræðslugetu skrúfunnar |
| Þrýstilotur með úttak og mótorálagi | Vandamálið getur verið fóður, bráðnun, hitastýring eða takmörkun | Notaðubráðagreiningarleiðbeiningar |
| Álagið hækkar eftir að skipt er um síu eða deyja | Viðnám niðurstreymis breytti rekstrarpunktinum | Berðu saman hreinan og óhreinan þrýsting á sama efni og hraða |


Notaðu stýrt skrefpróf í stað þess að elta stjórntækin
- Veldu eina stöðuga efnislotu og vöru.Skráðu plastefni, köggla eða endurmalað form, aukefni, raka og nýleg efnisröð.
- Settu upp grunnlínu.Skráðu raunverulegan snúning á mínútu, fóðrun, framleiðsla, bræðsluhitastig, þrýsting, mótorálag, svæðismælingar og vörugæði eftir að línan er orðin stöðug.
- Breyta einni samþykktri breytu.Notaðu aukningu og stöðugleikatíma sem skilgreindur er af línuferlinu. Ekki breyta hraða, fóðri og hitastigi saman.
- Berðu saman bæði meðaltal og afbrigði.Ásættanlegt meðaltal getur falið hjólþrýsting eða ójafnt bræðsluhitastig.
- Merktu við fyrsta takmarkandi skilyrðið.Það getur verið mótorálag, þrýstingur, bræðslugæði, víddarstöðugleiki, kæligeta eða yfirborðsgalli.
- Endurtaktu aðeins innan viðurkenndra marka.Hagnýtu hámarkinu er náð þegar önnur aukning gefur of lítið afköst eða ýtir mældu ástandi út fyrir samþykki.
Verksmiðjusýn okkar:viðskiptavinur sem sendir fimm stöðuga rekstrarpunkta gefur okkur gagnlegri hönnunarsönnun en viðskiptavinur sem sendir einn hámarkssnúning á mínútu. Þróunin sýnir hvar línan tapar skilvirkni og hvort næsta breyting á heima í fóðurhlutanum, skrúfum, slitástandi eða niðurstreymisbúnaði.
Þegar ferli þróun bendir aftur á vélbúnaðinn
Hærri snúningur getur ekki lagað óhóflega skrúfu-til-tunnu úthreinsun, undirstærð fóðurhluta, bræðsluhluta sem fellur á eftir eða blöndunartæki sem skapar of mikið þrýstingstap. Það getur gert þessi mörk auðveldari að sjá. Hreinsaðu og mæltu slitna íhluti áður en þú afritar þá.
Notaðusamanburður á hindrunum, hefðbundnum og blöndunarskrúfumþegar einsleitni bræðslu breytist með hraða. Notaðuleiðbeiningar um slitmælingarþegar tiltekið framleiðsla minnkar með hreinum flæðisleið og stöðugu efni.
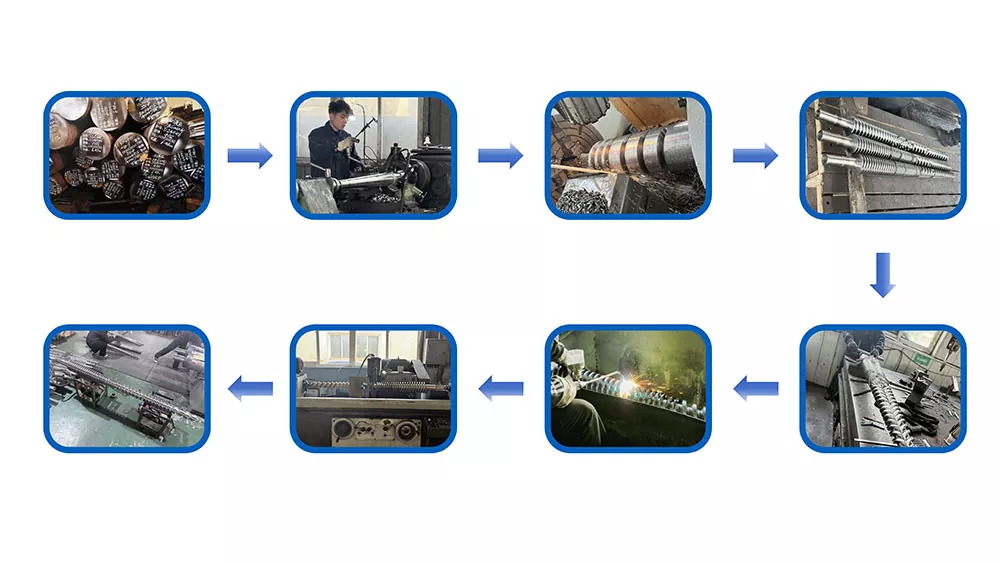
Nanhaiyabúnaðarsíðukemur fram að CNC rennibekkir þess geti unnið vinnustykki allt að 6 m og bor- og fræsarbúnaður hans hefur 0,02 mm staðsetningarnákvæmni. Þetta eru birtir eiginleikar á verksmiðjustigi. Samþykkt teikning verður samt að skilgreina mál og skoðunarstaði fyrir pöntunina.

Gögn fyrir endurskoðun á einni skrúfu með miklum afköstum
- Vélaframleiðandi, gerð og þvermál skrúfa
- Upprunaleg og núverandi skrúfu- og tunnumælingar
- Kvoðaflokkur, kögglaform, endurmalað og aukefni
- Venjuleg og miðuð framleiðsla með viðurkenndum gæðum
- Mótor, gírkassahlutfall og nafntoggögn
- Raunverulegur snúningur á mínútu, mótorálag og orkuþróun
- Stillingar tunnu og raunveruleg svæðismæling
- Staðsetning bræðsluhita og skynjaraaðferð
- Þrýstiþróun, sía og deyja upplýsingar
- Takmörk fyrir kælingu, frádrátt og niðurstreymismörk
- Myndir af göllum og geymdum sýnum
- Upprunaleg teikning og tengimál
Algengar spurningar
Eykur það alltaf að auka skrúfuhraða úttak extruder?
Nei. Framleiðsla getur aukist með skrúfuhraða innan stöðugs rekstrarglugga, en fóðurgeta, kögglaform, rúmfræði skrúfa, bræðslugeta, mótstöðuþol, mótorálag og slit getur takmarkað niðurstöðuna. Á miklum hraða getur ákveðin framleiðsla fallið eða bræðslan getur orðið minna einsleit.
Er stillt hitastig tunnu það sama og bræðsluhitastig?
Nei. Stillingar á tunnu stjórna hitarasvæðum, en fjölliðan fær einnig vélræna orku frá snúningi skrúfa og klippingu. Mældu bræðsluna á skilgreindum stað með viðeigandi skynjara og skráðu aðferðina í stað þess að meðhöndla stillipunkt stjórnandans sem raunverulegt bræðsluhitastig.
Af hverju getur bræðsluhiti hækkað þegar skrúfuhraði eykst?
Hærri skrúfuhraði getur aukið klippihraða og vélræna orkuinntak. Hversu mikið bræðsluhitastigið breytist fer eftir seigju trjákvoða, rúmfræði skrúfa, fyllingu, tunnusniði og viðnám niðurstreymis. Sumar skrúfur og efnissamsetningar geta í staðinn sýnt lélega eða ófullkomna bráðnun umfram mikilvægan hraða.
Af hverju getur framleiðsla hætt að aukast jafnvel þegar snúningur á mínútu hækkar?
Fóðurhlutinn gæti hætt að fyllast hlutfallslega, kögglaslepping getur breyst, magnþéttleiki getur verið breytilegur, bræðslugeta getur náðst eða deyja og síuþol getur takmarkað kerfið. Slitin skrúfa og tunna getur einnig aukið leka og dregið úr gagnlegri dælingu.
Hvað ættu rekstraraðilar að skrá eftir að hafa breytt skrúfuhraða?
Skráðu raunverulegan skrúfuhraða, straumhraða, framleiðsla, bræðsluhitastig og breytileika, bræðsluþrýsting og breytileika, mótorálag, svæðishitastig, kælingarsvörun, vörugæði og þann tíma sem leyft er að ná nýju stöðugu ástandi.
Hvaða gögn ætti ég að senda Nanhaiya til að skoða eina skrúfu með mikilli afköstum?
Sendu plastefnisflokkinn og form, aukefni og fylliefni, nauðsynleg framleiðsla, núverandi snúningshraða, mótor- og gírkassagögn, tunnusnið, bræðsluhitastig og þrýstingsþróun, deyja og síuupplýsingar, skrúfu- og tunnuteikningar, slitmælingar og vörugalla eða framleiðslumörk sem þú þarft að leysa.
Ritstjórn: Nanhaiya vöruupplýsingar og fullyrðingar eru auðkenndar sem upplýsingar sem fyrirtækið hefur gefið út. Óháðar rannsóknir styðja ferlissamböndin, ekki trygging fyrir neinu Nanhaiya líkani. Lokamörk og viðurkenningarskilyrði krefjast efnis, vélar, samþykktrar teikningar og verkprófunaráætlunar.